Забилось сопло 3D-принтера: причины, прочистка, профилактика
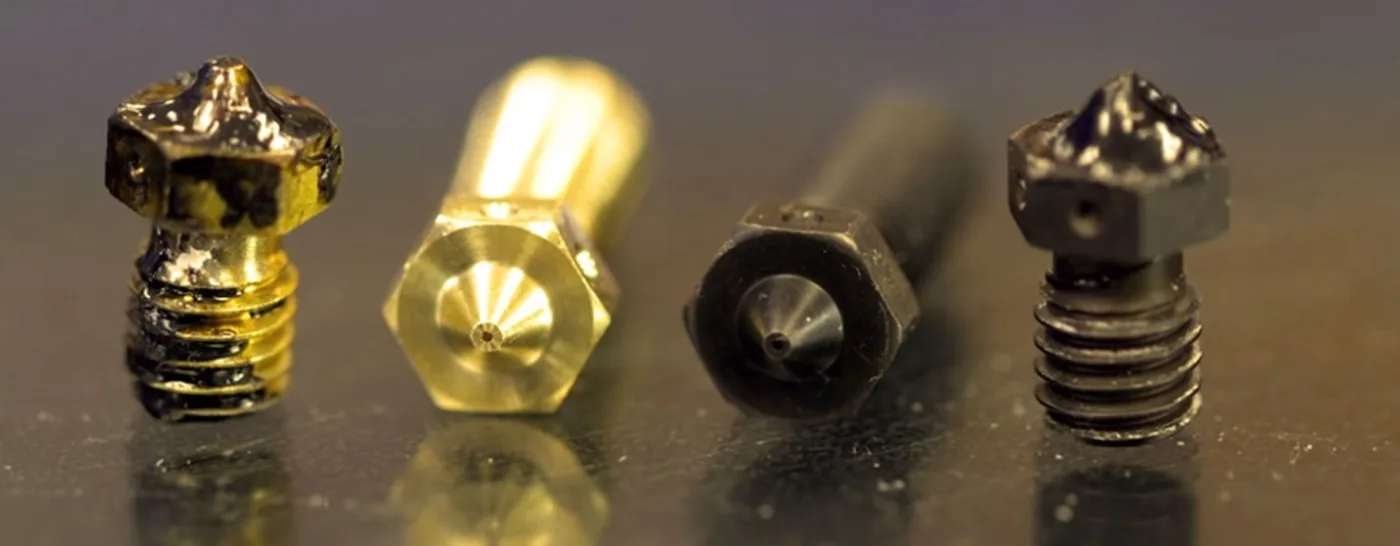
Пластик перестал выходить из сопла или идёт слабо? Сначала исключаем посторонние причины, затем разбираем виды пробок и способы их устранения.
Почему соплу стоит уделять внимание
В сопле твёрдый пруток плавится и подаётся в зону печати, поэтому от него зависят форма и размер нити, полнота расплавления и стойкость узла к температуре и абразиву. Оно надёжно, но со временем изнашивается, причём быстрее при работе с влажным, грязным или пыльным прутком. Продлить ему жизнь помогают сушка пластика перед печатью, хранение в подходящих условиях и хотя бы простой фильтр на входе в экструдер.
Сначала исключить другие причины
Слабая подача или её отсутствие не всегда означают засор. Прежде чем браться за сопло, стоит проверить остальное.
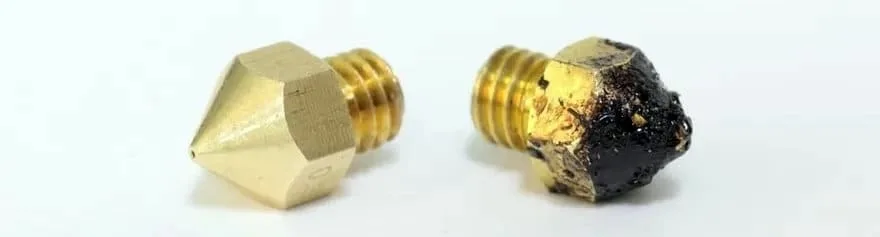
- Зазор первого слоя. При слишком малом зазоре пластику некуда выходить, сопло скребёт по столу и оставляет редкие штрихи. При слишком большом материал не пристаёт к столу, закручивается и налипает на сопло комом. Высоту первого слоя настраивают по инструкции к принтеру.
- Температура. У каждого пластика свой диапазон: PLA достигает максимальной текучести к 210 ℃, а нейлон при такой температуре ещё слишком вязок. Значение в слайсере должно соответствовать заправленному материалу; рекомендации обычно указаны на катушке.
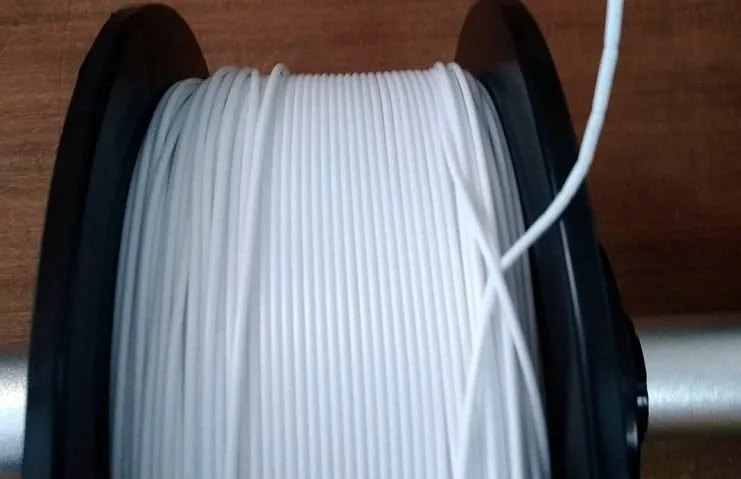
- Экструдер. Прижимной ролик могли не вернуть в рабочее положение после смены пластика, пружина могла ослабнуть, зубчатый ролик — износиться, муфта на моторе — проскальзывать. Бывает, что пруток перехлестнулся на катушке и не вытягивается.
- Мотор или драйвер экструдера. Рывки и неравномерная подача возможны при их неисправности; стоит проверить, не перегреваются ли они.
- Тефлоновая трубка. Внутри может оказаться кусок старого пластика, часть пылевого фильтра или другое инородное тело; трубка может быть перекручена или сильно изогнута. На боуден-подаче это вероятнее, но встречается и на директе.
- Диаметр прутка в слайсере. Если там указано 2,85 мм вместо фактического, принтер будет недодавать материал.
Налипший снаружи пластик
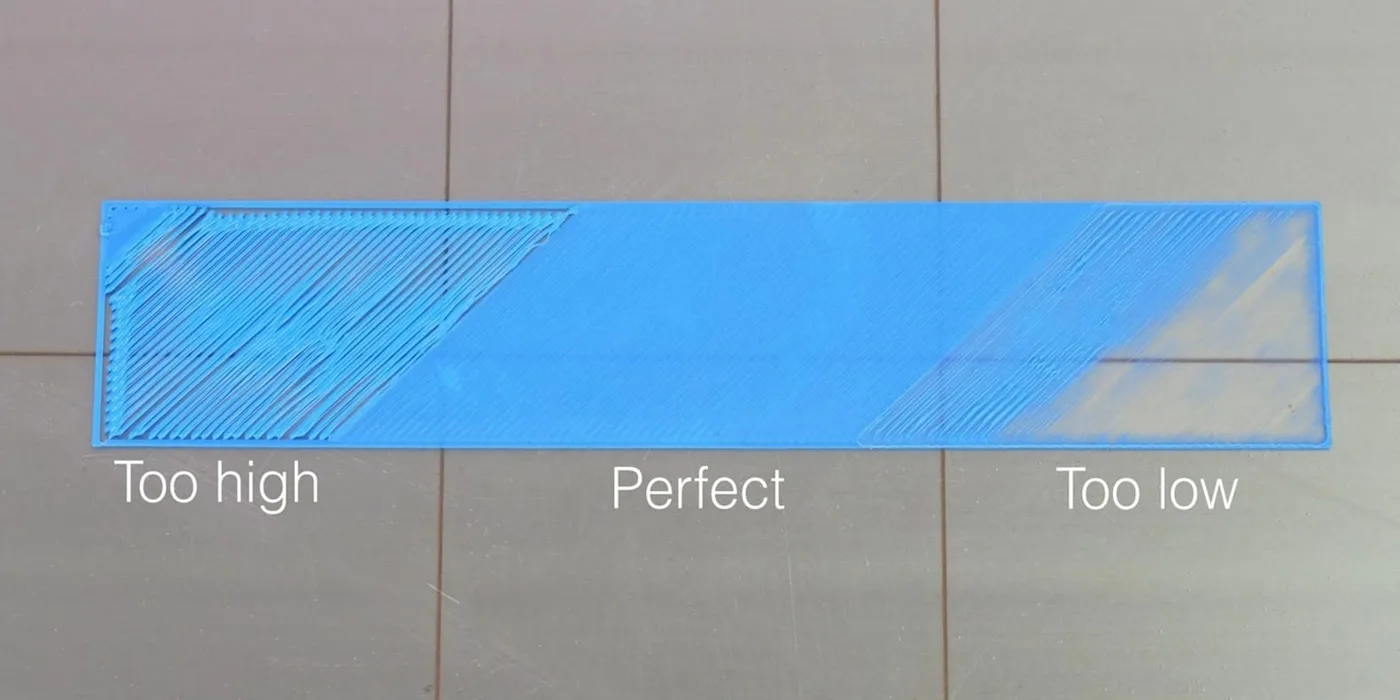
Одна из самых частых причин закупорки — остатки материала на внешней стороне сопла. Выходящая нить закручивается, прилипает к соплу, твердеет и постепенно перекрывает отверстие. Нарост может и сбить модель со стола, поэтому сопло осматривают перед печатью.
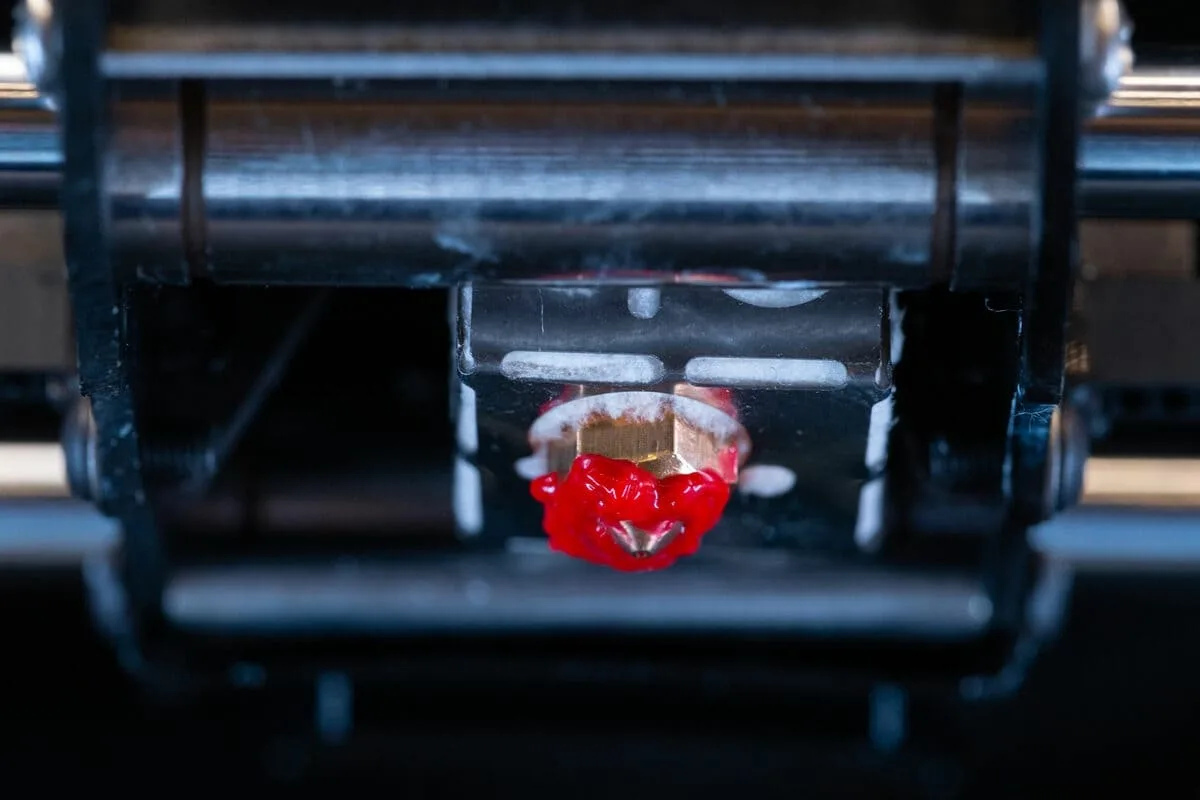
Тонкий слой снимают с горячего сопла салфеткой, смоченной водой или спиртом: образующийся пар хорошо очищает металл. Толстый нарост убирают металлической щёткой, пинцетом, кусачками или отвёрткой, помня, что латунь мягкая и легко повреждается. Для профилактики проверяют высоту первого слоя (возможно, она велика) и температуру печати, а нагреватель и часть сопла закрывают силиконовым носком.
Засор внутри канала
Твёрдые частицы, попавшие в сопло, перекрывают отверстие изнутри. При частичном засоре пластик выходит, но в меньшем количестве, и на модели появляются признаки недоэкструзии. При полном подача прекращается совсем, а головка продолжает двигаться вхолостую. Способов борьбы три:
- Игла или тонкое сверло: пробку аккуратно разбивают через выходное отверстие, после чего измельчённые частицы могут выйти сами.
- Холодное вытягивание: нагрев выключают, ловят момент, когда пластик уже не жидкий, но ещё мягкий, и выдёргивают пруток рукой вместе с мусором. Приём требует сноровки. Лучше всего подходят липкие в полужидком состоянии материалы — PETG, ABS, нейлон; у специального чистящего прутка подходящий температурный диапазон шире, поэтому работать им проще.
- Замена сопла. Старое при желании чистят отдельно: прокаливают, высверливают, вымачивают в растворителе (ацетон, ДХМ, ДХЭ). Смысл в этом есть для дорогих и редких сопел, обычные считаются расходным материалом.
Профилактика — чистый сухой пластик и герметичное хранение. Картонные и фанерные катушки нередко сами дают посторонние частицы.
Пробка у тефлоновой трубки
Если трубка неплотно прилегает к соплу изнутри — из-за ошибки сборки или из-за износа и выгорания её торца, — образуется зазор. Размягчённый пруток под давлением экструдера разбухает, заполняет эту полость и застывает; в запущенных случаях пластик выдавливается наружу через щели в верхней части нагревателя. Изношенную трубку меняют, а головку собирают в таком порядке:
- сопло закручивают в термоблок примерно на 95%;
- вставляют новую трубку с ровным торцом;
- собирают термоблок и убеждаются, что муфта надёжно держит трубку;
- затягивают сопло до упора, чтобы оно прижалось к трубке без зазора.
Старую трубку легче вынуть, прогрев термоблок до 150–200 градусов. Состояние трубки стоит проверять раз в пару месяцев и менять при первых признаках износа.
Пробка в металлическом термобарьере
Металлический, биметаллический или керамический термобарьер не выгорает и не изнашивается, но температура в его канале меняется плавно, от комнатной до рабочей. При большом ретракте полурасплавленный материал попадает в холодную зону, мгновенно твердеет и останавливает подачу. Пруток пробуют извлечь реверсом экструдера или рукой, обрезают разбухший конец и заправляют снова. Если не выходит, термоблок разбирают и освобождают пруток, прогрев термобарьер феном или на открытом огне до размягчения пластика.
Главная мера профилактики — уменьшить ретракт в несколько раз: для директ-подачи не более 1 мм, рекомендуется 0,6–0,8 мм. Большинству популярных пластиков этого хватает, но особо текучие и вязкие начинают тянуть нити. Поэтому при редкой печати легкоплавкими материалами вроде PLA тефлоновая трубка остаётся разумным выбором: она допускает ретракты в несколько миллиметров и может служить годами.
Если ничего не помогло, меняют сопло или термоблок целиком — смотря где застрял пруток. Для материалов с угле- или стекловолокном используют сопла диаметром не менее 0,6 мм.