Как выровнять стол 3D-принтера и настроить зазор сопла
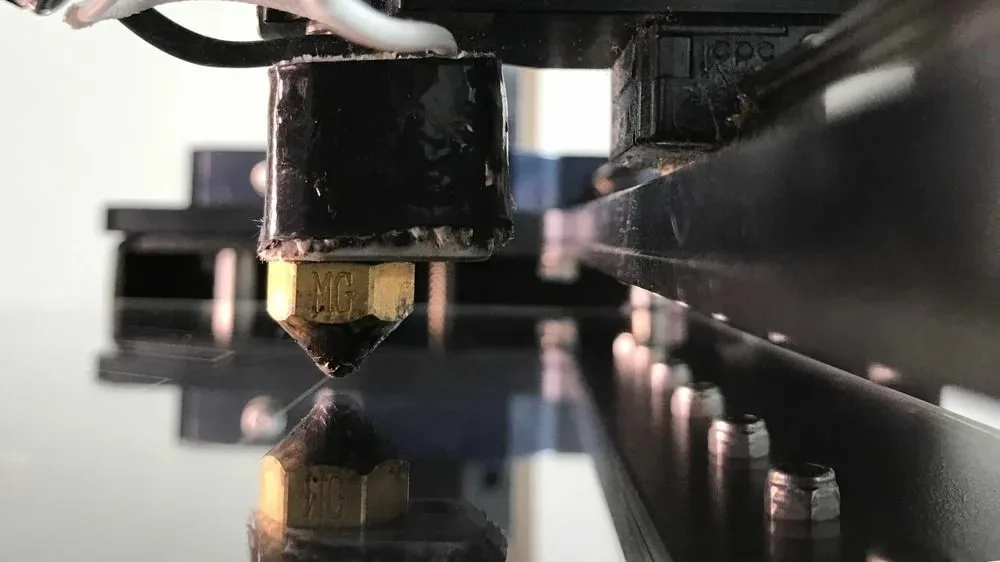
Ровный стол и верный зазор сопла определяют качество первого слоя. Разбираем признаки проблем, подготовку и порядок ручной калибровки.
Что даёт выравнивание
Чтобы пластик ложился на поверхность равномерно, стол принтера должен быть ровным относительно сопла. Вторая половина задачи — высота по оси Z: её сначала подбирают вручную, добиваясь баланса между потоком пластика и его прилипанием, а затем заносят полученное значение в программное обеспечение, чтобы принтер знал реальный зазор между соплом и столом. Вместе эти две настройки дают аккуратный первый слой, на который опирается вся остальная печать.
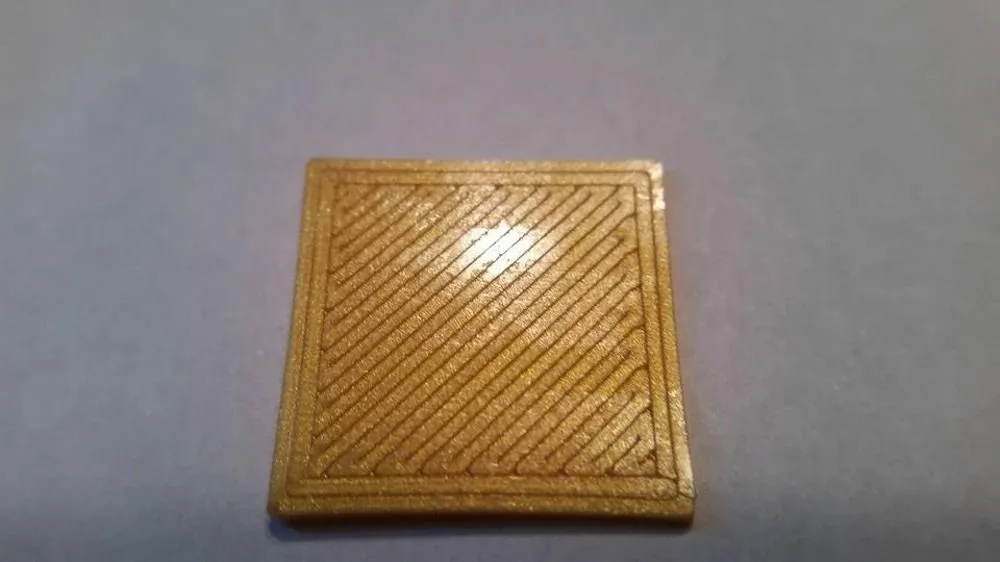
Автоматическое или полуавтоматическое выравнивание есть у многих принтеров, но ручная настройка не теряет смысла: она улучшает нижний слой и повышает точность и повторяемость самой автоматики. К тому же, понимая суть процедуры, проще найти причину, если первый слой вдруг испортился.
Как понять, что стол пора выравнивать
На правильно настроенном столе первый слой выглядит однородным. О необходимости калибровки говорят такие приметы:
- высота и ширина уложенной линии меняются от одного участка стола к другому;
- промежутки между соседними линиями в разных местах разные;
- пластик держится на поверхности только местами;
- слой кое-где отходит от стола.
Инструменты
- Щуп. Годится полоска офисной бумаги примерно 100 x 40 мм, которую удобно держать и двигать между соплом и столом; хорошо подходит бумага плотностью 120–160 г/м2.
- Отвёртка или шестигранный ключ для регулировочных винтов стола.
- Термостойкие перчатки для работы возле горячего сопла.
- Чистая хлопчатобумажная ткань и латунная щётка для сопла.
- Лезвие или шпатель для снятия остатков пластика со стола.
- Средство для мытья посуды и сухая ткань, а для несъёмной поверхности — изопропиловый спирт (стойкость покрытия к спирту нужно проверить заранее).
Подготовка сопла и стола
С налипшим на кончик сопла пластиком калибровку начинать не стоит. Сопло нагревают до температуры, при которой печатали заправленным материалом, и вытирают излишки сухой хлопчатобумажной тканью. Если этого мало, берут латунную щётку, но без усердия: жёсткая щетина способна повредить сопло. Работать рядом с нагретым соплом нужно в перчатках.
Стол тоже должен быть чистым. Со стекла и других твёрдых поверхностей остатки пластика снимают лезвием или шпателем; для легко повреждаемых покрытий, например PEI, лезвие не подходит. Съёмную поверхность затем моют тёплой водой со средством для посуды, несъёмную протирают изопропиловым спиртом на ткани или бумажном полотенце и вытирают насухо. Трогать чистую поверхность голыми руками не следует: кожный жир ухудшает адгезию. Для разных покрытий способы ухода различаются, поэтому стоит свериться с характеристиками принтера.
Греть ли стол и сопло перед выравниванием — вопрос непринципиальный. Нагрев до рабочих температур может дать чуть более точный результат, если печать всегда идёт с одним набором настроек, но обязательным он не является. Зазор по Z выставляют по инструкции к конкретной модели; при сомнениях начинают с холодных сопла и стола.
Порядок ручного выравнивания
У большинства FDM-принтеров стол держится на трёх или четырёх регулировочных винтах по углам или сторонам. Процедура выглядит так:
- Каждый винт поворачивают на пару оборотов, увеличивая расстояние между соплом и столом.
- Сопло подводят к поверхности стола вручную или через управляющую программу.
- Сопло ставят в угол, между ним и столом помещают щуп. Если бумага ходит вперёд-назад без сопротивления, ближайшим винтом уменьшают зазор, пока не появится лёгкое сопротивление.
- То же повторяют в остальных углах, затем проверяют центр: ощущение от щупа должно быть таким же.
- Все углы и центр проходят ещё раз, так как правка одной точки влияет на другие. При расхождениях цикл повторяют, пока не сойдутся все пять точек.
Во время проверки нельзя опираться на основание принтера: от нажима платформа смещается, и зазор кажется не таким, какой он на самом деле.
Перед полноценным заданием полезно напечатать один только первый слой. Если он примерно одинаков по всей площади, стол выровнен; если нет, настройку повторяют. Когда слой однороден, но чересчур сплющен или не держится, дело уже в смещении по Z.
Смещение по Z: мало или много
Смещение по Z корректирует зазор между соплом и столом. Оно выручает, когда бумага для щупа оказалась не той толщины и первый слой вышел слишком тонким или слишком толстым. Второе его назначение — привести реальную высоту первого слоя к значению, заданному в слайсере: тестовый отпечаток измеряют штангенциркулем и меняют смещение на нужную величину. Во многих принтерах параметр доступен прямо в меню, в остальных его задают в слайсере.
Признаки слишком малого зазора:
- первый слой очень тонкий или едва различим;
- сопло задевает уже уложенный пластик;
- пластик скапливается на сопле;
- материал не выдавливается на стол.
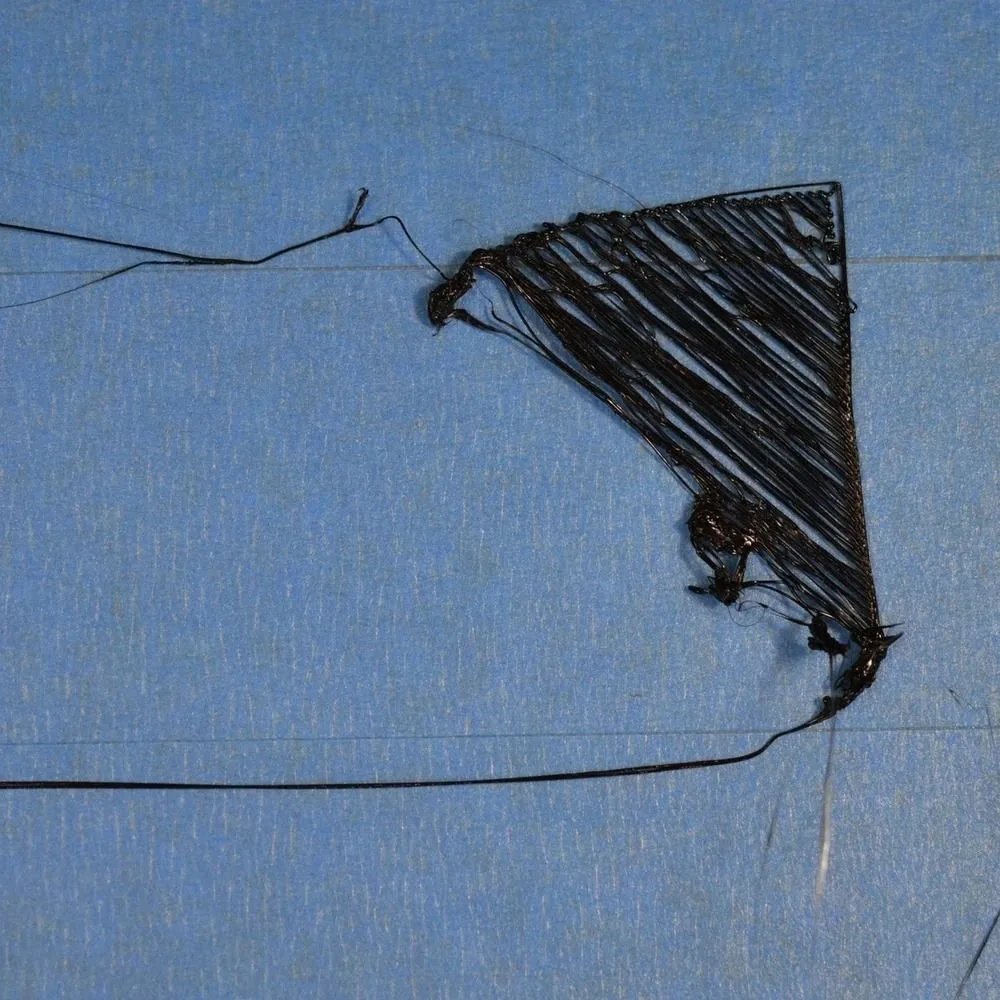
В этом случае смещение по Z увеличивают. При слишком большом зазоре картина другая: пластик не прилипает к столу и выходит закрученными «спагетти», и смещение нужно уменьшать. Подбирают значение на простой тестовой модели, печатая её несколько раз и меняя параметр между попытками.