Угленаполненный пластик: что даёт добавка углеволокна
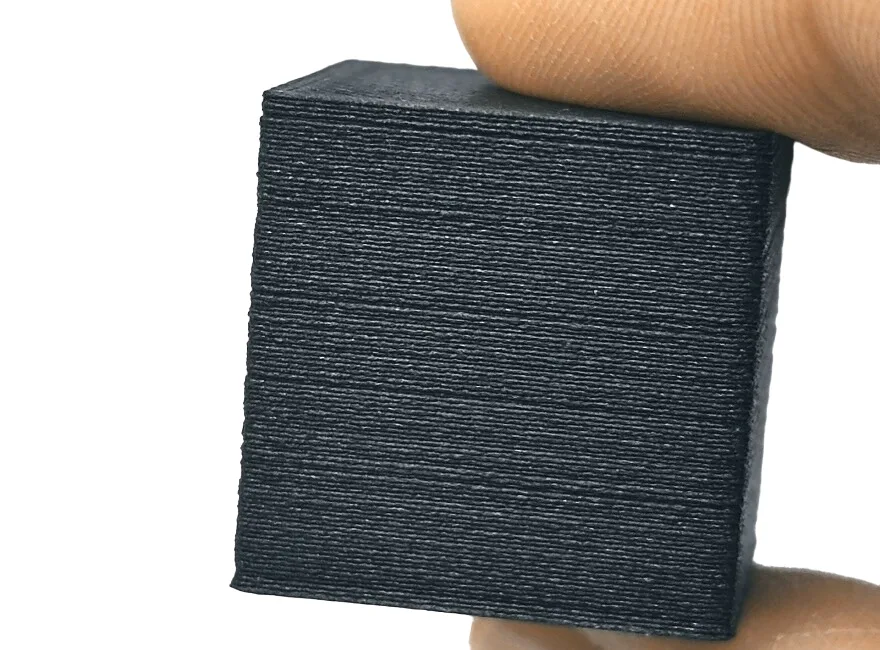
Как делают филамент с углеродным волокном, как он ведёт себя в простых испытаниях на основе PETG и нейлона и где его стоит применять.
Как получают угленаполненный филамент
За основу берут обычный пластик для печати — PLA, ABS, PETG, нейлон и другие, — добавляют в расплав измельчённые в пыль углеродные волокна, тщательно перемешивают и вытягивают в нить. Обычно её наматывают на катушки по 1 или 0,5 кг. Доля волокна составляет от 5 до 30%; предполагается, что физические свойства улучшаются пропорционально ей: растут прочность, твёрдость и износостойкость, уменьшается термоусадка.
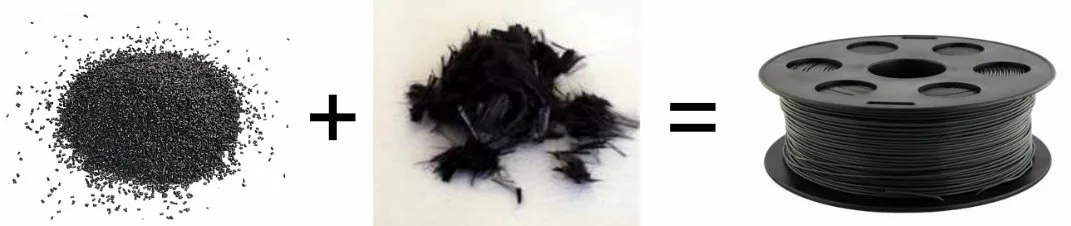
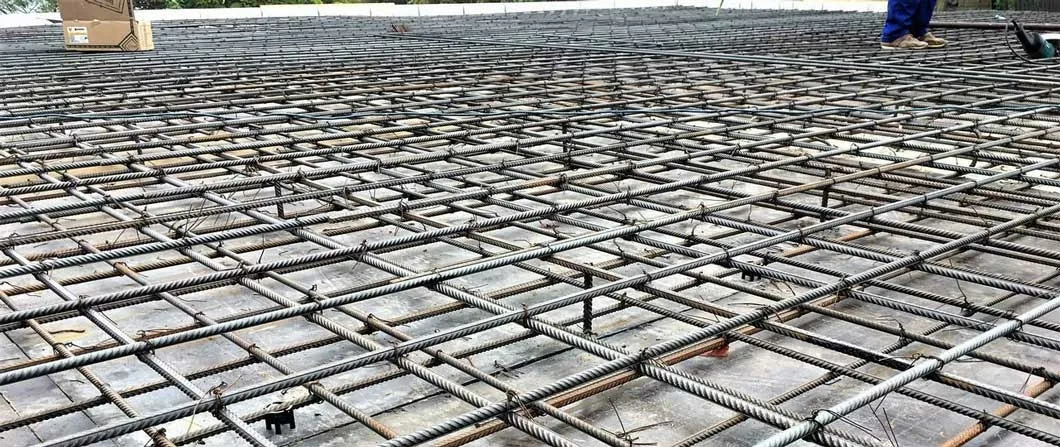
Получается композит с аморфной структурой, чьи основные химические и физические свойства определяет пластик-основа. Иногда в описаниях такой материал называют армированным, но это неверно. Армирование означает, что хрупкая основа по всему объёму усилена гибкими и стойкими к растяжению нитями; классический пример — железобетон с сеткой из металлических прутков. Металлические опилки, просто насыпанные в бетон, такого эффекта не дали бы даже при доле в 30% и больше.
Результаты ручных испытаний
Для проверки использовались образцы с максимальным, 30-процентным наполнением на основе PETG и нейлона — самых распространённых вариантов. Пробы проводились вручную, без приборов и числовых замеров, поэтому их результаты следует считать ориентировочными.
Пруток шероховатый, довольно твёрдый, чёрный с сероватым оттенком. Вариант на PETG ломается со щелчком при малейшей нагрузке, легче, чем старый PLA. Нейлоновый выдерживает лишь пару перегибов, хотя чистый нейлон не удаётся порвать и за несколько минут.
Брусок 5х5х50 мм из композита на PETG печатали при 240 °C на сопле, 65 °C на столе и скорости 40–50 мм/с. Он получился с первого раза, адгезия хорошая, но не избыточная. При попытке согнуть образец ломается сразу, с хрустом и почти без сопротивления, тогда как такой же брусок из чистого PETG сдаётся только на пятом-шестом изгибе и не разделяется полностью. Излом в обоих случаях хаотичный, не по слоям, так что слои спекаются нормально. А вот прочность на изгиб оказалась ниже, чем у известного своей хрупкостью HIPS.
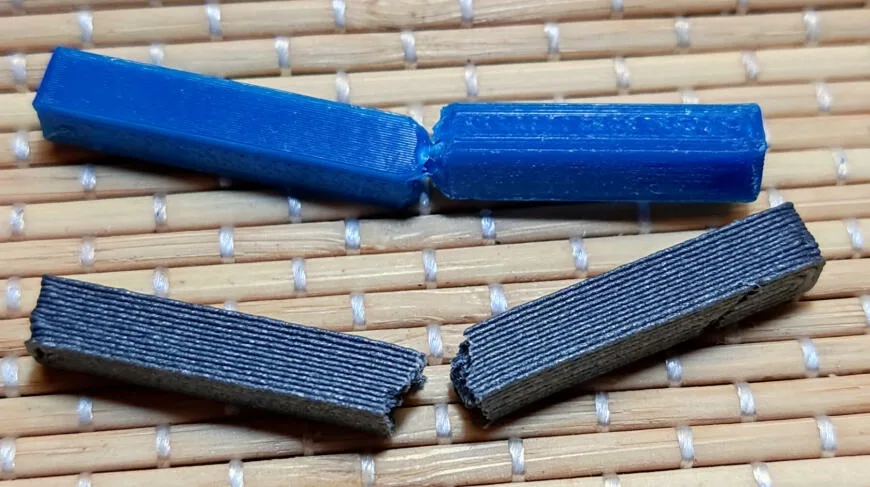
Композит на нейлоне печатали при 240 °C на сопле и 100 °C на столе. Печать проще не стала: сильная усадка сохранилась, края задираются и отрываются.
На принтере без термокамеры, с адгезивом, удачной оказалась только пятая попытка, что типично и для обычного нейлона. Готовый брусок легко ломается руками, причём по слоям.
После 20 секунд в кипящей воде образец на PETG гнётся как пластилин, белеет и трескается в месте сгиба: термостойкости углерод не добавил, основа не выдерживает и 80 градусов.
В чём материал действительно хорош
Тестовые модели, включая калибровочный кубик XYZ, выглядят привлекательно: поверхность равномерно шероховатая, приятная на ощупь, предмет надёжно лежит в руке. У фигурки кота немного оплыл хвост, вероятно из-за обдува, выставленного на 50%.
Надфилем материал точится медленно, но чисто: не забивает инструмент, как нейлон, не плавится, как PLA, и не скатывается в шарики, как PETG. Это говорит о хорошей обрабатываемости и, по всей видимости, о достаточно высокой износостойкости.
Настройки печати
Параметры в основном повторяют настройки пластика-основы. Поскольку обещанного снижения усадки на практике не обнаружилось, температуры лучше выставлять ближе к верхней границе.
| Температура экструзии | 220–240 °C | 240–260 °C |
| Температура стола | 60–75 °C | от 100 °C |
| Скорость печати | до 60 мм/с | до 60 мм/с |
| Диаметр сопла | от 0,5 мм | от 0,5 мм |
| Высота слоя | 25–75% диаметра сопла, оптимально 50% | 25–75% диаметра сопла, оптимально 50% |
| Подготовка стола | не требуется, держится на чистом стекле | адгезив |
Композит на нейлоне нужно защищать от сквозняков, максимально закрывая корпус принтера; идеальный вариант — термокамера.
Углеродная пыль абразивна, поэтому сопло изнашивается быстрее. Рекомендуются твёрдые форсунки — рубиновая или из калёной стали; для стальной температуру поднимают на несколько градусов. Латунная тоже допустима, если следить за увеличением диаметра отверстия и вовремя её менять. При доле волокон более 20% узкое сопло быстро забивается, поэтому диаметр берут от 0,5 мм.
Область применения
Материал подходит для следующих задач:
- слабо нагруженные детали с поверхностным трением: шестерёнки, шарниры;
- корпуса оборудования, не испытывающие больших нагрузок и нагрева;
- органы ручного управления, которые благодаря шероховатости не выскальзывают из руки;
- декоративные изделия и игрушки, которым подходит фактурная серо-чёрная поверхность;
- детали, стойкие к воде, маслам, слабым кислотам и щелочам, ряду растворителей (это определяется прежде всего основой).
Не рекомендуется печатать из него рычаги, работающие на изгиб, ударопрочные детали, корпуса, которые должны сохранять форму в любых условиях, посуду и изделия медицинского назначения. Стойкость к жаре и морозу остаётся такой же, как у пластика-основы.
Выводы
По механическим свойствам испытанные композиты не превзошли чистые пластики, на которых основаны, а по ряду показателей уступили им. Преимущества проявились в механической обработке и, предположительно, в износостойкости, так что материал может быть оправдан, когда детали предстоит сверлить, точить или шлифовать. В остальном область его применения примерно та же, что у базового пластика.
Оценивая прочность, важно сравнивать одинаковые образцы из разных материалов. Кубик 20х20х20 мм не сломать руками, из какого бы пластика он ни был напечатан. Показательнее брусок 5х5х40 мм, напечатанный плашмя: по тому, как он ломается и деформируется, можно судить и о поведении более крупных деталей. Перед использованием материал стоит проверить на соответствие конкретной задаче.