Трапецеидальные винты: резьба, люфт и способы его выборки
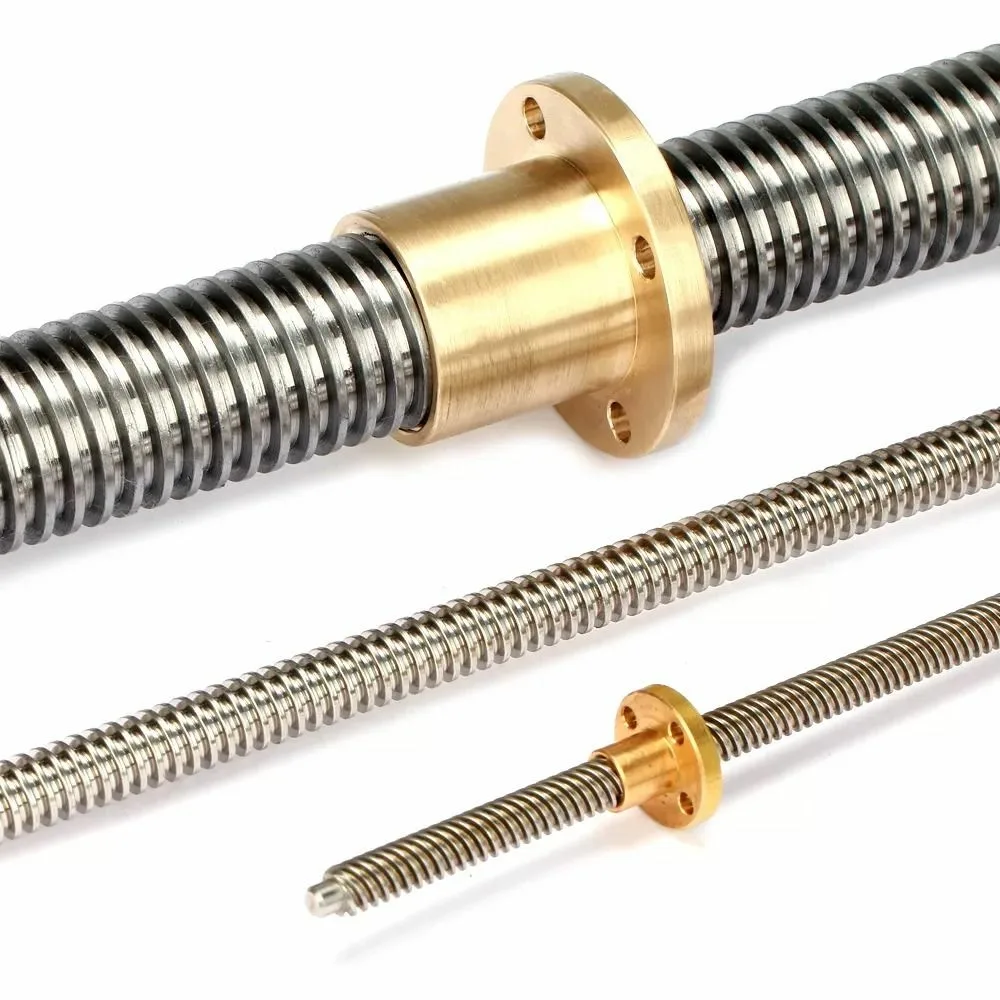
Чем ход резьбы отличается от шага, откуда в паре винт-гайка берётся люфт, как его устраняют и для каких задач подходит трапецеидальный винт.
Резьба, шаг и ход
Трапецеидальным называют винт с резьбой, профиль которой имеет форму трапеции с углом 30 градусов. Такую резьбу используют как ходовую в передачах винт-гайка: профиль хорошо переносит нагрузки на срез и деформацию и долго работает до износа.
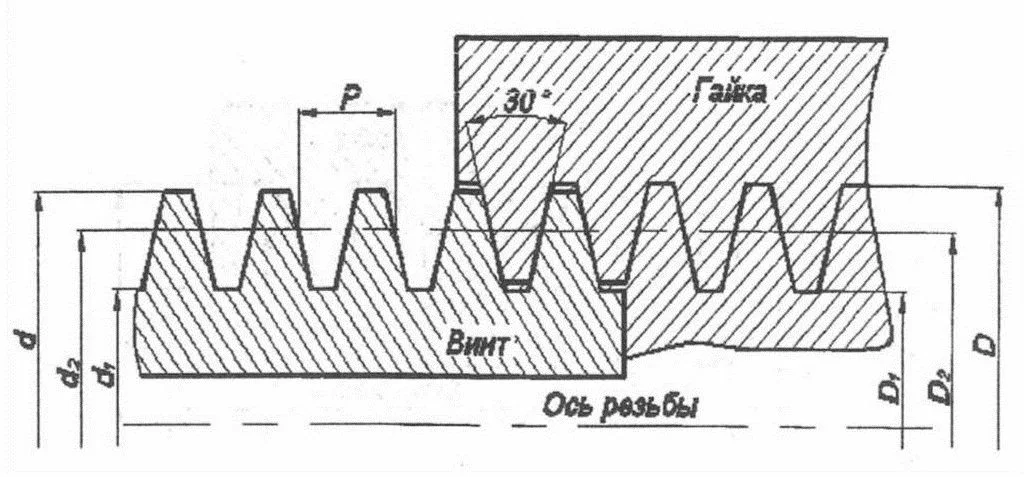
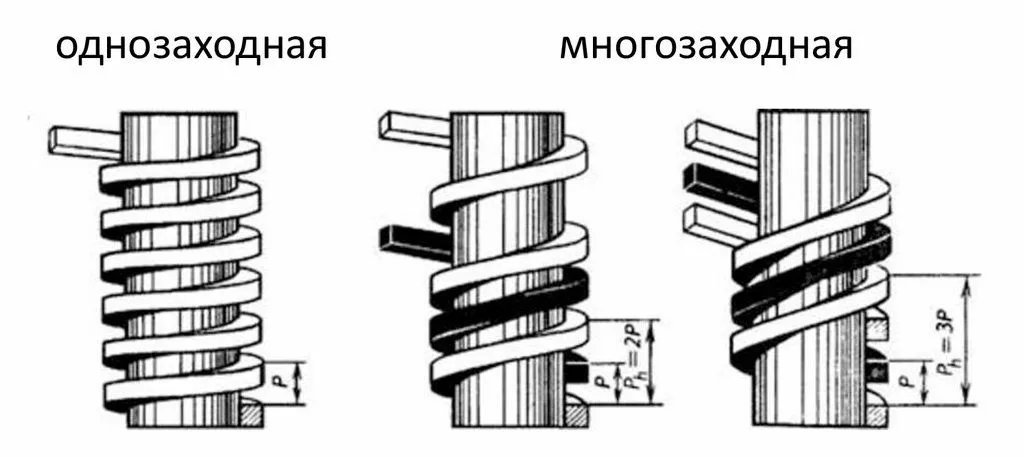
Винты бывают однозаходными и многозаходными. Шаг резьбы — это расстояние между соседними нитками, ход — путь, который гайка проходит за один оборот винта. У однозаходного винта ход равен шагу, у многозаходного — шагу, умноженному на число заходов. Однозаходная резьба самотормозящая: нагрузка на гайку не способна провернуть винт. Многозаходная этим свойством обычно не обладает.
Обозначение и точность
Обозначение однозаходной резьбы по ГОСТ 9484-81 состоит из букв Tr, наружного диаметра и шага. Для многозаходной резьбы по ГОСТ 24739-81 после букв Tr указывают наружный диаметр, ход и шаг.
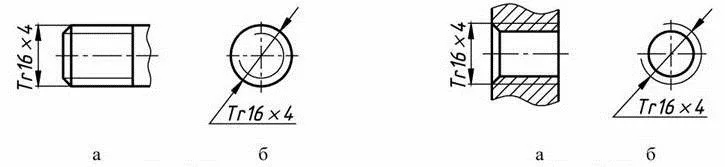
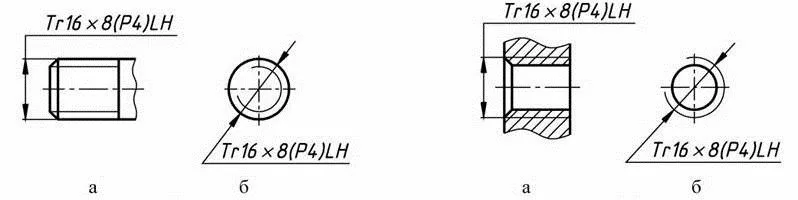
Как правило, винты получают накаткой на специальных станках, и их класс точности — C7 или C8, что соответствует погрешности хода ±50 или ±100 микрон на 300 мм длины. Более точные винты изготавливают резанием либо резанием с последующей шлифовкой.
| Угол профиля резьбы | 30 градусов |
| Обозначение однозаходной резьбы | Tr, наружный диаметр, шаг (ГОСТ 9484-81) |
| Обозначение многозаходной резьбы | Tr, наружный диаметр, ход, шаг (ГОСТ 24739-81) |
| Класс точности C7 | ±50 микрон на 300 мм |
| Класс точности C8 | ±100 микрон на 300 мм |
Откуда берётся люфт
Люфт — это расстояние, на которое винт и гайку можно сместить друг относительно друга без вращения. Он бывает осевым и радиальным, но на точность и повторяемость станка влияет в первую очередь осевой. Проявляется он при смене направления: пока движение идёт в одну сторону, зазор выбран силами трения и погрешности не вносит. С обычной гайкой винт при реверсе может повернуться на заметный угол, не сдвинув её, и заданная позиция теряется. По мере износа зазор растёт, поэтому большинство гаек для ЧПУ снабжены механизмом выборки люфта, чаще всего в виде разреза. Радиальный люфт при движении обычно не заметен, но тоже нежелателен; его убирают разрезными гайками или увеличением длины гайки.
Способы выборки люфта
- Не выбирать вовсе. При однонаправленной нагрузке зазор устраняется сам — трением или силой тяжести на вертикальной оси. Так происходит при нарезании резьбы резцом на токарном станке, где все проходы идут в одну сторону.
- Гайка с плотной посадкой. Люфта нет, пока гайка не износится; после этого её остаётся только заменить.
- Перекос гайки. Старый и простой в изготовлении способ: зазор выбирается на двух противоположных краях. Ресурс невелик, так как нагрузка приходится на небольшие участки резьбы.
- Гайка, разрезанная вдоль. Половинки смыкаются на винте, и боковые грани резьбы садятся плотнее; для этого витки не должны упираться в дно ответной резьбы. Такие полугайки служат размыкающимися маточными гайками на универсальных токарных станках. Ресурс у узла наибольший, поскольку усилие распределено по максимальной площади.
- Гайка, разрезанная поперёк. Половинки стягивают или распирают относительно разреза и фиксируют. Есть вариант прямоугольной капролоновой гайки с частичным разрезом; ресурс выше там, где нагрузка делится между половинками равномерно.
- Поперечный разрез с пружиной. Годится только для малых нагрузок: когда усилие превышает силу пружины, она сжимается и люфт возвращается. Жёсткую пружину поставить нельзя из-за роста трения и износа. Если есть несколько пар полугаек, можно подобрать пару с наименьшим люфтом и обойтись без пружины.
Особенности работы и область применения
Пара с трапецеидальной резьбой работает на трении скольжения при большой площади контакта. Отсюда высокая жёсткость и низкий КПД. На крупных нагруженных винтах заметен эффект страгивания — рывок в начале движения. Трение ограничивает скорость вращения, а значит и скорость передачи, и требует более мощного двигателя. Самоторможение, напротив, делает такой винт удобным для вертикального перемещения груза.
Типичные области применения:
- 3D-принтеры, обычно ось Z;
- подачи станков — регулировочные и ходовые винты;
- манипуляторы;
- подъёмные механизмы и вилочные погрузчики;
- узлы запирания литьевых машин;
- вертикальное перемещение в прессах.
Трапецеидальный винт уместен там, где важны компактность винта и гайки и нужно самоторможение, но не требуются высокая производительность, большие скорости и круглосуточный режим работы.