Технологии 3D-печати: основные группы и их особенности
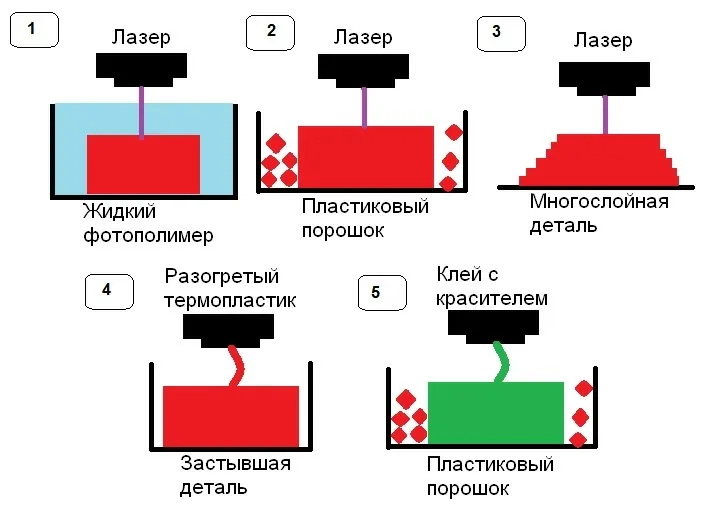
От экструзии пластика до холодного напыления металла: как устроены основные аддитивные технологии, в чём их сильные и слабые стороны.
Аддитивный и субтрактивный подходы
Любой предмет можно изготовить двумя путями: удалить лишнее с заготовки или постепенно нарастить материал там, где он нужен. Первый путь называют субтрактивным (сверление, точение, фрезерование), второй — аддитивным: это лепка, литьё и 3D-печать. Аддитивные методы экономичнее, но обычно сложнее и требовательнее к материалу. Иногда оба подхода применяют последовательно.
Печать полимерами: экструзия, фотополимеры, струйный метод
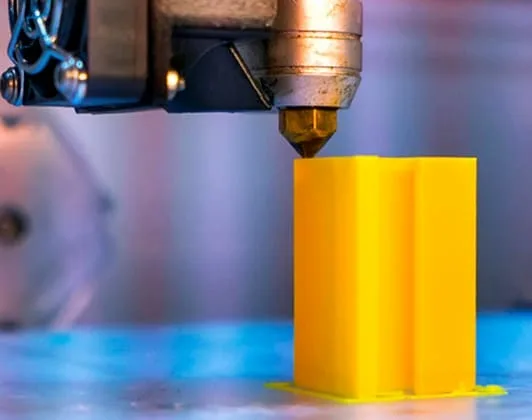
Экструзионная печать (FDM, FFF, FGF) — самая распространённая и недорогая технология. Расплав полимера выдавливается через сопло, которое движется по заданной траектории, и после застывания слой за слоем образует деталь. При верно подобранных параметрах прочность изделий близка к литому пластику. Достоинства метода — доступность, низкая себестоимость и высокая производительность.
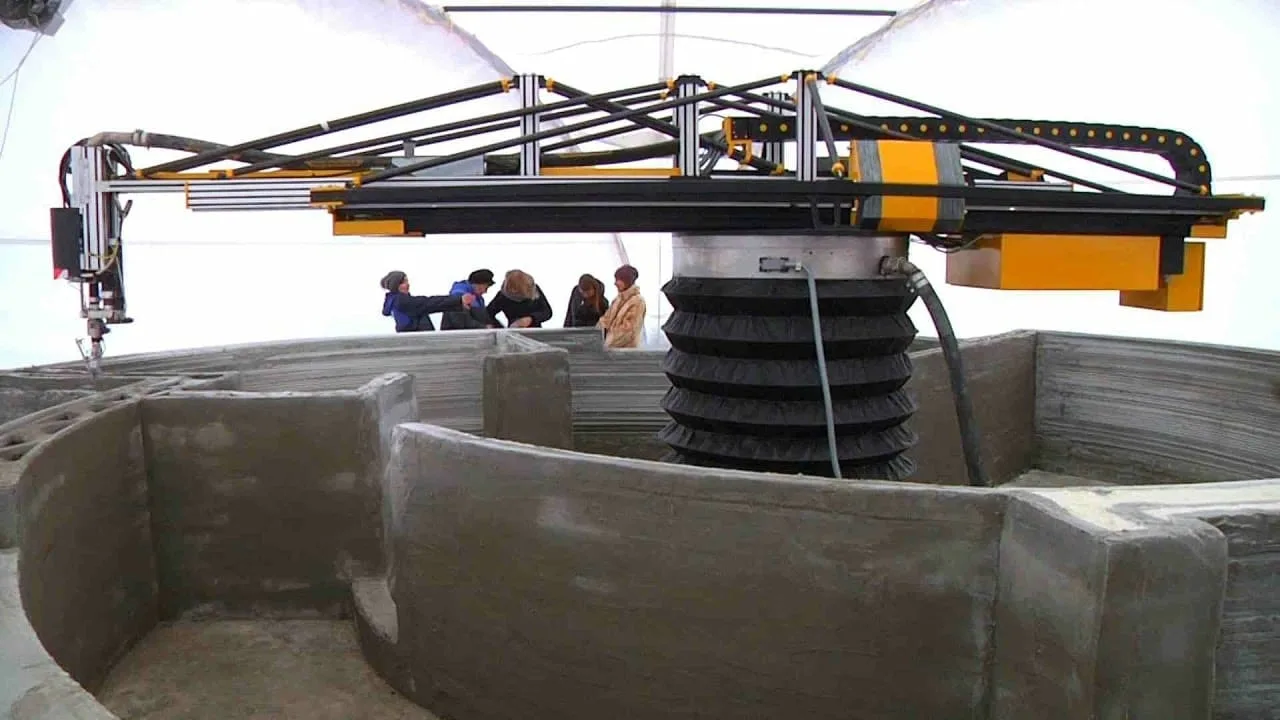
По тому же принципу печатают жидким бетоном в строительстве, шоколадом и биоматериалами.
Стереолитография (SLA, DLP) основана на послойном отверждении жидкой фотополимерной смолы в ёмкости ультрафиолетом. В SLA смолу засвечивает лазерный луч, в DLP — светодиодная матрица. Первый вариант быстрее и точнее, второй требует гораздо более компактного и дешёвого оборудования, доступного любителям.
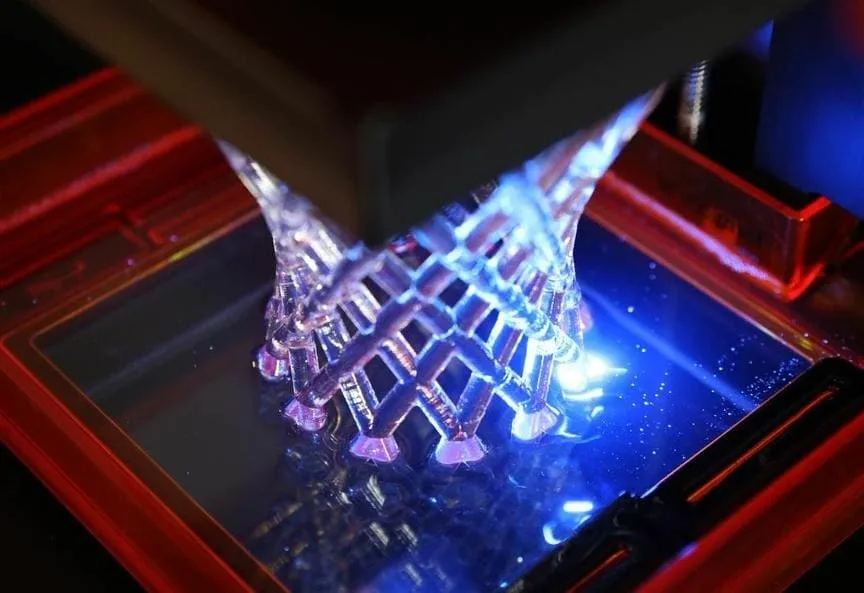
Главное преимущество перед экструзией — намного более высокая точность и детализация очень маленьких изделий. Минусы: невысокая скорость, дорогие расходники, трудоёмкая подготовка и уборка принтера, небольшой выбор смол, хрупкость изделий. Метод применяют для точных ненагруженных макетов, в частности в ювелирном деле и медицине.
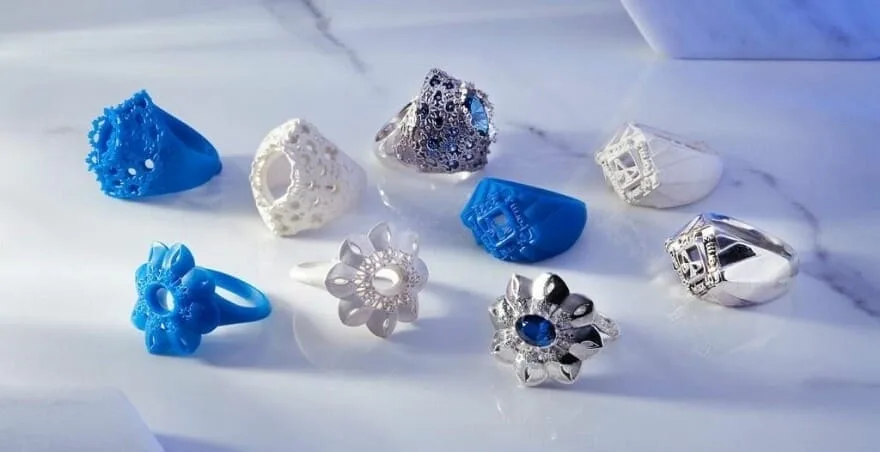
Струйная печать (CJP, PolyJet) похожа на работу офисного струйного принтера, только вместо чернил наносится фотополимерная смола, сразу отверждаемая ультрафиолетом. Отличительная черта — полноцветная печать за счёт подмешивания красителей в бесцветную смолу. Достоинства: точность, гладкая поверхность, скорость, отсутствие постобработки, возможность печатать воском литьевые формы. Оборудование сложное, громоздкое и дорогое, а изделия непрочные, по сути декоративные. Технологию используют для быстрого прототипирования в цвете, для форм ювелиров и дантистов, для статуэток.
Порошковые технологии
В струйно-порошковой печати тонкими слоями укладывается смесь металлического или керамического порошка со связующим, после чего заготовку обжигают в печи до спекания в монолит. Получаются рабочие детали сложной формы из металла, керамики или металлокерамики. Себестоимость высока, размер изделий ограничен, поэтому печатать имеет смысл то, что традиционной обработкой получить очень трудно или невозможно.
Селективное лазерное спекание (SLS, SLM, DMLS) — послойное спекание или сплавление порошка лазером: для полиамидов и полиуретанов менее мощным, для металлов более сильным. Установка дорогая и некомпактная, зато работает со сталью, алюминием, титаном и многими сплавами. Область печати может быть большой, поддержки не нужны, постобработка минимальна, а скорость высока, так как порошок не расплавляется полностью.
Наплавление и холодное напыление
Наплавление (DED, LENS, DMD, LBAM, WAAM, EBAM и другие) давно применялось, например, для восстановления изношенных железнодорожных колёс, а с появлением многоосевых манипуляторов с ЧПУ получило новое развитие. Металлический порошок или проволока расплавляется в сварочной дуге и приваривается в нужном месте под нужным углом. Метод позволяет работать с крупногабаритными изделиями сложной формы, ремонтировать и дорабатывать готовые детали и машины. Производительность современных DED-принтеров достигает 5 кг материала в час. Недостатки — сложная подготовка, поскольку головка движется в трёх измерениях и вращается по трём осям, и дорогое оборудование.
При холодном напылении частицы металлического порошка наносятся на поверхность сверхзвуковым потоком газа и срастаются с ней. Сопло может двигаться послойно, по сложной траектории на манипуляторе или вручную. Технология подходит для ремонта, восстановления изношенных поверхностей и собственно печати. Размер рабочей зоны не ограничен, годится большинство металлов, от железа до золота. Минусы — низкая плотность, хрупкость изделий и невысокая точность. Применяется главным образом в аэрокосмической и военной отраслях.
Ламинирование и сварка трением
Ламинирование (LOM, UAM, CBAM): тонкие листы материала вырезаются механически или лазером, укладываются друг на друга и склеиваются либо свариваются. Листом может служить почти всё, от бумаги до металла. Бумажная модель с заранее нанесённым на края слоёв изображением получается цветной и по свойствам напоминает дерево. Металлическую фольгу сваривают ультразвуком, приближая прочность к литой детали. Плюсы — низкая себестоимость и высокая точность, уступающая только стереолитографии.
Ротационная сварка трением (FSAM) — редкий метод: материал подаётся из центра вращающейся головки и под давлением втирается в подложку или предыдущий слой. Спекание идёт при температуре ниже точки плавления, что избавляет от пористости, растрескивания, остаточных напряжений и коробления. Меняя материалы, можно получать градиентные детали. Точность невысока, нужна механическая доработка, но отходов в разы меньше, чем при фрезеровании.
Перспективы
Большинство перечисленных технологий пока сложны и требуют дорогого оборудования. Принтеры для печати металлом слишком велики, шумны и дороги для дома. Экономически такая печать оправдана для изделий сложной формы, особенно из дорогих металлов: даже грубая печать сохраняет гораздо больше материала, чем точная механическая обработка. При этом и экструзионная печать когда-то была недоступна любителям, а недорогие стереолитографические принтеры появились лишь несколько лет назад.