Лазерные станки с трубкой CO2: устройство и выбор узлов
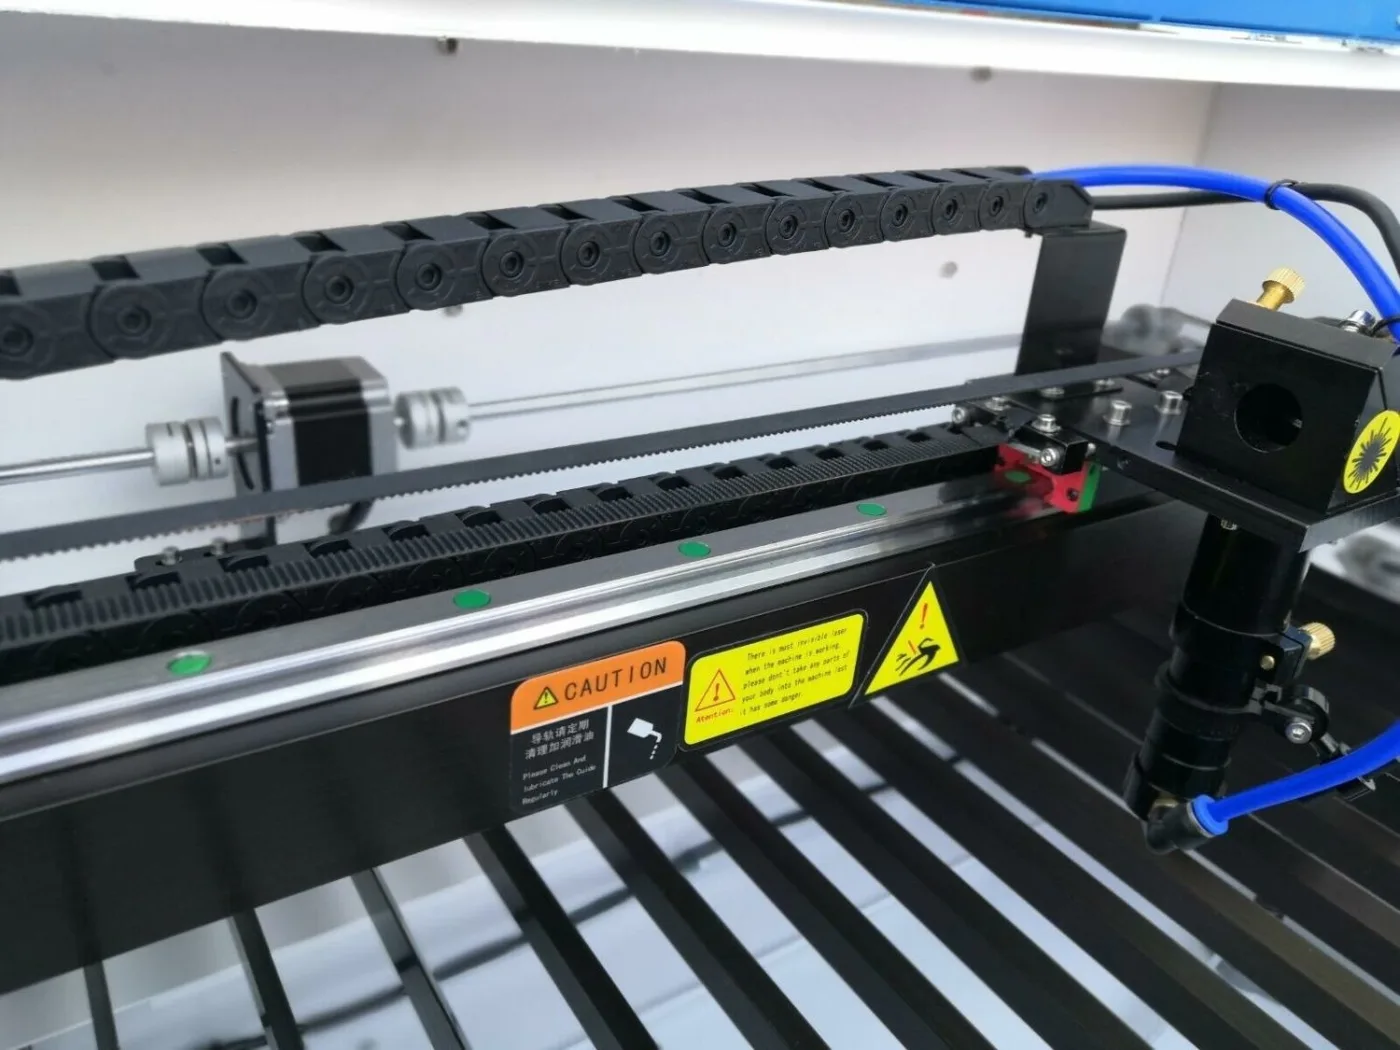
Как работает углекислотный лазерный станок и на что смотреть при проектировании: мощность трубки, кинематика, корпус, охлаждение, контроллер и рабочий стол.
Как устроен CO2-станок
Углекислотный лазер изобретён в 1964 году, и с тех пор его конструкция только совершенствовалась. Его КПД — порядка 20 %, один из самых высоких, и это самый популярный лазер для производственных станков: им режут, гравируют и выжигают на множестве материалов.
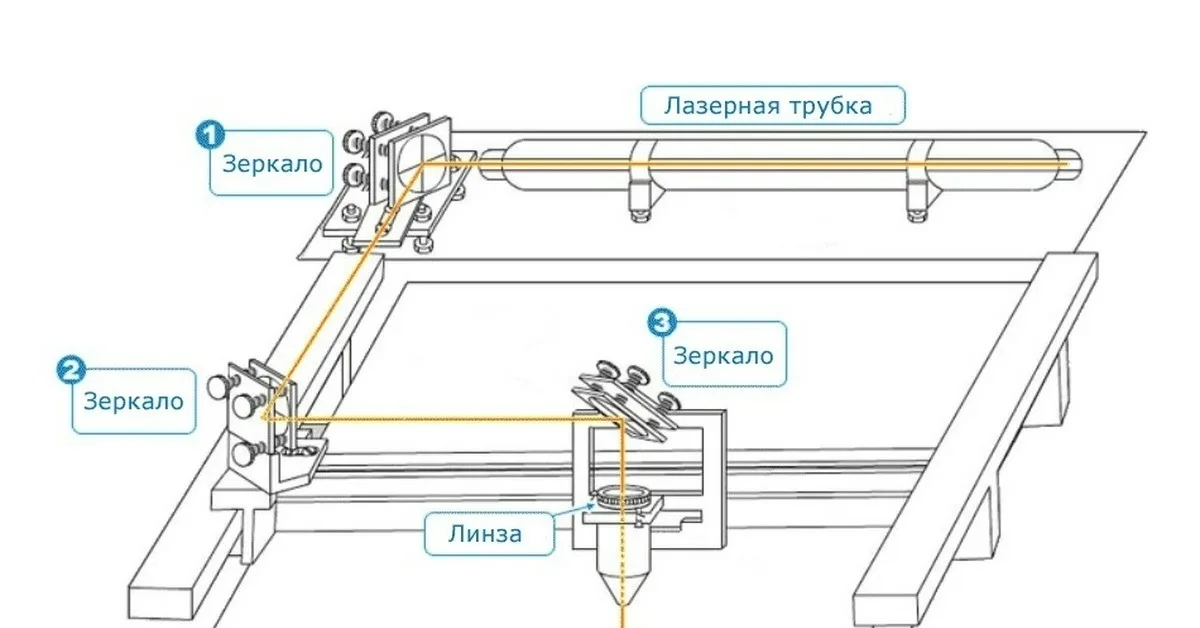
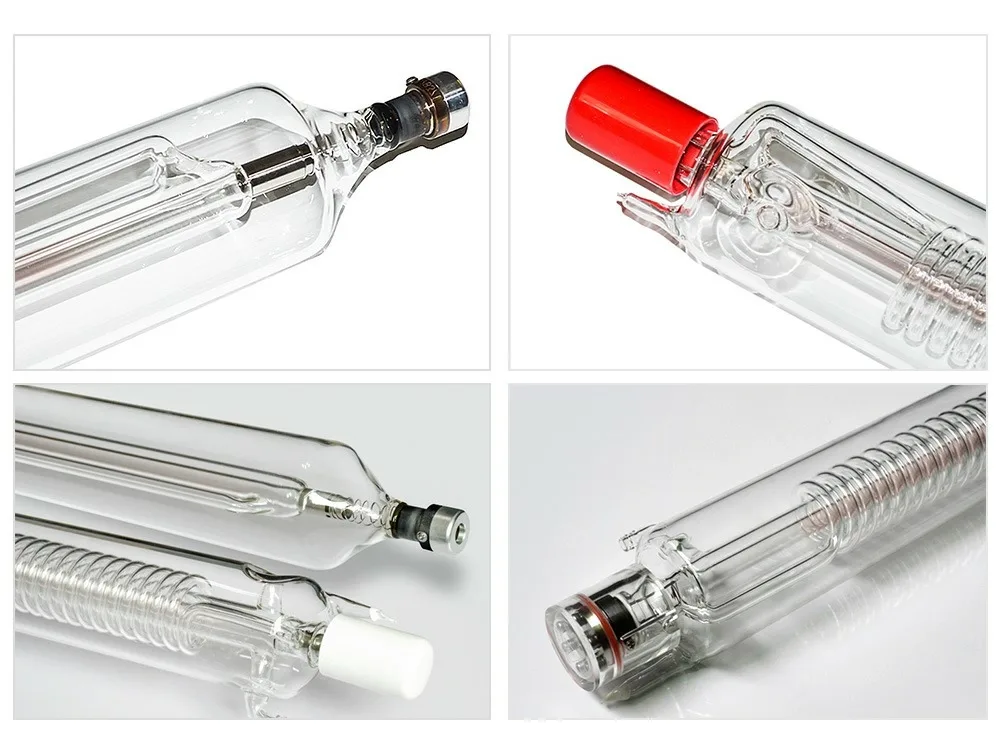
Трубка, наполненная смесью газов, стоит на корпусе или прямо на портале. При подаче тока она формирует поток фотонов, который система зеркал направляет в фокусирующую линзу на голове станка. Голова перемещается по двум осям над столом с заготовкой. Существуют и станки с двумя трубками — для серийного выпуска, когда одновременно обрабатываются две одинаковые детали.
Мощность и ресурс трубки
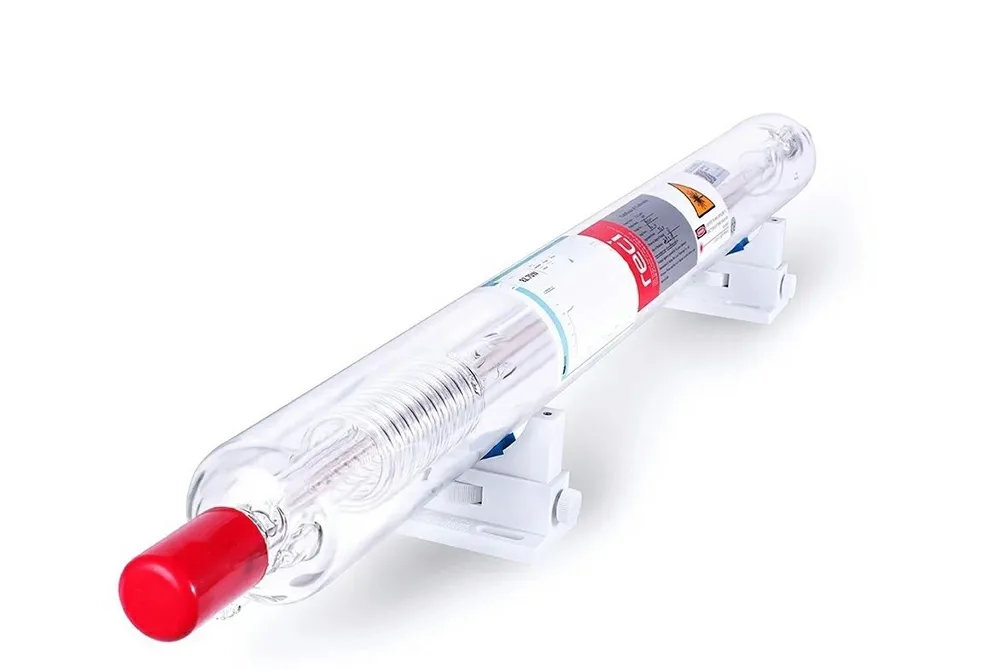
У трубок указывают два значения мощности. Номинальная рассчитана по рабочей силе тока, максимальная — по предельной. Подбирать нужно по номинальной: работа на максимальном токе ускоряет износ и сокращает ресурс, а реальный прирост мощности может не соответствовать заявленному.
- 40–60 Вт — гравировка и резка тонких материалов: бумага, картон, ткань, фанера до 4 мм, акрил примерно до 2 мм. Более толстое режется медленно и в несколько проходов. Пятно у таких трубок меньше, поэтому гравировка получается точнее.
- 90–100 Вт — универсальный класс: режут все популярные материалы, а пятно ещё достаточно мало для качественной гравировки.
- 130–150 Вт — потоковый раскрой листовых материалов: большая толщина или более высокая скорость резки.
Для фанеры есть негласное правило: 10 Вт на 1 мм толщины. Нужно учитывать и то, что луч теряет мощность, проходя через воздух. В дальнем углу поля 1600×900 мм луч маломощной трубки ослабевает почти полностью, так что ставить такие трубки на крупные станки нет смысла, а источник луча выгодно размещать ближе к голове. Трубка — расходник, её ресурс указывается в рабочих часах, и модели с большим ресурсом реже требуют замены.
Кинематика, портал и рабочее поле
Самая распространённая схема напоминает кинематику 3D-принтеров MakerBot: голова с линзой движется по оси X зубчатым ремнём от шагового двигателя, а вся ось X ездит по двум направляющим оси Y. Направляющими обычно служат рельсы. Полированные валы для метрового станка подходят хуже: они требуют прецизионной точности и на длинном портале могут прогибаться под собственным весом. Ролики встречаются на маленьких станках.
Ремень подбирают по нагрузке, то есть по весу головы и оси X, двигатели — шаговые NEMA нужного типоразмера. Портал чаще делают из алюминиевого профиля, и экономить на его толщине и жёсткости не стоит: от этого зависит надёжность всего станка.
Стол бывает фиксированным или регулируемым по высоте. Регулировка удобна для заготовок разной высоты, но конструкция заметно сложнее: дополнительный двигатель, четыре винта, связывающий их ремень. Для материала одной толщины хватает неподвижного стола. Типовые размеры поля — 400×600, 600×900, 1600×1000 мм. Поле стоит согласовать с форматом материала, иначе листы придётся предварительно раскраивать другим инструментом. Фанера, например, обычно продаётся листами 1525×1525 мм, а станок с полем 1600×1600 мм найти непросто.
Корпус: закрытый или открытый
Закрытый корпус даёт защиту от пыли и аккуратный внешний вид, но обязательным его назвать трудно. Оператор всё равно должен находиться рядом и следить за процессом, обычно при открытой крышке: незамеченный сбой грозит браком, воспламенением заготовки и поломкой станка.
Охлаждение трубки
Без охлаждения трубка быстро перегревается: в ней деградируют газы и возникает лавинный эффект. Разовый перегрев на 5–7 градусов во время работы сокращает срок службы примерно вдвое. Систему полезно оснастить датчиками температуры и потока воды.
Помпа только перекачивает жидкость (рекомендуется дистиллированная вода) и сама её не охлаждает. Известное решение — резервуар с водой и льдом, но лёд тает и его приходится постоянно добавлять. Чиллер и прокачивает, и охлаждает воду. Маломощные модели для трубок до 60 Вт отдают тепло через алюминиевый контур, обдуваемый вентилятором. Более мощные работают на хладагенте: вода отдаёт ему тепло через алюминиевый контур, не контактируя напрямую, а хладагент в своём замкнутом контуре охлаждается потоком воздуха. Чиллеры снабжены датчиками и оповещают оператора о неполадках.
Контроллер и рабочий стол
Система управления включает пульт с кнопками и ЖК-дисплеем, управляющую плату, соединительные кабели и USB-интерфейс для компьютера. Для пользователя важны стабильность работы, понятный интерфейс, поддержка флешки или карты памяти, прямое подключение к ПК и работа по сети. Особенно популярны контроллеры Ruida. Модель RuiDa RDC6445G, например, работает со слоями — в одном цикле сочетаются гравировка, резка и выжигание с разной мощностью и скоростью — и с растровыми изображениями, что позволяет выжигать фотографии.
Чаще всего встречаются решётка из ламелей и сотовое покрытие. Ламели служат для крупных заготовок, соты — для мелких деталей и мягких материалов вроде ткани. В обоих случаях отходы проваливаются сквозь пустоты. Под столом удобно разместить выдвижной ящик для обрезков.
Пример конфигурации под фанеру
Один из продуманных вариантов самодельного станка для резки фанеры до 10 мм выглядит так: поле 762×762 мм — ровно четверть стандартного листа, каркас из алюминиевого профиля 60×60 мм, рельсы HGH 15 и 20, трубка Resi T2 номинальной мощностью 90 Вт, установленная на портале ради меньших потерь луча, и контроллер RuiDa RDC6445G. Каркасная конструкция легче, компактнее и дешевле корпусной, а её геометрию проще подогнать по соосности, параллельности и перпендикулярности.