Стеклонаполненный TPU: свойства, печать и применение
Композит из термополиуретана и стеклянных микроволокон: чем он отличается от обычного TPU, как печатается и для каких деталей подходит.
Что это за материал
Стеклонаполненный TPU — довольно редкий инженерный композит, в котором основу из термополиуретана дополняют стеклянными микроволокнами. Его выпускают несколько производителей, и главное различие между вариантами заключается в доле стекла: она начинается от 1%. В рассматриваемом образце на стекловолокно приходится 30%, на полимерную основу — 70%. Чем больше наполнителя, тем твёрже получается композит.
Сам по себе TPU очень пластичен и плохо держит точную форму, особенно в немассивных деталях, зато отличается ударостойкостью и прочностью на разрыв. Он химически стоек, не боится воды и переносит нагрев до 100 °C и выше. Поэтому из него делают гибкие, но прочные изделия: ремни, ролики, колёса, шкивы, втулки, демпферы.
Стеклянные микроволокна немного гнутся, но практически не растягиваются, обладают очень высокой химической и термической стойкостью и хорошо сопротивляются износу. Ожидается, что такая добавка заметно повышает жёсткость основы без потери остальных свойств, а волокна на поверхности детали улучшают скольжение и износостойкость.
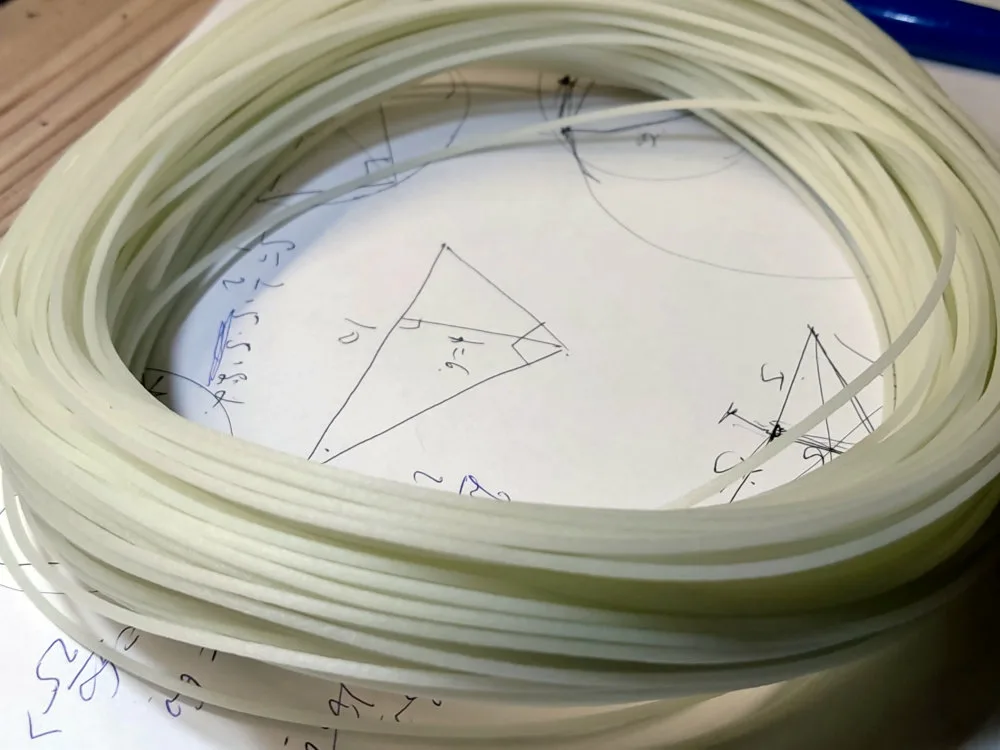
Как и у большинства инженерных пластиков, внешний вид здесь вторичен. Палитра ограничена натуральным бледно-молочным цветом с лёгкой желтизной, чёрным и изредка белым. При этом поверхность отпечатков одновременно глянцевая и рельефная, что смотрится необычно.
Поведение прутка и отпечатков
Описанные ниже наблюдения получены в простых ручных пробах, без приборов и численных замеров, поэтому на высокую точность они не претендуют.
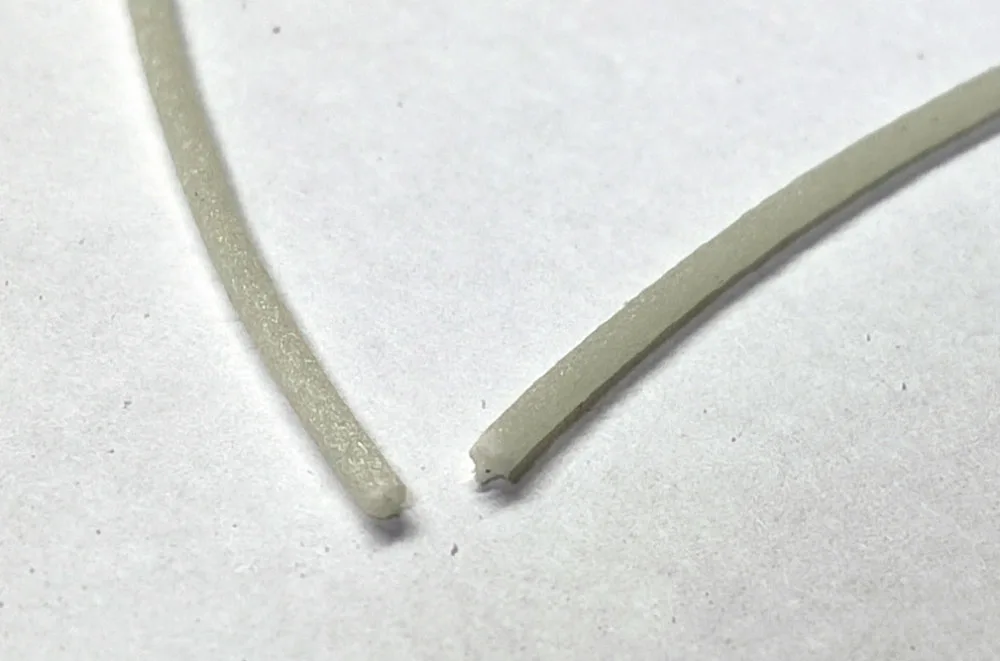
Пруток шероховатый и по твёрдости ближе к PLA, чем к «резиновому» TPU. В отличие от PLA, он не ломается после пары перегибов и разрушается примерно после 30 циклов сгибания туда и обратно. Из жёстких материалов дольше в такой пробе держался только нейлон.
Тестовый брусок 5х5х50 мм печатали при 245 °C на сопле, 75 °C на столе и скорости 40 мм/с. Он получился с первой попытки, а адгезия оказалась настолько сильной, что деталь пришлось снимать лопаткой. Отсюда вывод: стол можно греть меньше, до 60–70 °C.
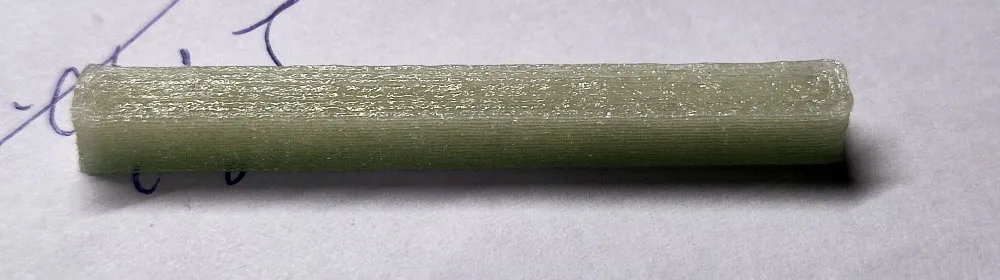
Руками брусок удаётся согнуть примерно на 20 градусов, после чего он за несколько секунд сам возвращается к исходной форме. По ощущениям это тот же TPU, только более плотный и прочный. После 20 секунд в кипящей воде (в которой образец тонет, в отличие от большинства бытовых пластиков) материал гнётся заметно легче, а форму восстанавливает быстрее. В месте изгиба он постепенно белеет и ломается примерно после тех же 30 перегибов, но усилий на это уходит гораздо больше, чем с прутком.
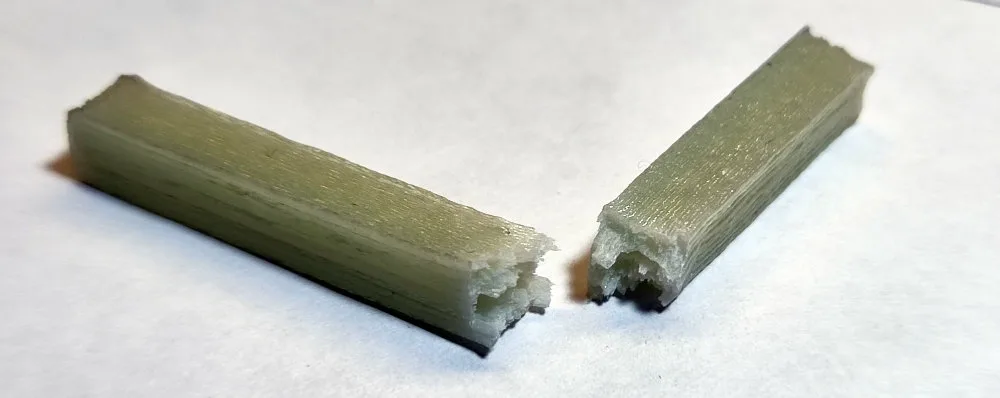
Излом получается хаотичным, а не по слоям: слои сплавляются хорошо, деталь выходит почти монолитной. Надфилем материал обрабатывается медленно, но чисто: не забивает инструмент, не плавится и не скатывается в шарики. Это позволяет предположить достаточно высокую износостойкость.
Чем печать отличается от обычного TPU
Чистый TPU считается капризным: он плохо держится на столе, из-за высокой усадки часто отрывается при высоте детали более 3 мм, сильно тянется и даёт «сопли». Приемлемая укладка слоёв получается на скорости до 30 мм/с, а ретракты нужны длинные и быстрые, особенно на боудене.
У композита эти недостатки почти исчезают. Усадка и тягучесть минимальны, скорость можно поднять, ретракт сократить. По простоте настройки материал приближается к PETG, хорошо держится на чистом стекле и не требует особой подготовки стола.
Рекомендуемые настройки
| Температура экструзии | 230–250 °C |
| Температура стола | 60–100 °C |
| Скорость печати | до 60 мм/с |
| Диаметр сопла | от 0,5 мм |
| Высота слоя | 25–75% диаметра сопла, оптимально 50% |
| Сушка перед печатью | 2–3 часа при 65–75 °C |
Стекло абразивно и ускоряет износ сопла, поэтому лучше подходят твёрдые форсунки: рубиновая или из калёной стали. Со стальной температуру нагрева рекомендуют поднять на несколько градусов. Латунной форсункой печатать тоже можно, но нужно следить за увеличением диаметра отверстия и вовремя её менять. При доле волокон более 20% узкое сопло быстро забивается, отсюда требование к диаметру от 0,5 мм.
Обдув нежелателен, но допустим там, где без него не обойтись: на тонких элементах и мостиках. Сушка обязательна, потому что TPU гигроскопичен и влага в прутке легко портит печать.
Где материал уместен, а где нет
- нагруженные детали с поверхностным трением: шестерёнки, шарниры;
- противоударные корпуса оборудования;
- кулисы и рычаги, работающие на растяжение;
- демпферы, прокладки, шайбы;
- тонкостенные гибкие детали;
- изделия, которым нужна стойкость к воде, маслам, слабым кислотам и щелочам, ряду растворителей.
По заявлениям производителей, свойства композита сохраняются в диапазоне от -50 до +130 °C. При нагреве он размягчается, но не плавится и форму не теряет.
Не советуют использовать материал для рычагов, работающих на изгиб (особенно длинных), для корпусов, которые обязаны сохранять форму в любых условиях, а также для посуды, медицинских изделий, игрушек и декора. Ограничение по декору связано не с внешним видом, а с высокой стоимостью, необходимостью сушки перед каждой печатью и скудным выбором цветов.
Итог
Стекловолокно делает TPU более стойким к деформации и почти лишает его текучести, из-за которой обычный полиуретан трудно печатать. Материал подходит для бытовых принтеров при двух условиях: предварительная сушка и износостойкое сопло. Он поддаётся точению, сверлению и шлифовке. При проектировании стоит учитывать остаточную гибкость: тонкие зубья шестерён при интенсивной работе и нагреве могут терять форму.