Шпиндели для станков с ЧПУ: виды, отличия и критерии выбора
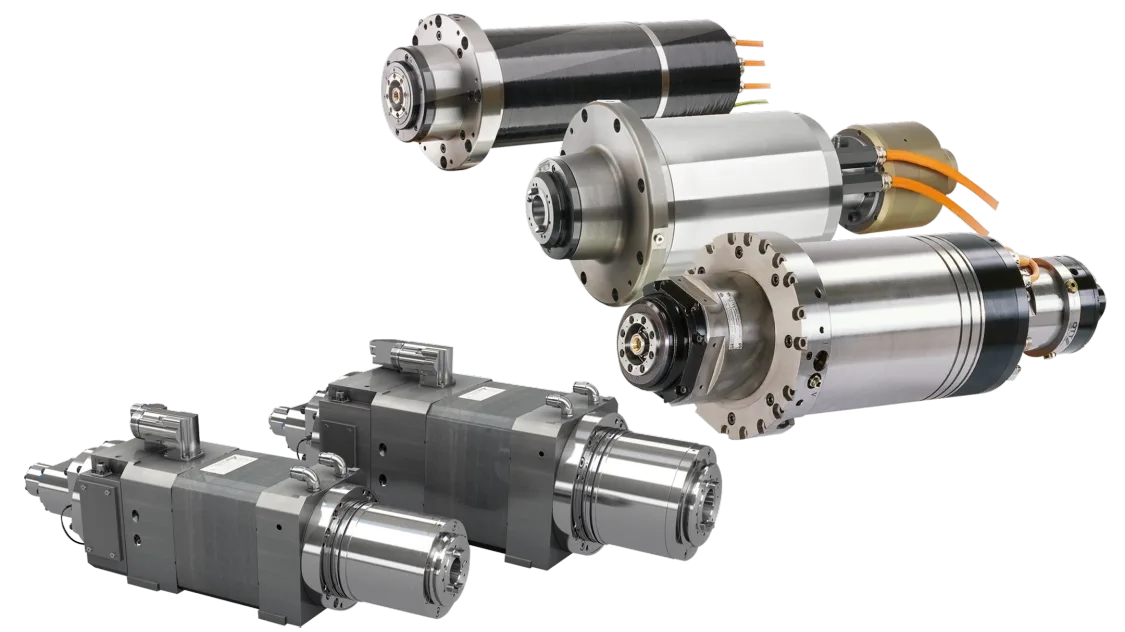
Мощность, обороты, патрон, охлаждение, подшипники и крепление — параметры, по которым различаются шпиндели и которые определяют их назначение.
Что называют шпинделем
Шпиндель — главный привод станка. В большинстве случаев под этим словом понимают электродвигатель, на валу которого есть зажимное устройство для режущего инструмента или детали. Так же называют и вал с зажимным устройством в отдельном корпусе, который собственного двигателя не имеет и получает крутящий момент от стороннего мотора. Шпиндели стоят на токарных, фрезерных, сверлильных, шлифовальных и многих других станках в дерево- и металлообработке.
Мощность под материал
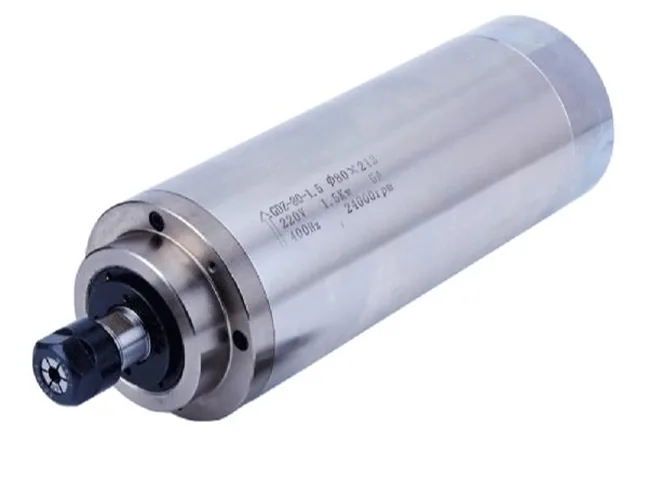
Мощность влияет на скорость, качество и производительность обработки, поэтому отталкиваются от материала. Для гравировки печатных плат хватает шпинделя порядка 100 Вт: нагрузка на инструмент минимальна. Для дерева, пластиков, композитов, ДСП, МДФ и цветных металлов в непромышленных объёмах распространены шпиндели на 2,2 кВт — при фрезеровке рельефов и раскрое маломощный двигатель неэффективен. Для стали, чугуна, титана, камня и производительной обработки цветных металлов мощность в разы выше: от 3 до 12 кВт и более.
Обороты и скорость резания
Диапазон оборотов важен не меньше мощности, потому что для каждого материала нужно выдерживать скорость резания — скорость, с которой режущая кромка движется по детали. Чем меньше диаметр инструмента, тем выше нужны обороты. Фрезе диаметром 0,2 мм для условной скорости резания 15 м/мин требуется около 24 000 об/мин, а шпиндели для ювелирных восковых моделей могут выдавать и 50 000 об/мин.
В деревообработке фрезы крупнее, но материал допускает высокие скорости резания, поэтому для дерева, пластиков и композитов типичен диапазон 6–24 тыс. об/мин: регулировка нужна, так как в ход идут фрезы от гравировальных до обдирочных диаметром 25 мм и больше. Сталь режут на меньших скоростях и часто крупным инструментом, и шпиндели промышленных станков по металлу низкооборотистые, нередко до 6000 об/мин.
Универсального шпинделя с широкой регулировкой нет по трём причинам. У высокооборотистых моделей мал крутящий момент на низких оборотах: шпиндель для дерева на 1000 об/мин в лучшем случае остановится, в худшем выйдет из строя. Вал у него тоньше и менее жёсткий, чем у шпинделя для металла. Наконец, различается способ крепления инструмента.
Крепление инструмента
- Интегрированный цанговый патрон: посадка под цангу и гайку выполнена прямо на валу, чаще всего по стандарту ER. Цанга — конусная разрезная втулка; при затягивании она обжимается и зажимает инструмент.
- Инструментальный конус под оправки стандартов BT, BBT, ISO, DV, SK. Стандарты различаются размером конуса, прилегающими поверхностями и способом удержания оправки. Такие шпиндели ставят на станки с автосменой, где инструмент в оправках меняется за секунды. Оправки бывают с цанговым, усиленным цанговым, компенсационным патроном, термопатроном и другими.
Управление: частотный преобразователь
В основе большинства шпинделей лежит асинхронный двигатель, скорость которого зависит от частоты тока. Поэтому их подключают к частотному преобразователю — устройству, которое превращает переменный ток одной частоты в ток другой частоты. При выборе смотрят на несколько параметров:
- минимальная и максимальная выходная частота — от неё зависит диапазон оборотов;
- векторный режим, позволяющий держать нужный момент на валу в широком диапазоне оборотов;
- напряжение питания, выходное напряжение, число фаз на входе и выходная мощность — подбираются под конкретный шпиндель;
- степень защиты — от обычного исполнения до пылевлагозащищённого.
Воздух или жидкость
При воздушном охлаждении крыльчатка на задней части шпинделя гонит воздух по каналам в корпусе. Система компактна: не нужны ёмкость, насос, шланги и расходы на жидкость. Но при долгой работе на слишком низких оборотах шпиндель для дерева и пластика может перегреваться, а без хорошей аспирации поток воздуха поднимает пыль.
При жидкостном охлаждении по каналам в замкнутом контуре циркулирует жидкость: из ёмкости через шпиндель и обратно, иногда через радиатор. Интенсивность охлаждения не зависит от оборотов, поэтому перегрев исключён во всём диапазоне; шпиндель не разносит пыль и стружку и работает тише. Минус — система занимает больше места, что иногда критично. Однозначно лучшего варианта нет, выбор определяют условия и интенсивность работы.
Подшипники и крепление на станке
В современных шпинделях ЧПУ применяют в основном шариковые или роликовые подшипники качения. Одинаковые модели шпинделей нередко различаются только материалом подшипников. Керамика твёрже стали, качество поверхностей шариков и колец выше, отсюда большая точность и износостойкость. Зато такие подшипники труднее найти при замене, они, вероятно, дороже и, возможно, чувствительнее к чрезмерным усилиям на валу, например при поломке фрезы. Стальные почти всегда есть в продаже, можно выбрать производителя и класс точности, цена ниже.
Роликовые конические подшипники жёстче шариковых и чаще стоят в мощных шпинделях для металла. На шпинделях небольшой мощности с тонким валом используют шариковые радиально-упорные. При эксплуатации по назначению проблем с подшипниками, кроме естественного износа и аварий, быть не должно.
- Цилиндрический корпус в зажимном креплении (хомуте): можно менять вылет шпинделя, что удобно на универсальных станках.
- Корпус с крепёжными «ушами»: меньше лишних соединений, но переставить шпиндель по высоте нельзя; часто встречается у моделей с воздушным охлаждением.
- Фланцевое крепление: шпиндель притягивается через отверстия во фланце.