Проблемы FDM-печати: принтер не печатает или печать срывается
Разбор восьми частых неполадок FDM-принтера: от закончившейся нити и забитого сопла до проскальзывания прутка и плохого прилипания к столу.
Две группы неполадок
Типичные сбои FDM-печати удобно разделить на две группы. В первой пластик вообще не выходит из хотэнда, во второй печать начинается нормально, но срывается: подача прекращается или модель отрывается от стола. Похожие проблемы с адгезией и поддержками встречаются и в SLA-печати, но здесь речь идёт о настольных FDM-принтерах.
Пластик не выходит из сопла
Закончилась нить. На принтерах с открытой катушкой, как у PRUSA i3, это видно сразу, а там, где катушка спрятана внутри корпуса или за ним, заметить сложнее. Датчик филамента есть не у всех машин, а сторонние прошивки и программы не всегда его поддерживают. Остаток нити извлекают, что особенно актуально для систем Боудена, и заправляют новую катушку.
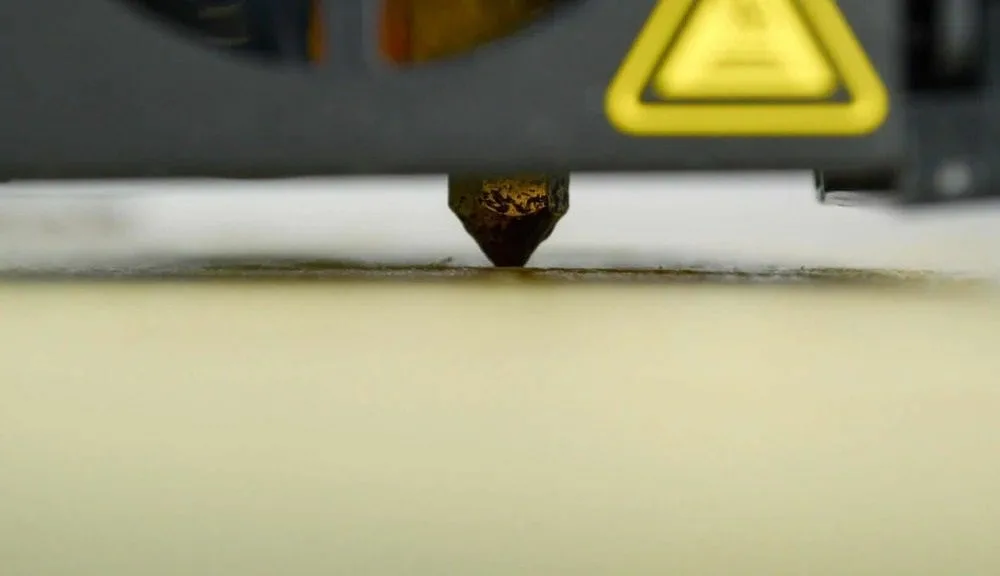
Сопло слишком близко к столу. Нить есть, головка движется, но на платформе ничего не остаётся: стол перекрывает выход расплава. В лучшем случае пропадёт первый слой и хуже ляжет следующий, в худшем пластик перегреется в хотэнде и образует пробку. Помогает небольшое положительное смещение по оси Z в настройках принтера; чрезмерное смещение приведёт к тому, что нить перестанет прилипать. Альтернатива — опустить стол, но тогда потребуются повторные калибровка и выравнивание.
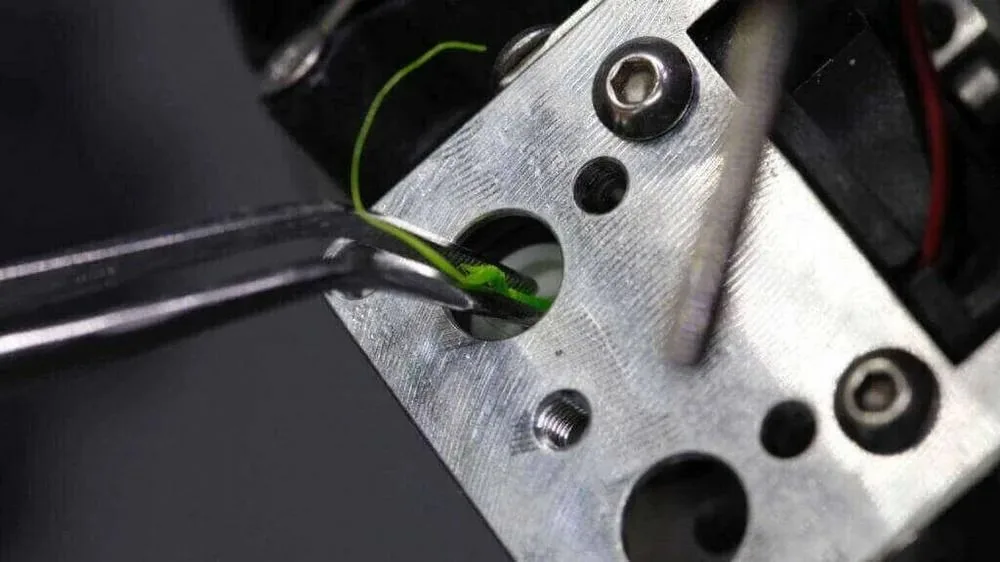
Засор сопла. После смены катушки в сопле может остаться кусочек старой нити, который не пропускает новую. Риск выше при переходах между материалами с разной температурой, например с PLA на ABS или с ABS на нейлон: остаток перегревается и обугливается. Ранние признаки — мелкие зазубрины на стенках, тёмные точки, нестабильное качество от модели к модели. Порядок действий:
- извлечь нить, нагреть сопло (для PLA до 220 °C) и прочистить отверстие иглой, тонким сверлом или штифтом диаметром меньше сопла; подойдёт набор для чистки аэрографа;
- снять трубку подачи и при нагретом хотэнде протолкнуть остатки сверху другим отрезком прутка;
- выполнить «атомную», или холодную, вытяжку;
- в крайнем случае демонтировать сопло по инструкции к принтеру.
Головка упирается в край рабочей зоны
Проблему выдаёт сильный шум: проскальзывают ремни и шестерни, головка пытается уйти за крайнюю точку по X или Y. Печать в таком состоянии невозможна, откладывать ремонт нельзя. Причины обычно три: в слайсере выбран не тот принтер (например, профиль Ultimaker 2 для Ultimaker Go), в прошивке указан неверный объём печати или отказал концевик.
- Проверить профиль принтера в слайсере: после обновления программа может сбросить настройки или подставить другую версию модели.
- На новом принтере обновить прошивку, заново пройти установку и сверить размеры области печати.
- Проследить за движением головки, убедиться, что концевик проблемной оси подключён, при необходимости заменить его.
Обрыв и задир нити
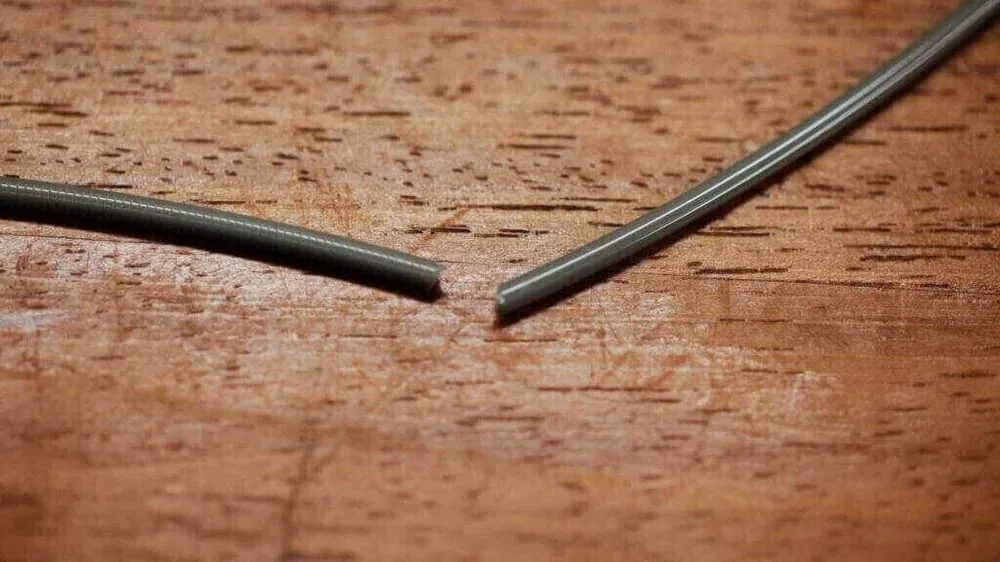
Обрыв чаще случается на принтерах с боуден-подачей, где пруток скрыт в трубке: катушка полная, а из сопла ничего не идёт. Причины — старый или дешёвый пластик, ставший хрупким, например от хранения на прямом солнце, колебания диаметра нити и слишком тугой прижим экструдера. Трубку снимают с обеих сторон, сопло нагревают и вытягивают остаток. Если обрыв повторяется, пробуют пластик другого типа или производителя, ослабляют прижимной ролик, проверяют сопло на засор, температуру хотэнда и поток, который не должен превышать 100 %.
Задир возникает, когда подающая шестерня теряет сцепление и стачивает пруток вместо того, чтобы толкать его; признаки — характерный звук экструдера и пластиковая стружка. К этому приводят засор, слабый прижим и неверная температура хотэнда. В начале проскальзывания иногда достаточно слегка подтолкнуть нить рукой. Далее регулируют прижим: ослабляют ролик, вставляют нить и затягивают до исчезновения проскальзывания. Повреждённый участок обрезают ниже стёртого места и заправляют пруток заново; хрупкий пластик, который ломается повторно, заменяют.
Подача прекратилась посреди печати
Источник сбоя находится либо в тракте подачи, либо в хотэнде. Проверяют по порядку: хватает ли нити (слайсеры показывают расход материала на модель, его можно сопоставить с остатком на катушке), нет ли задира, не забито ли сопло обуглившимся пластиком и не оборван ли пруток между экструдером и хотэндом.
Модель не держится на столе
Отрыв возможен на любом слое, от первого до последнего. Причины — гладкая поверхность без сцепления, неровная платформа, сбившаяся со временем калибровка зазора или слишком малая площадь опоры у самой модели. Результат узнаваем: клубок нитей над недопечатанной деталью.
- Нанести на платформу тонкий слой клея, который затем смывается горячей водой; для PLA подходит малярная лента, для столов с нагревом от 40 градусов — термостойкие ленты.
- Выровнять стол согласно руководству принтера.
- Подобрать смещение по Z: при слишком высоком сопле нить не прилипает, при слишком низком сопло скребёт поверхность.
- Очистить стекло от отпечатков пальцев и наслоений клея.
- Включить в слайсере кайму (Brim) или плот (Raft). Кайма добавляет один слой линий вокруг основания и расходует меньше материала, но её срезают ножом. Плот создаёт сплошную подложку, легко отделяется, однако оставляет грубую нижнюю поверхность.
- Добавить поддержки для нависающих частей.