Prusa i3 Steel: программы, настройка слайсера и первая печать
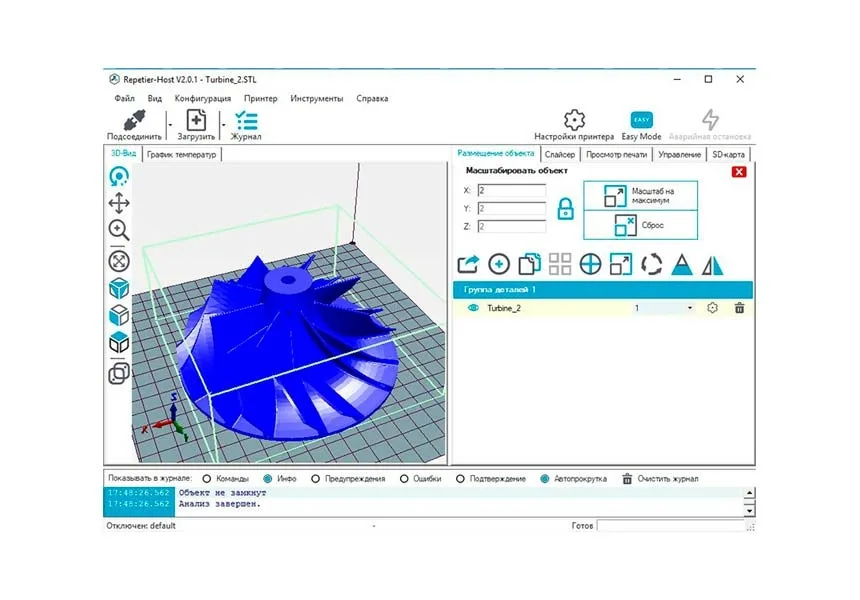
Третья часть: установка ПО Arduino и Repetier-Host, базовые параметры Slic3r для сопла 0,4 мм, калибровка стола и печать с SD-карты.
Какие программы нужны
Принтер Prusa i3 Steel построен на Arduino Mega 2560 с Ramps 1.4 и работает на открытом ПО. Для запуска понадобятся среда Arduino, прошивка Marlin и программа печати — здесь это Repetier-Host со слайсером Slic3r.
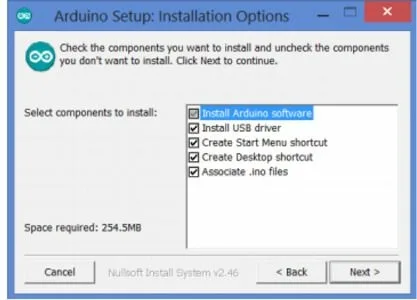
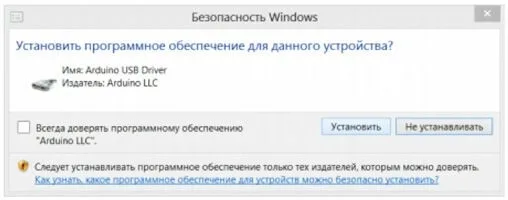
Важное условие: имя пользователя в системе должно быть набрано латиницей. Иначе слайсер в Repetier-Host не заработает, и придётся создавать нового пользователя и ставить всё заново. При установке ПО Arduino в окне Installation Options отмечают все пункты, а на запрос «Безопасность Windows» отвечают «Установить». Если в Windows 7 или 8 драйвер не встал и компьютер не видит принтер, отключают обязательную проверку цифровой подписи драйверов.
Загрузка прошивки
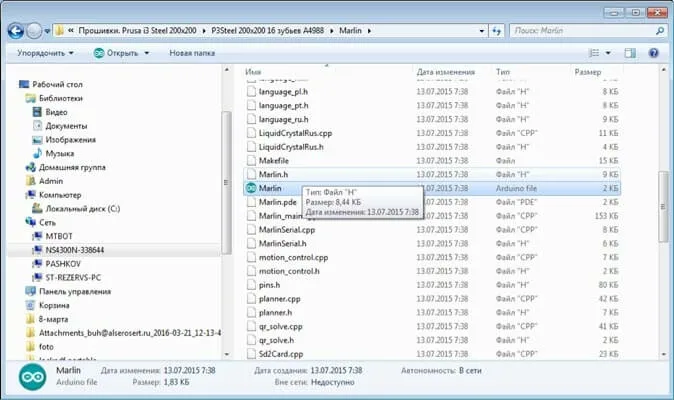
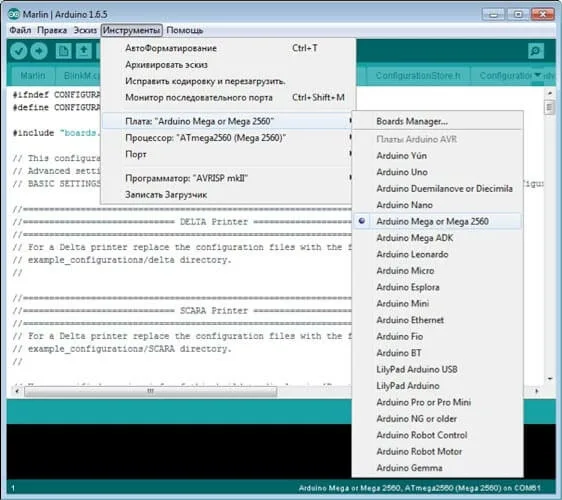
Прошивать плату нужно только при сборке из набора. На готовом принтере прошивка уже настроена, и повторная заливка сбросит параметры. Для записи Arduino подключают по USB, в папке Marlin открывают одноимённый скетч, в меню «Инструменты» выбирают плату Arduino Mega 2560 и COM-порт, затем нажимают «Загрузить». После компиляции появится сообщение о завершении загрузки.
Подключение в Repetier-Host
Repetier-Host работает в Windows, Mac OS X и Linux и менее требователен к ресурсам, чем аналоги. Принтер подключают по USB и нажимают «Подсоединить». При первой попытке выходит ошибка — на вопрос отвечают «да» и выбирают другой порт. Скорость обмена — 115200 бод, размер кэша — 63. Когда связь установлена, кнопка становится зелёной.
Настройки Slic3r открываются во вкладке «Слайсер» кнопкой Configuration. Мастер Configuration Wizard лучше закрыть: он спрашивает только тип принтера, размеры стола, диаметр прутка и температуры, а остальное оставляет по умолчанию. Приведённые ниже значения рассчитаны на сопло 0,4 мм.
Print Settings: слои, заполнение, скорости
| Layer height | 0,05–0,25 мм, не больше диаметра сопла |
| First layer height | чуть больше высоты слоя |
| Perimeters | минимум 1, оптимально 3–4 |
| Solid layers | по 3 сверху и снизу |
| Заполнение | 20–30 % для большинства моделей |
| Скорость Perimeters | оптимально 30–60, максимум 130–150 |
| First layer speed | на 30–50 % ниже остальных |
| Acceleration control | 700–1000 |
| Extrusion multiplier | ABS 0,94–0,99; PLA 0,93–0,95 |
| Экструдер, первый/остальные слои | PLA 220/215 °C; ABS 235/230 °C |
| Стол | PLA 50 °C; ABS 105 °C |
Чем меньше периметров, тем тоньше и хрупче стенка. Fill density задаётся от 0 (пусто) до 1 (сплошное заполнение). Рисунок rectilinear печатается быстрее при умеренной жёсткости, honeycomb даёт большую прочность при меньшем весе. Infill every со значением 2 заполняет только каждый второй слой — быстрее, но грубее и менее жёстко. Only infill where needed оставляет решение о заполнении мелких объёмов программе.
Скорости, указанные в процентах, отсчитываются от Perimeters. Чтобы ускорить печать без заметной потери качества, повышают скорость Infill и Small perimeters, а External perimeters снижают. Travel — скорость холостых перемещений.
Skirt — контур вокруг модели: по нему видно границы детали и то, насколько ровно выставлен стол. Brim расширяет первые слои и увеличивает пятно контакта, что особенно важно для ABS и деталей с малой опорой; Brim width должен быть меньше Distance from object. Настройки сохраняют на каждой вкладке отдельно, удобно — под именем конкретного пластика.
Filament и Printer Settings
Во вкладке Filament указывают диаметр прутка, коэффициент подачи и температуры; для нейлона, например, коэффициент может быть больше единицы. Раздел Cooling настраивают в зависимости от того, есть ли обдув детали.
В Printer Settings задают диаметр сопла и параметры ретракта — обратного втягивания нити: длину, скорость, подъём сопла Lift Z, минимальное перемещение, после которого ретракт срабатывает. Если после ретракта в точке возобновления остаётся небольшой наплыв, параметр Extra length on restart делают отрицательным: -0,1 или -0,2.
Калибровка стола
Сначала выравнивают левую и правую каретки по высоте — линейкой или штангенциркулем, например от фланца двигателя оси Z. Затем каретку с экструдером выводят в центр стола: зазор между соплом и зеркалом должен быть сравним с толщиной листа бумаги A4. Он регулируется винтом M4 с пружиной. После этого зазор проверяют в четырёх углах и подстраивают платформу винтами M3.
Первая печать и работа с SD-картой
Для пробы подойдёт куб 20x20 мм. Модель загружают в Repetier-Host, во вкладке «Слайсер» запускают «Слайсинг с Slic3r» и нажимают «Пуск» — печать начнётся, когда стол и экструдер прогреются.
Автономная печать идёт с SD-карты, на которую записан готовый G-code. Слот находится на тыльной стороне дисплея; на экране появляется Card inserted, а при отсутствии карты — Card removed. В меню выбирают Print from SD и нужный файл.