Прозрачная 3D-печать: как приблизить деталь к стеклу
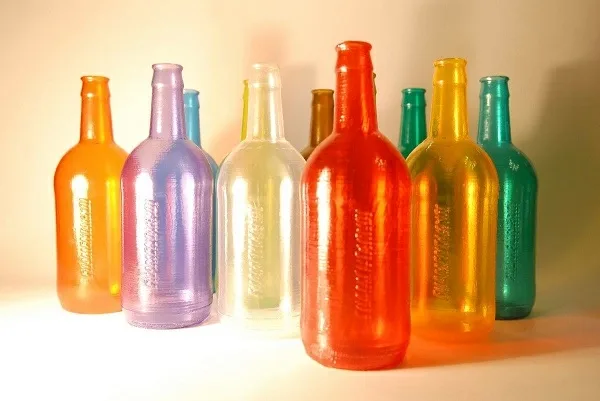
Почему бесцветный пластик после печати выглядит мутным и какие материалы, настройки слайсера и приёмы помогают получить максимально прозрачную FFF-деталь.
Почему прозрачный пруток даёт мутную деталь
Бесцветный PETG или SBS на катушке выглядит почти как стекло, но напечатанная из него модель обычно получается молочно-полупрозрачной: сквозь стенки едва угадывается внутренняя структура. Причина в самой технологии FFF. Свет искажается на границах сред, а в напечатанной детали таких границ множество: микроскопические пузырьки воздуха между линиями и слоями, стыки линий, уложенных под разными углами, бугристая слоистая поверхность.
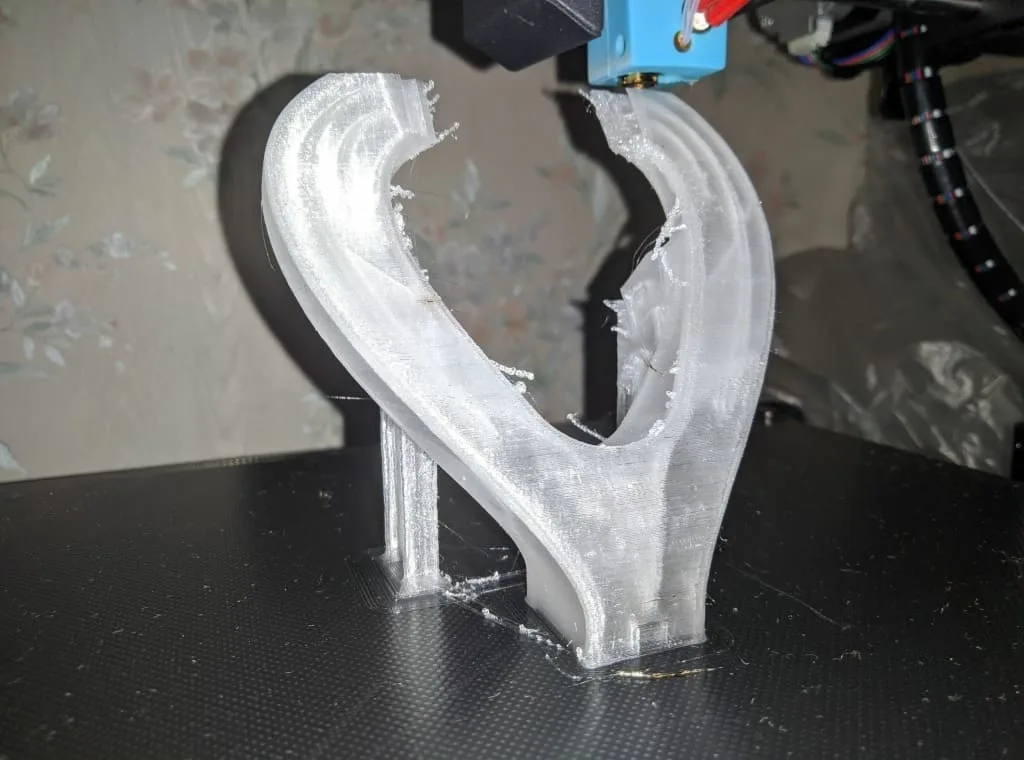
Лучше всего свет пропускают изделия, напечатанные в режиме вазы, то есть одной непрерывной стенкой без швов. Но и они выглядят дымчато из-за неровностей слоёв и пузырьков между ними. Идеальной прозрачности на FFF-принтере добиться нельзя: для неё нужны и чистый материал без включений, и абсолютно гладкая глянцевая поверхность, а слои этому мешают. Зато к результату можно заметно приблизиться, так что издали деталь будет напоминать штампованную или литую.
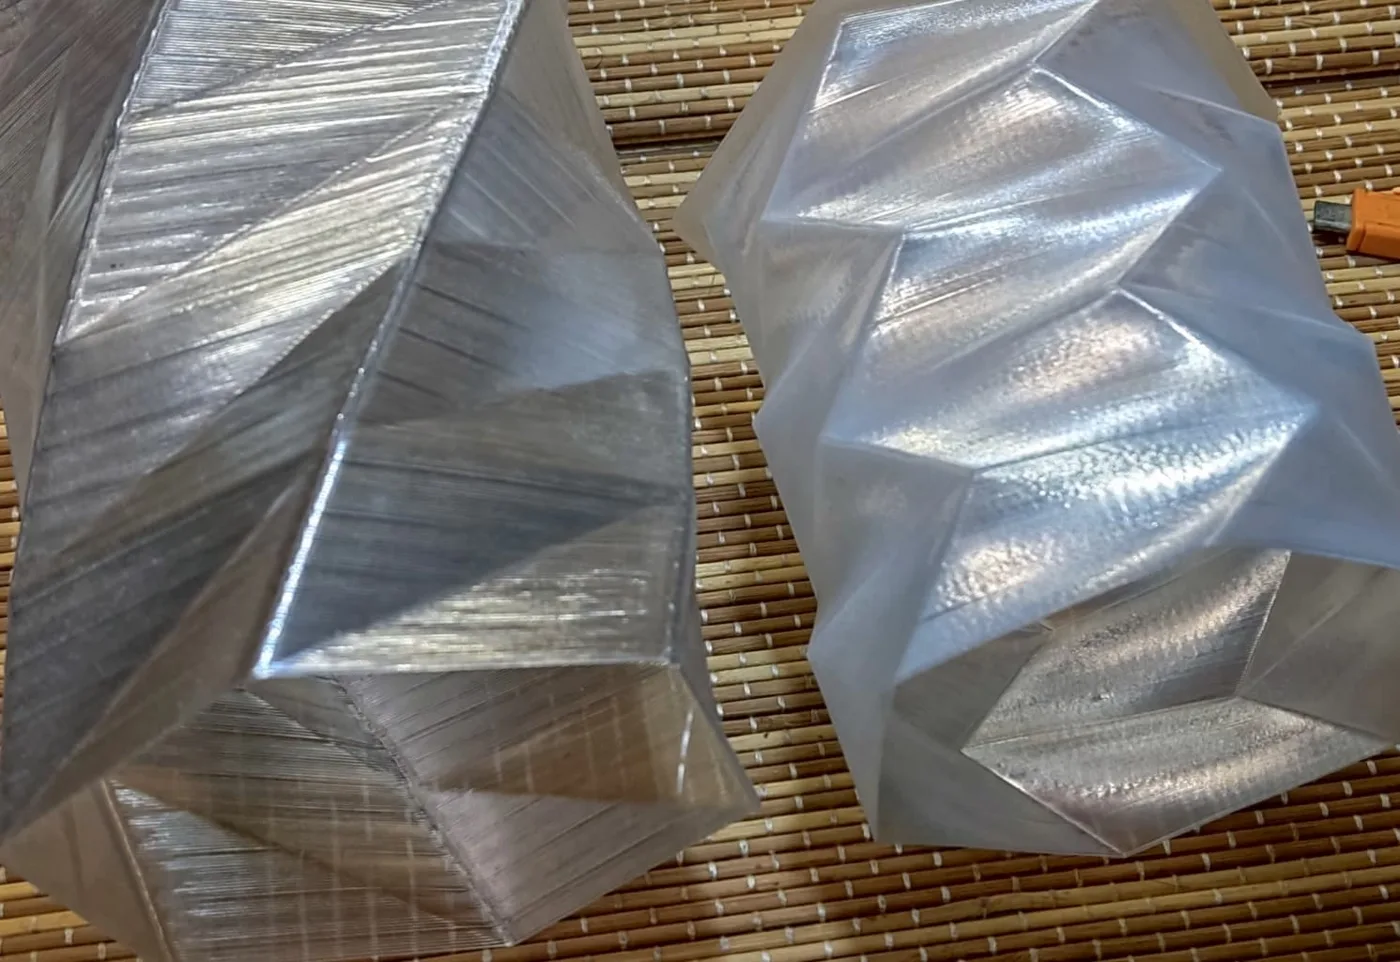
Какой материал выбрать
По-настоящему прозрачных материалов для FFF немного: бесцветные PETG, SBS и нейлон. Остальные распространённые пластики пропускают только рассеянный свет. Натуральные PLA и ABS без красителей остаются молочно-белыми и матовыми, а встречающиеся изредка «прозрачные» их версии представляют собой смеси неизвестного состава.
- Нейлон. В сухом виде и в небольших объёмах действительно похож на стекло, но со временем набирает влагу из воздуха, становится полупрозрачным, а затем белым. Для долговременного результата не подходит.
- PETG. Близкий родственник материала, из которого делают бутылки, посуду и корпуса приборов. Прочен, долговечен, влагостоек; выпускается как бесцветным, так и с цветными прозрачными оттенками.
- SBS. Пропускает свет ещё лучше, чем PETG, более гибок, безвреден и не боится воды. Его рекомендуют для абажуров, корпусов световых приборов, посуды и декора; большинство опытных печатников считают его основным кандидатом для «стеклянных» изделий.
Какой бы пластик ни был выбран, пруток должен быть сухим и чистым: даже небольшое количество влаги внутри или на поверхности нити сводит усилия на нет. Поэтому перед печатью материал сушат и пропускают через фильтр прутка.
Настройки слайсера
Общая идея всех настроек одна: структура модели должна приближаться к литой, с минимумом стыков и пузырьков. Параметры ниже приведены в терминах слайсера Prusa, в других программах они могут называться иначе.
- Заполнение 100 %, линейное, все линии в одном направлении. Привычные 20–30 % для прозрачных изделий не годятся, а линии, сходящиеся под разными углами, дают больше стыков и более крупные пузырьки.
- Линия как можно шире и ниже. Широкая линия уменьшает число стыков на ту же ширину модели, а в низком слое пузырьку негде образоваться. Высоту слоя рекомендуют минимальную, до 0,1 мм.
- Низкая скорость. При медленном движении головки пластик не растягивается, успевает растечься по предыдущему слою и слиться с ним.
- Повышенная температура. Горячий расплав жиже, лучше вытесняет воздух и прочнее спекается с соседними линиями. Для PETG температуру поднимают до 260 °C при обычных 235–245 °C, для SBS ставят 240 °C и выше. Перегретый PETG при этом становится хрупким.
- Обдув выключен. Принудительное охлаждение не даёт пузырькам уйти, а слоям спечься. Если небольшая модель не успевает остывать сама, на стол ставят две и более копии, чтобы увеличить время печати слоя.
- Ноль верхних и нижних слоёв. Крышки слайсер заливает иным рисунком, обычно зигзагом, и линии перестают совпадать с основным заполнением.
- Одна линия периметра. Чем меньше стенка отличается по структуре от заполнения, тем однороднее деталь.
Сочетание высокой температуры с малой скоростью считается самым действенным из перечисленных приёмов.
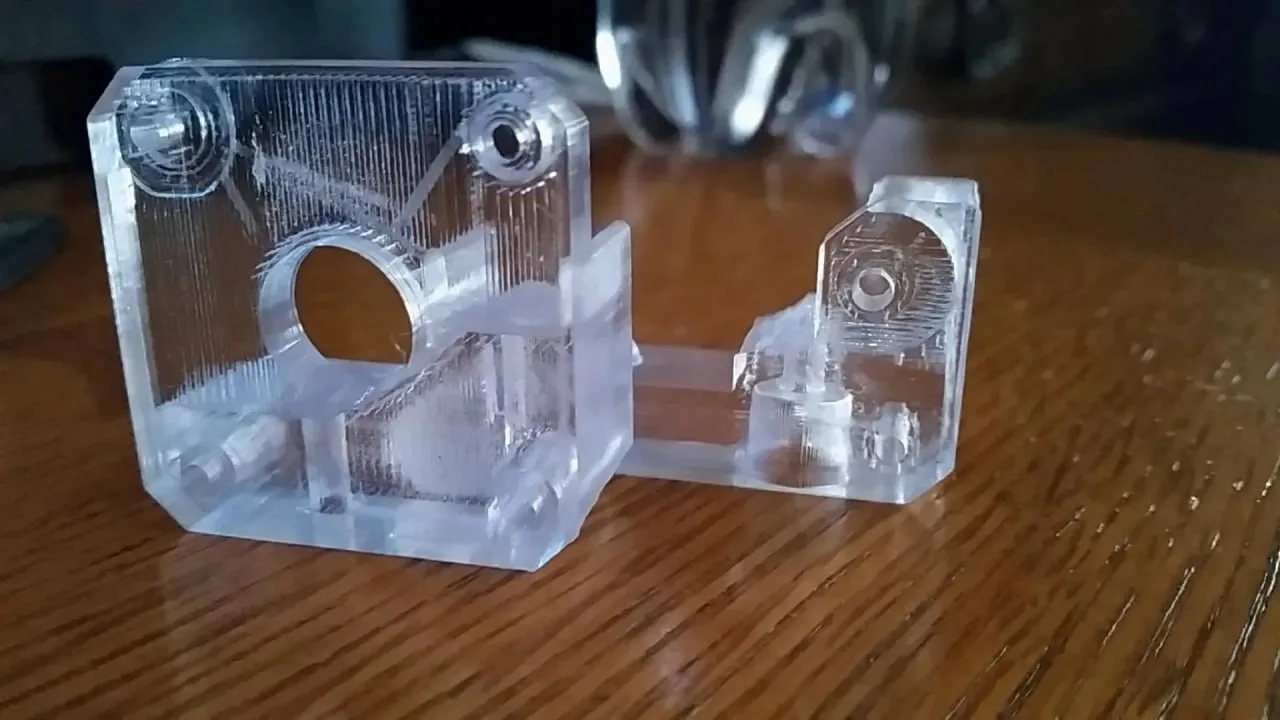
Постобработка: полезна, но рискованна
Доводка после печати способна резко улучшить результат, однако готовых рецептов здесь нет, параметры приходится подбирать на пробных образцах.
- Механическая. Шлифовка и полировка для вязких PETG и SBS противопоказаны: такие пластики плохо им поддаются.
- Химическая. Растворитель ДХМ (ДХЭ) наносят кистью или распылением. Жидкость быстро и глубоко проникает в материал, размягчает и деформирует его, поэтому обрабатывать нужно слой в десятые и сотые доли миллиметра, а равномерно нанести такое количество очень сложно.
- Термическая. Обдув паяльным или техническим феном требует навыка: при малейшей задержке модель оплывает. При этом фен хорошо убирает нити и «сопли», характерные для PETG.
Где нужны прозрачные детали
Прежде всего это декоративные изделия, которые в прозрачном или полупрозрачном исполнении выглядят выигрышнее. Вторая группа — детали, обязанные пропускать свет: абажуры, рассеиватели, крышки индикаторов. Третья — смотровые окна приборов: иногда проще напечатать вставку нужной формы и вклеить её, чем вырезать из оргстекла, либо сделать прозрачным изделие целиком, как бутылку, вазу или другую ёмкость под жидкость. Наконец, пластик служит безопасной имитацией стекла, в том числе в театре и кино.
Пределы технологии
Оптика на FFF-принтере недоступна: линзы и призмы приемлемого качества получаются только на более точных машинах, начиная с фотополимерных LCD. У них слой начинается от 30 микрон и засвечивается целиком, поэтому нет стыков линий заполнения и стенок, а слои соединяются монолитно. Твёрдую прозрачную смолу после засветки можно полировать механически, как обычное стекло. Для FFF описанные приёмы лишь уменьшают искажения и потери света, но для множества практических задач этого достаточно.