Постобработка FDM-моделей: основные методы и их особенности
От удаления поддержек до шлифовки, покраски и сглаживания растворителем: чем отличаются способы доводки напечатанных деталей.
Зачем нужна постобработка
FDM-печать хорошо подходит для быстрого изготовления простых прототипов, но оставляет на поверхности заметные линии слоёв. Если нужна ровная поверхность, деталь приходится дорабатывать. Ниже собраны наиболее распространённые методы и пластики, для которых они применимы.
Удаление поддержек
Это первый и обязательный этап для сложных моделей, хотя сам по себе качество поверхности он не улучшает. Поддержки бывают нерастворимыми и растворимыми; оба способа подходят для всех FDM-пластиков.
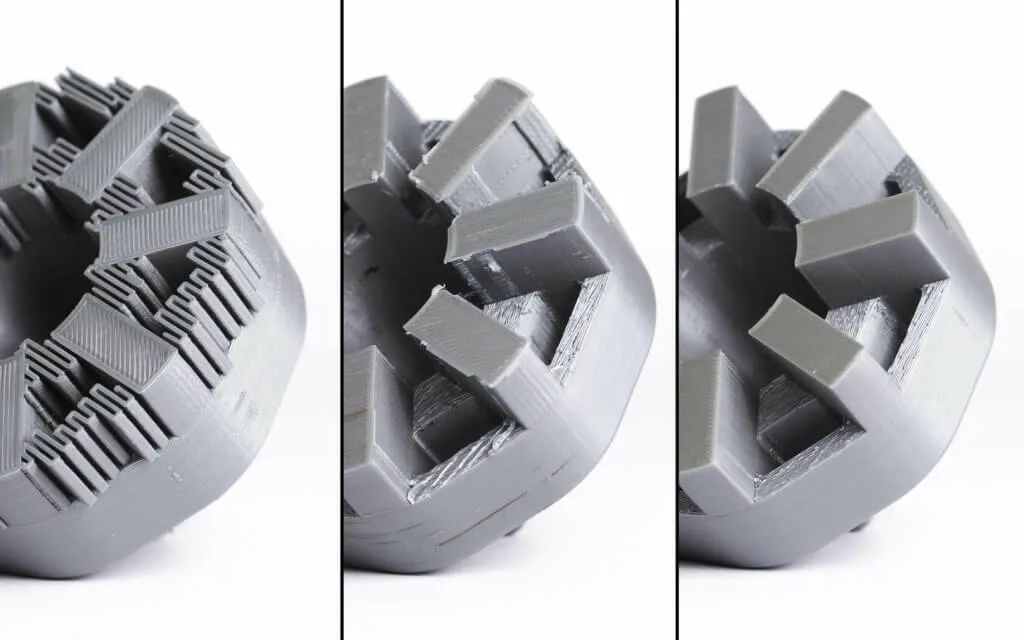
Нерастворимые поддержки отламывают с небольшим усилием, а труднодоступные места чистят плоскогубцами и зубными щётками. Способ быстрый и не меняет геометрию, но оставляет на поверхности следы.
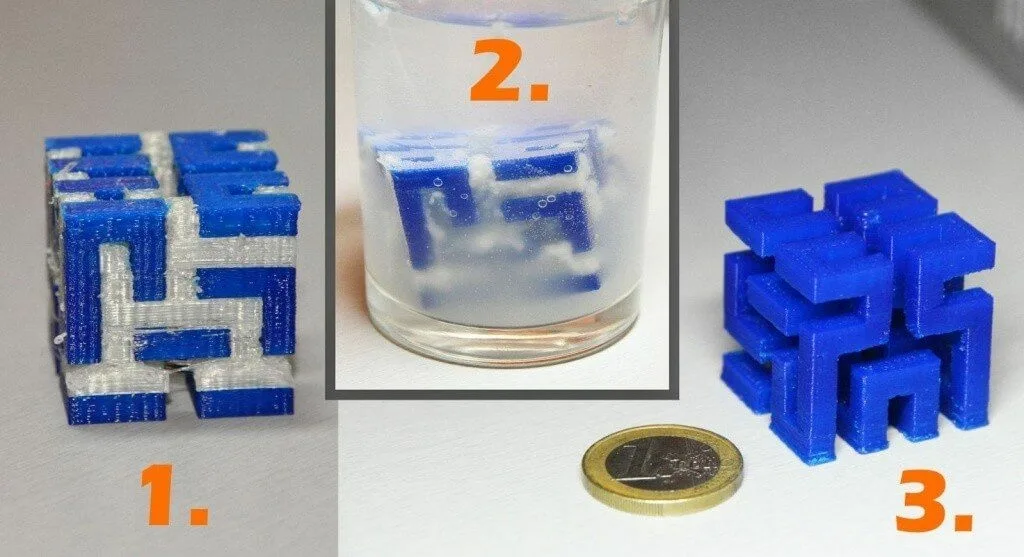
Растворимые поддержки удаляют, погружая модель в ванну с подходящей жидкостью. PVA (в паре с PLA) и HydroFill (с PLA и ABS) растворяются в обычной воде, для неё годится любой непористый контейнер. Для связки HIPS/ABS готовят смесь лимонной кислоты и изопропилового спирта 1:1; здесь лучше подходит стеклянная ёмкость. Процесс ускоряют ультразвуковая ванна, замена насыщенного растворителя и тёплая (не горячая) жидкость. Метод позволяет печатать сложную геометрию, но при неправильном применении возможны побеление, деформация, пятна и мелкие раковины.
Шлифование
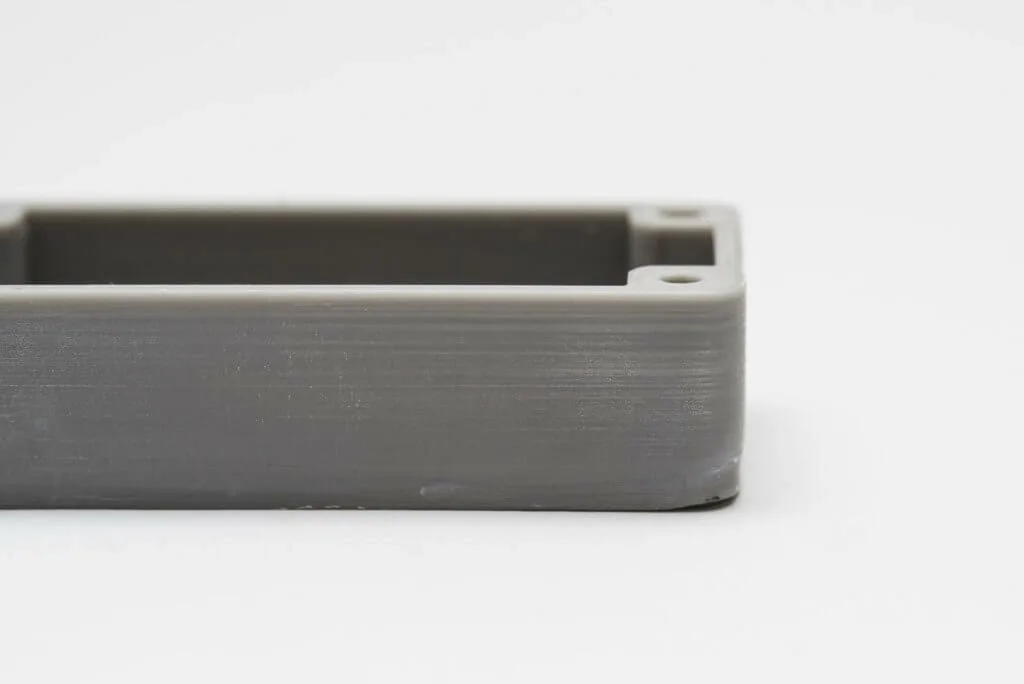
Шлифовка убирает шероховатости и остатки поддержек. Потребуется наждачная бумага зернистостью 150, 220, 400, 600, 1000 и 2000, ткань, зубная щётка, мыло и респиратор. При слое 200 мкм и тоньше начинают со 150; при слое от 300 мкм или явных дефектах — со 100. Далее идут по ступеням 220, 400, 600, 1000 и 2000, а для блеска доходят до 5000.
Модель рекомендуется смачивать, а между этапами смывать пыль мыльной водой с щёткой. Двигаться лучше небольшими кругами: шлифовка строго вдоль или поперёк слоёв оставляет глубокие царапины. При избыточном снятии материала страдает точность.
Соединение частей и заделка зазоров
Модели, не помещающиеся в область печати, делят на части и собирают после печати. PLA и другие материалы склеивают подходящим клеем, например Bond-O. Детали из ABS «сваривают» ацетоном: соединяемые поверхности слегка смачивают, прижимают или зажимают в тисках и держат, пока большая часть ацетона не испарится. Шов не меняет цвет и сохраняет свойства ABS, но уступает по прочности цельной детали, а избыток ацетона растворяет пластик. Прочность повышают замковые соединения, увеличивающие площадь контакта.
Небольшие пустоты и щели между слоями заполняют эпоксидной смолой. Крупные зазоры и швы закрывают наполнителем, который после высыхания шлифуют и красят; он может отличаться оттенком от детали. Для ABS применяют также суспензию из 1 части ABS и 2 частей ацетона — она совпадает по цвету с моделью, если взята та же нить.
Полировка
Полируют модель после шлифовки бумагой 2000: деталь моют, сушат и обрабатывают полирующим составом с помощью круга или микрофибры. Пример состава — ювелирная полироль Blue Rouge для пластика; некоторые автомобильные полироли могут повредить материал. Задерживаться на одном месте нельзя, чтобы не расплавить пластик.
Результат при хорошей подготовке — зеркальная поверхность, сравнимая с литьём, но отполированную деталь уже нельзя грунтовать и красить. Метод подходит для всех FDM-пластиков.
Грунтовка и покраска
Перед грунтованием достаточно шлифовки до зернистости 600. Аэрозольный грунт для моделей наносят в два слоя короткими быстрыми движениями с расстояния 15–20 см, чтобы не было подтёков; после первого слоя излишки снимают бумагой 600. Загрунтованную поверхность полируют полировальными палочками и протирают.
Красят акрилом кистью, аэрографом или аэрозолем; строительные краски более вязкие и ложатся хуже. После 2–4 лёгких слоёв покрытие становится непрозрачным, затем делают перерыв 30 минут на сушку и аккуратно полируют. Цикл повторяют для каждого цвета, закрывая остальные участки малярной лентой. Это самый медленный метод, а слой покрытия добавляет толщину, что важно для сопрягаемых деталей.
Сглаживание растворителем
Обработка парами. Дно и стенки стеклянного или металлического контейнера выстилают бумажными полотенцами и слегка увлажняют их растворителем — для ABS это ацетон. Модель ставят в центр на подложку из алюминиевой фольги, закрывают крышку и периодически проверяют результат. Доставать деталь нужно, не касаясь размягчённой поверхности. Метод сглаживает мелкие дефекты доступными средствами, однако растворяет внешнюю оболочку и снижает прочность. Подходит для ABS, иногда для PLA.
Погружение. В деталь в незаметном месте вкручивают крючок или небольшой винт, подвешивают её на проволоке и полностью опускают в растворитель не более чем на несколько секунд, после чего вывешивают сохнуть. Для ABS берут ацетон, для PLA — MEK или THF, причём PLA устойчивее и может потребовать нескольких попыток. Если после сушки поверхность побелела, деталь на время подвешивают над ёмкостью с растворителем. Способ быстрее паровой обработки и даёт меньше паров, но действует агрессивно: передержка приводит к деформации.
В обоих случаях обязательны химически стойкие перчатки, маска и хорошо проветриваемое помещение: многие растворители легко воспламеняются, а их пары вредны.
Покрытие эпоксидной смолой
Предварительно отшлифованную и очищенную модель покрывают двухкомпонентной эпоксидной смолой, например XTC-3D, точно соблюдая пропорцию: при ошибке покрытие останется липким. Реакция идёт с выделением тепла, поэтому стеклянная и легкоплавкая тара не годится. Первый слой наносят тонко, дают отвердеть и шлифуют бумагой зернистостью 1000 и выше.