POM (полиацеталь): свойства пластика и сложности печати
Полиацеталь сочетает твёрдость, износостойкость и термостойкость, но считается одним из самых капризных материалов для FDM-печати.
Общие сведения
POM — полиацеталь, он же полиформальдегид; в виде нити для 3D-печати это, вероятнее всего, сополимер типа С. Материал относится к инженерным: его физические и химические показатели очень высоки, но печатать им настолько трудно, что бытовым его не назовёшь. Для большинства любительских принтеров работа с POM недоступна или сильно ограничена.
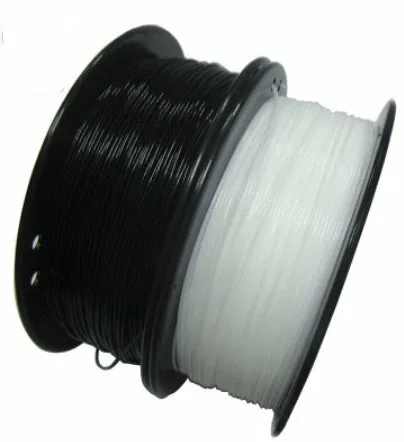
Декоративность для него вторична: нить выпускается всего в двух цветах — натуральном молочно-белом и чёрном. Стоит POM довольно дорого, примерно на уровне нейлона и поликарбоната.
Механические свойства
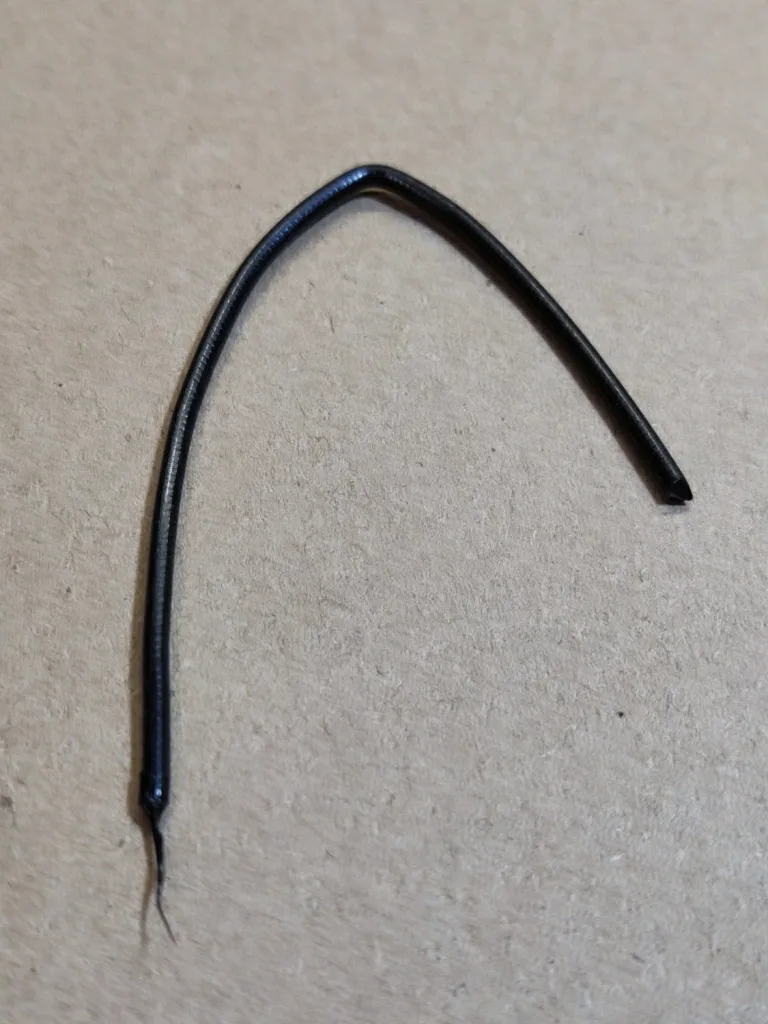
Уже по прутку заметно, что сломать POM крайне трудно: тонкая нить скручивается, сопротивляется и распрямляется обратно. На ощупь она очень скользкая. По характеру материал ближе всего к нейлону — та же износостойкость и прочность, но значительно выше твёрдость. Нейлон сложно сломать, но можно согнуть; POM не поддаётся ни тому, ни другому. Ударная прочность — одна из лучших среди пластиков, выше, чем у PETG, нейлона и даже поликарбоната.
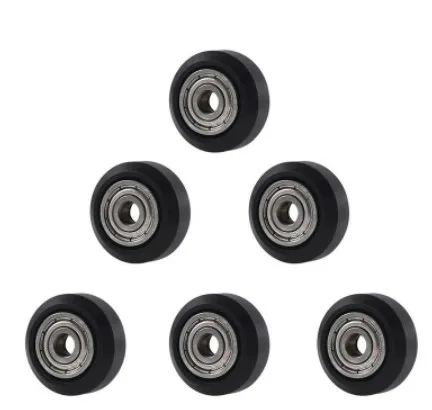
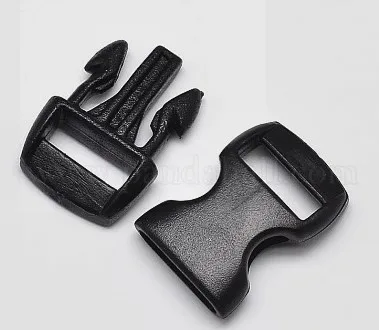
Сочетание твёрдости, прочности и низкого износа определяет главное назначение: нагруженные детали с трущимися поверхностями — шестерни, шарниры, ролики. В отличие от нейлона, POM хорошо обрабатывается: сверлится, точится, шлифуется.
Стойкость к температуре, химии и погоде
- Рабочая температура превышает 100 °C и, по заявлениям, может доходить до 140 °C; кипяток на образец не влияет. Нижняя граница — мороз до −50…−60 °C.
- Материал не растворяется в большинстве органических растворителей, устойчив к маслам, бензину, щелочам и слабым кислотам. Растворителем для него служит гексафторацетон.
- Чистый POM боится ультрафиолета, но сополимер с добавкой чёрного красителя этой проблемы лишён и подходит для улицы. Бесцветный пластик без защиты на солнце использовать не рекомендуется.
Поверхность готовых деталей глянцевая и скользкая, так что при желании материал годится и для декоративных задач.
Почему POM трудно печатать
По сложности печати POM превосходит ABS, поликарбонат и нейлон. Глянцевая поверхность почти не даёт адгезии: к столу пластик практически не прилипает. При нагреве стола ниже 115 °C модель отходит сразу, при более высокой температуре — позже. Клей-карандаш, ABS-раствор, стол на 120 °C, пассивная термокамера, широкая кайма, рафт и защитный кожух успеха не гарантируют.
К этому добавляется высокая термоусадка: через несколько слоёв углы поднимаются, деталь коробит и срывает со стола. Усадку порядка пары процентов приходится подбирать опытным путём и закладывать в модель, если важны точные размеры.
Малейший сквозняк вызывает перекосы и трещины на тонких элементах, поэтому обдув исключён, а без него возможны перегрев и оплавление. При недостаточном нагреве и скорости выше 40 мм/с слои плохо спекаются; на практике скорость снижают до 35 мм/с и менее, иначе стенки и особенно заполнение превращаются в спутанные нити. Вывод неутешителен: без активной термокамеры надёжная работа с POM маловероятна.
При печати выделяются пары формальдегида, поэтому нужны проветривание или вытяжка — а это ещё один источник сквозняка. В остывшем виде материал безопасен, хотя к применению в медицине и пищевой сфере советуют подходить осторожно.
Рекомендуемые параметры
| Температура сопла | 220–240 °C |
| Температура стола | 110–120 °C |
| Скорость печати | 20–35 мм/с |
| Высота слоя | 25–75 % диаметра сопла, оптимально 50 % |
| Обдув | не применяется |
| Камера | настоятельно рекомендуется активная термокамера |
При перемещениях над моделью стоит включить подъём сопла по оси Z, чтобы не задевать уже напечатанные элементы.
Где применяется
- нагруженные механические детали, шестерни, шарниры, ролики, подшипники скольжения;
- детали автомобилей, инструменты, крепёж, хомуты и зажимы;
- ёмкости для жидкостей, в том числе горячих, посуда;
- детали медицинского оборудования и пищевой промышленности;
- декоративные изделия.
POM оправдан там, где деталь должна работать в экстремальных условиях. Но высокая усадка и слабая адгезия означают потери времени и материала, и справится с ним не каждый принтер. Для домашнего использования чаще разумнее выбрать нейлон или поликарбонат: они тоже требовательны, но приспособиться к ним проще. Владельцам принтеров с активной термокамерой, которым нужны детали повышенной прочности, держать POM в запасе имеет смысл.