Первый запуск 3D-принтера: проверка, настройка, калибровка
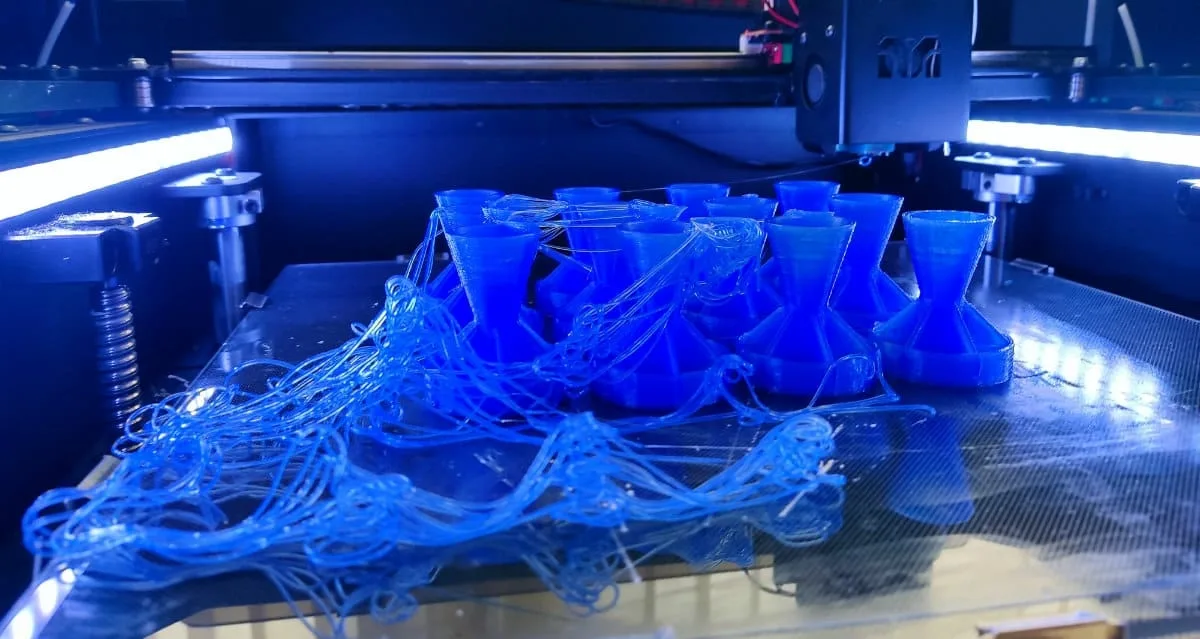
Что сделать с новым 3D-принтером до первой печати: осмотр, параметры слайсера, выравнивание стола, калибровки и разбор типичных дефектов.
Степень готовности 3D-принтеров «из коробки» различается: от наборов для сборки до аппаратов, которым достаточно снять транспортные фиксаторы и подать питание. Основные шаги подготовки при этом похожи, и часть из них повторяют позже — после ремонта, замены узлов или смены материала.
Осмотр после распаковки
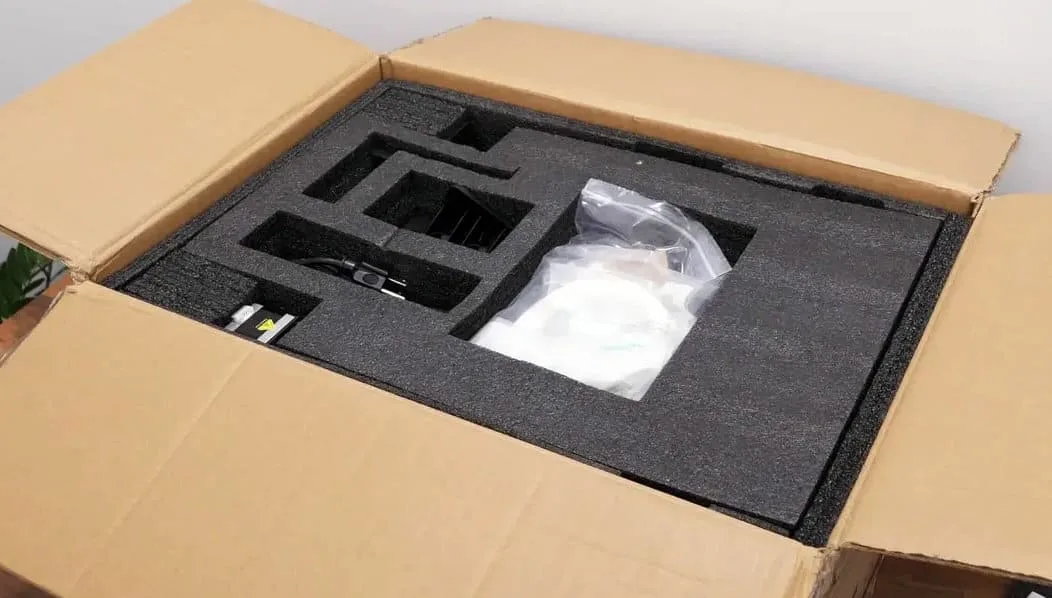
Сначала оценивают состояние упаковки. Небольшие вмятины на коробке обычно не страшны: принтер защищён толстым слоем амортизирующего материала. Если сомнения в целостности есть, распаковку стоит снять на видео с самого начала.
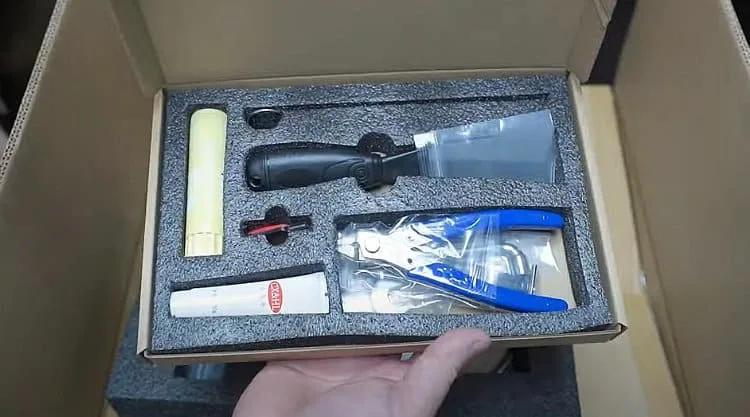
Корпус не должен иметь вмятин и перекосов; геометрию проверяют измерением диагоналей сверху и по бокам. При лёгком покачивании руками не должно быть люфтов, деформаций и посторонних звуков. Комплектацию сверяют со списком в паспорте.
Далее снимают транспортные фиксаторы: липкую ленту, куски поролона, нейлоновые стяжки, а иногда и стальные болты, удерживающие массивные подвижные узлы. Обычно они помечены яркими метками и перечислены в инструкции.
Большинство современных принтеров приходит собранными. Консольным и Prusa-подобным моделям бывает нужна несложная сборка: вертикальные направляющие ставят в основание и крепят болтами. После этого проверяют, что все разъёмы подключены.
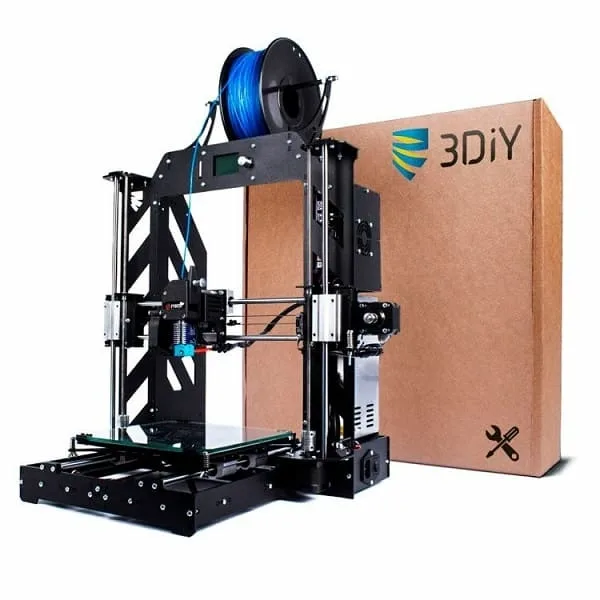
Механику проверяют руками: печатающая головка должна ходить над столом легко, плавно и тихо, без стуков и закусываний, стол — не качаться. Ремни не должны быть ни ослабленными, ни перетянутыми; для контроля натяжения существуют специальные измерители.
Слайсер: что задать в первую очередь
Из программ обязательно нужен слайсер. Если производитель рекомендует конкретный или выпускает собственный, проще начать с него: такие версии уже подогнаны под принтер.
До первой нарезки в слайсере проверяют ключевые параметры принтера:
- форма стола — прямоугольная или круглая;
- размеры области печати по трём осям (для дельта-принтеров — радиус и высота);
- наличие нагреваемого стола и активной термокамеры;
- число экструдеров и диаметр сопла;
- диаметр прутка.
Затем задают базовые параметры печати. Высоту слоя обычно берут равной половине диаметра сопла, ширину линии — равной диаметру сопла или чуть больше. Температуру сопла для начала ставят в середину диапазона, указанного на катушке, температуру стола и режим охлаждения — по рекомендациям производителя материала. Скорость зависит от многих условий; если уверенности нет, её ограничивают 80 мм/с.
Уровень стола и пробная модель
Главная настройка самого принтера — «нулевой» уровень стола, то есть правильный и одинаковый по всей площади зазор между соплом и столом. Многие новые модели среднего класса и выше делают это сами: находят положение сопла и строят карту высот по нескольким точкам. На остальных стол выравнивают вручную — листком бумаги и регулировочными барашками под столом. Процедура недолгая и требуется редко.
Первой печатают небольшую тестовую модель. Хороший результат: первый слой держится на столе, не висит над ним и не размазан; линии ровные, без разрывов; размеры и форма совпадают с исходной моделью; углы чёткие, стенки без волн, нависающие элементы не стекают. Мелкие недочёты обычно убирают настройками слайсера.
Какие калибровки стоит выполнить
- Температура сопла — по «температурной башне», где этажи напечатаны при разных значениях.
- Максимальный поток материала, превышение которого ведёт к разрывам линии.
- Коэффициент заполнения поверхностей: при ошибке появляются щели или «тёрка» от избытка пластика.
- Откаты (ретракты) — против нитей и пропусков.
- Допуски для сопрягаемых поверхностей.
- Pressure Advance — компенсация избытка и недостатка потока при торможении и разгоне, заметно улучшает углы и швы.
- Input Shaping — программное подавление «эха», обычно настраивается автоматически с помощью акселерометра.
Средства калибровки сейчас встроены в слайсеры, например в Orca. Часть параметров относится скорее к материалу, чем к принтеру: при высоких требованиях к качеству температуру, поток, ретракт и PA подбирают для каждой новой катушки, а после смены пластика полезно напечатать небольшой образец.
Типичные неполадки и их причины
- Треск шаговых двигателей и механический шум — вероятно, остался неснятый транспортный фиксатор.
- Резкие звуки при смене направления — люфты, слабые ремни, незафиксированная муфта, незатянутый крепёж корпуса или моторов.
- Пластик не выходит на стол или размазан широкими линиями с бортиками — сопло слишком близко к столу.
- Пластик не липнет и собирается комком на сопле — сопло высоко или стол недогрет; помогает адгезив.
- Пластик не выходит совсем — забито сопло либо неисправен экструдер.
- Модель отрывается от стола — мало температуры стола, слабая адгезия или большая усадка; помогают адгезивы, закрытая камера, отсутствие сквозняков.
- Тонкая неровная линия — неверный диаметр сопла или прутка в настройках, изношенное или частично забитое сопло, недогрев или превышение объёмного расхода.
- Оплывшая модель, провисшие нависания — перегрев сопла или слабое охлаждение; можно печатать несколько моделей сразу, чтобы слой успевал остыть.
- Вертикальные волны на стенках — вибрации из-за нежёсткого корпуса, ремней или люфтов.
- Пропуски слоёв — проскальзывание прутка в экструдере, износ зубчатого ролика, недогрев, деформация или износ тефлоновой трубки.
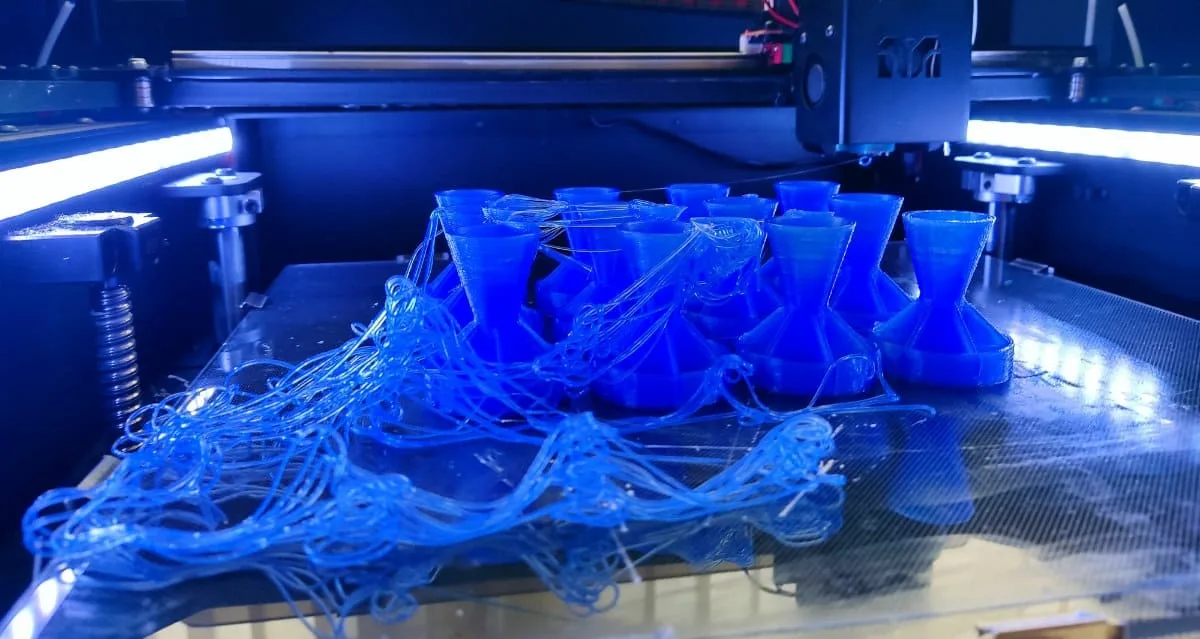
Швы и тонкие нити дефектом не считаются. Шов уменьшают более тонким слоем и настройкой PA, нити — ретрактом и подбором температуры.