PETG-пластик для 3D-принтера: свойства, применение, настройки
PETG сочетает прочность, стойкость к воде и ультрафиолету с простотой печати. Разбираем его сильные и слабые стороны, режимы и подходящие задачи.
Откуда взялся PETG
PETG — это полиэтилентерефталат с добавлением гликоля. Исходный PET, знакомый по лёгкой, прочной и нетоксичной посуде, для печати был неудобен: высокая температура плавления и узкий рабочий диапазон в жидком состоянии приводили к тому, что небольшая ошибка лишала материал прозрачности и прочности. Модификация гликолем сняла эти ограничения, и новый пластик за последние годы быстро набрал популярность.
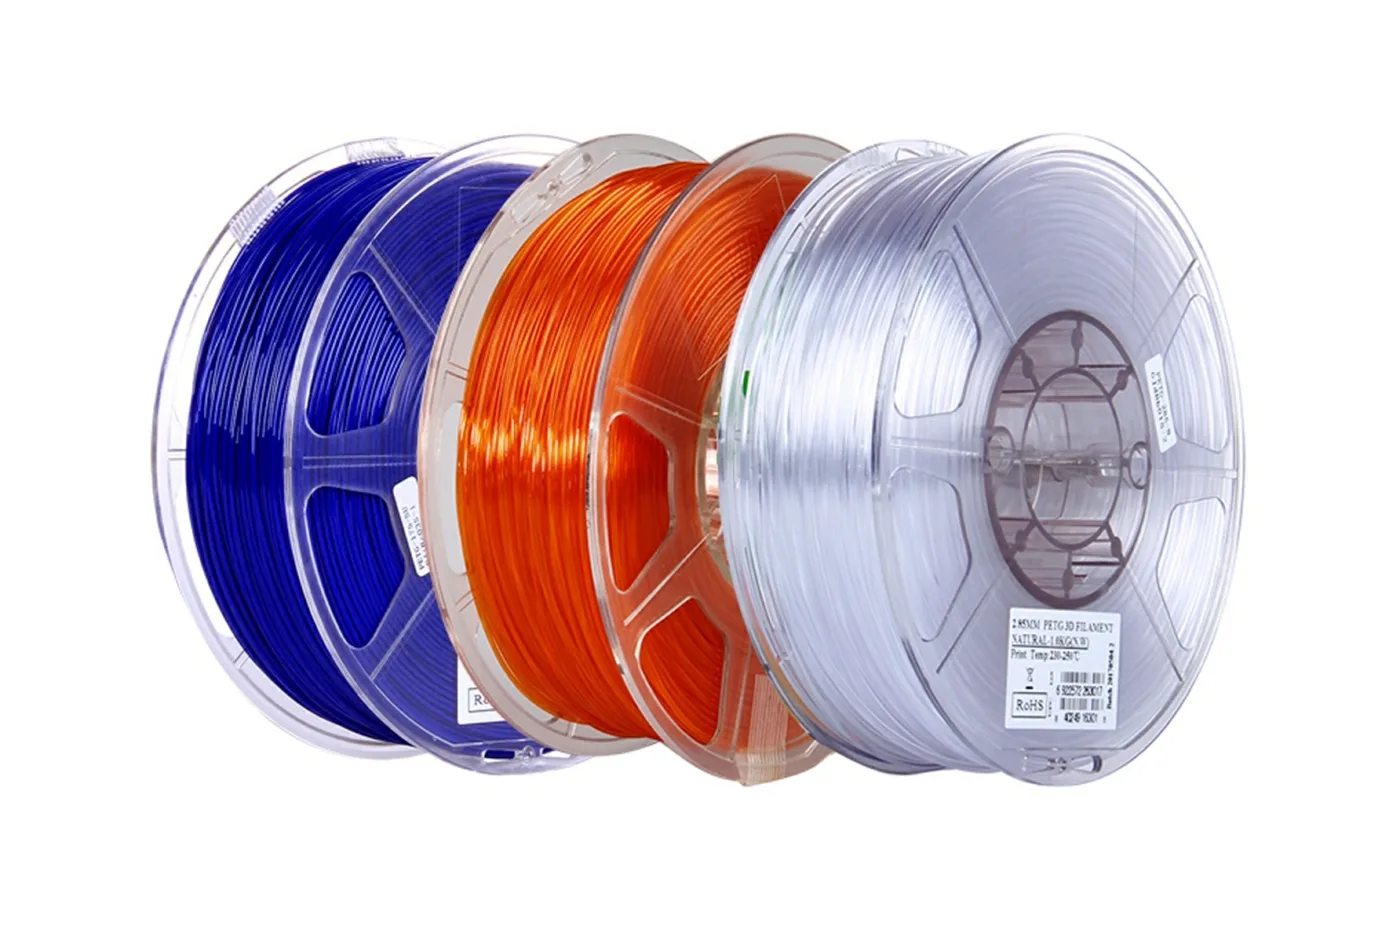
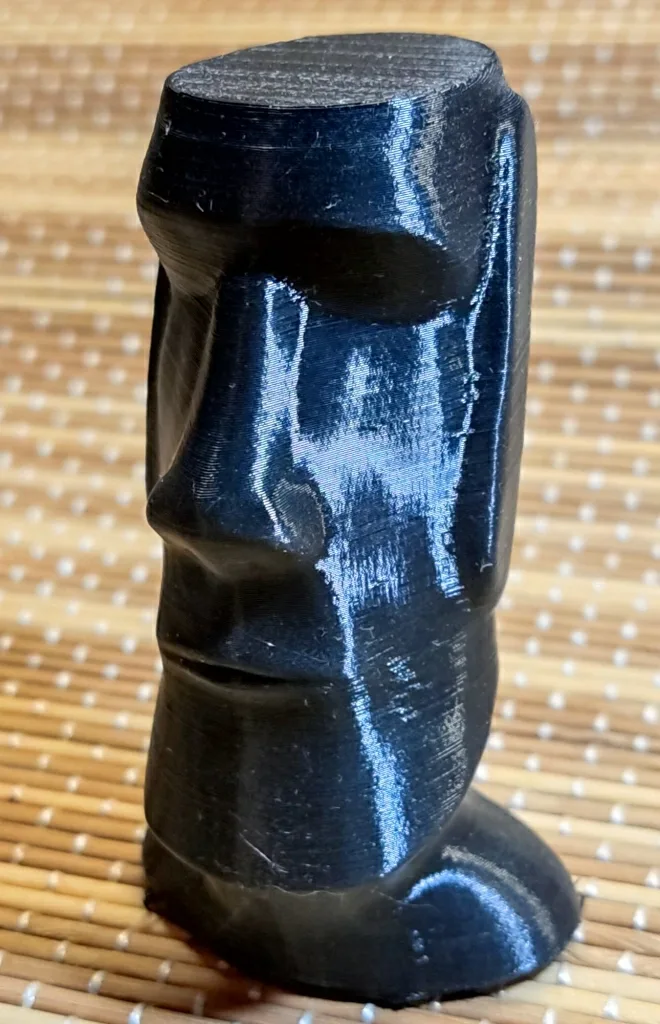
И пруток, и готовые изделия имеют гладкую глянцевую поверхность — в отличие от PLA и HIPS. Палитра, поначалу состоявшая из нескольких основных цветов и прозрачного варианта, сейчас включает всевозможные оттенки, в том числе «металлики». Выпускаются и композиты на основе PETG с углеродным или стеклянным волокном.
Сильные стороны
- Плотный и прочный во всех направлениях; под нагрузкой деформируется, но после её снятия возвращает форму и размеры.
- Не впитывает влагу: не требует сушки перед печатью, хранится без герметичной упаковки, подходит для деталей, работающих в воде и сырости.
- Нетоксичен при печати и в готовом виде, не имеет запаха; из него делают посуду и изделия медицинского назначения.
- Стоек к кислотам, щелочам, маслу, ультрафиолету и перепадам температур, не разлагается и очень долговечен.
- Высокая ударопрочность благодаря гибкости; по упругости близок к ABS, хорошо работает на изгиб и кручение.
- Гладкая поверхность даёт высокую износостойкость в сопрягаемых парах, особенно из того же материала. Шестерни и подвижные элементы получаются хорошо — лучше только из нейлона.
- Выдерживает до 80 градусов, иногда и выше, не теряя формы. До HIPS не дотягивает, но солнце в жаркий день ему, скорее всего, не повредит.
Слабые стороны
Механическая постобработка даётся тяжело: из-за вязкости материал трудно шлифовать, сверлить и резать. Немного помогает горячий инструмент, если не переборщить с температурой. Краска и грунтовка на глянце держатся плохо, хотя красить PETG обычно и не требуется.
Химическая обработка тоже ограничена. Дихлорметан и дихлорэтан размягчают пластик, но практически не растворяют его; этим пользуются для небольшой правки формы и, с осторожностью, для склейки. В целом детали из PETG плохо склеиваются любым клеем, поэтому составные изделия лучше проектировать с механическим соединением. К ацетону, которым сглаживают и склеивают ABS, PETG равнодушен.
При печати материал склонен образовывать нити: он вязкий и тягучий, не успевает полностью втянуться в сопло при ретракте. «Волосы» удаляют механически или потоком горячего воздуха из технического фена.
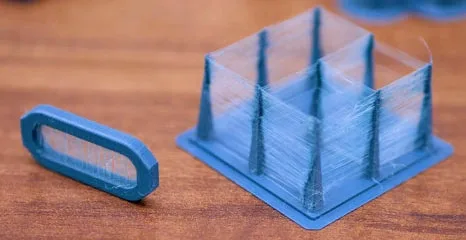
Спекание слоёв у PETG — одно из самых прочных среди пластиков, и оборотная сторона этого — трудное удаление поддержек, особенно массивных. Следы от них тоже непросто убрать. Поддержки стоит делать как можно тоньше, по возможности обходиться без них за счёт конструкции и ориентации детали на столе; радикальное решение — растворимый PVA, если это позволяет принтер.
Режимы печати
По простоте PETG сравним с PLA. Усадка мала, поэтому защита от сквозняков не нужна и можно печатать на открытых принтерах без корпуса. Небольшие детали допустимо печатать даже без подогрева стола. Обдув рекомендуется, особенно для мелких моделей с тонкими элементами.
| Температура экструзии | 230–250 °C |
| Температура стола | 50–60 °C |
| Скорость печати | 30–60 мм/с |
| Высота слоя | 25–75% диаметра сопла, оптимально 50% |
| Термостойкость изделий | до 80 °C |
При перемещениях над моделью стоит поднимать экструдер по оси Z, чтобы сопло не задело напечатанное. С прилипанием проблем обычно нет; для крупных изделий в редких случаях пригодится слой 3D-лака или другого адгезива.
Для чего подходит и не подходит
PETG уместен в следующих задачах:
- художественные изделия — вазы, статуэтки;
- предметы, работающие при умеренных температурах, до 80 градусов;
- уличные детали, в том числе под солнцем и с механической нагрузкой: плафоны, дверные ручки, цветочные горшки;
- детали механизмов, включая шарниры и шестерни;
- замена утраченных или сломанных частей устройств;
- корпуса, крышки, ёмкости и посуда, в том числе пищевого и медицинского назначения.
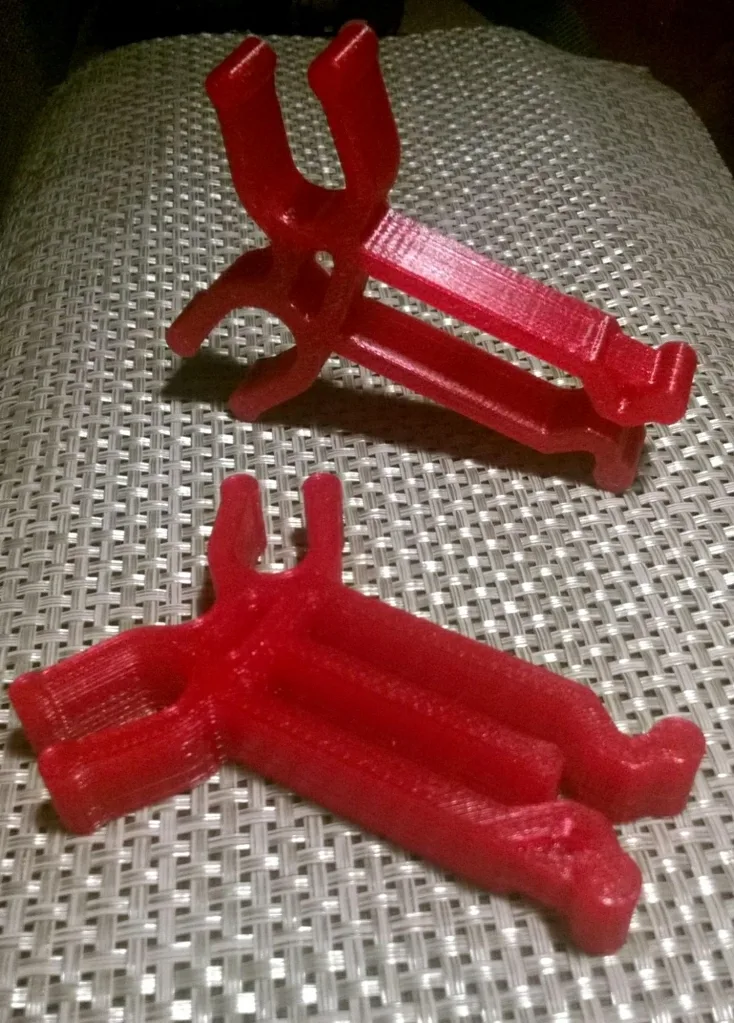
Не лучший выбор — рычаги, кронштейны и другие детали с большой изгибающей нагрузкой при малом сечении, когда важна форма: изделие может заметно гнуться. Не подходит материал и для изделий под покраску и для работы при температуре выше 80 градусов.
PETG рядом с ABS, PLA и нейлоном
Ближайший аналог по большинству параметров — ABS; часть свойств у них схожа, часть сильно различается, и выбор зависит от задачи. В пользу PETG говорит отсутствие вредных выделений при печати, что важно в домашних условиях. PLA выигрывает лишь в жёсткости: одинаковая деталь из него при той же нагрузке прогибается меньше. Для трущихся поверхностей однозначно лучше нейлон, хотя и у него есть свои недостатки.