PEEK для 3D-печати: свойства, режимы печати и обжиг
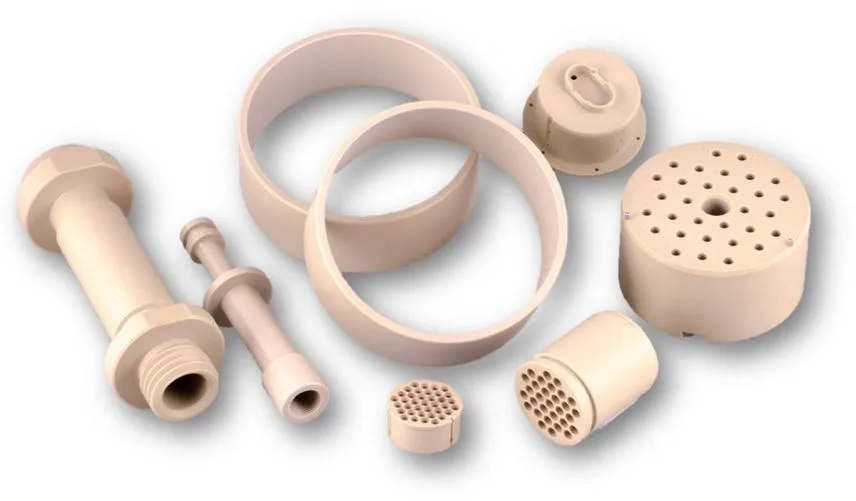
Полиэфирэфиркетон выдерживает 260 ℃ и по прочности обходит алюминий, но требует сопла до 450 ℃, активной камеры и длительной термообработки.
Что это за материал
PEEK — полиэфирэфиркетон, органический полимер из семейства PAEK. Его представила компания Victrex PLC в начале 1980-х годов, ещё до появления 3D-принтеров, и первоначально он предназначался для изоляции кабелей, работающих при высоких температурах и жёстких механических воздействиях. Позже выяснилось, что сочетание прочности, термостойкости и лёгкой обрабатываемости открывает куда больше применений, вплоть до замены металлов.
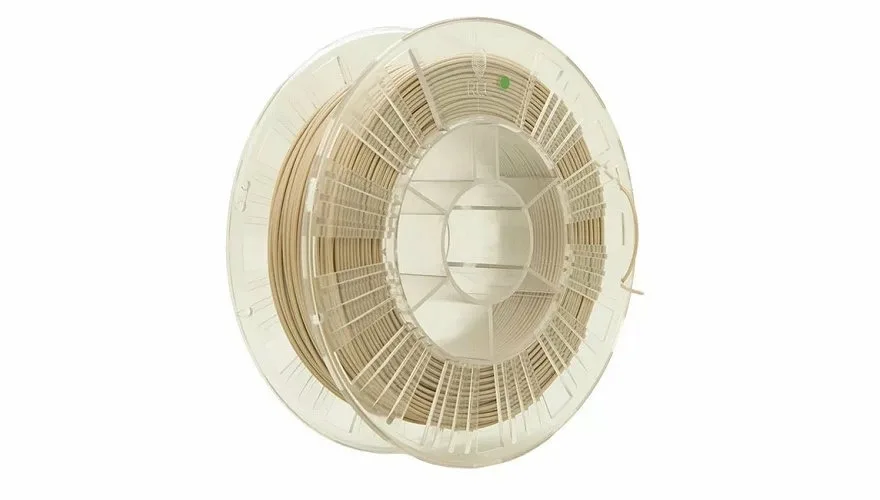
Для аддитивных технологий важно, что PEEK не теряет химических и физических свойств при многократном плавлении и отверждении. На его основе выпускают композиты со стекловолокном и углеволокном в разных пропорциях: добавки уменьшают термоусадку, облегчая печать, повышают ударопрочность и снижают гибкость. Близкие по свойствам материалы — PEI, PEKK, PSU и PES, но PEEK остаётся самым универсальным из них.
Ключевые характеристики
| Цвет | от светло-бежевого до коричневого |
| Плотность | 1,32 г/см3 |
| Прочность при растяжении | 95–105 МПа |
| Прочность при изгибе | 160–170 МПа |
| Прочность при сжатии | 118 МПа |
| Удлинение при разрыве | 45–60% |
| Твёрдость по Роквеллу (шкала R) | 126 |
| Теплостойкость | 150–160 ℃ |
| Рабочая температура | 260 ℃ постоянно, 310 ℃ кратковременно |
| Коэффициент трения по стали | 0,58 |
Прочность на растяжение втрое выше, чем у PETG, и в полтора раза выше, чем у алюминия, хотя втрое ниже, чем у стали; при этом PEEK значительно легче неё. Материал стоек к большинству кислот, щелочей, масел и растворителей, к аммиаку и сероводороду, не подвержен биоразложению и сохраняет свойства в глубоком вакууме.
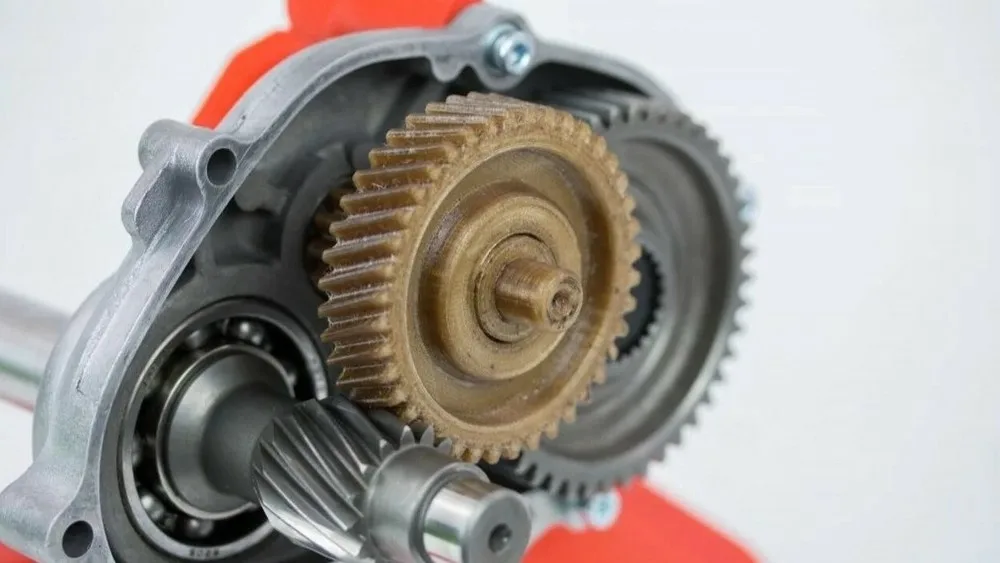
В зубчатых колёсах PEEK конкурирует со сталью, титаном и латунью: низкое трение позволяет обходиться меньшим количеством смазки без перегрева и повышенного износа и увеличивает интервалы обслуживания. Пластик хорошо сверлится, точится, шлифуется и строгается, так что сопрягаемые поверхности можно довести шкуркой или фрезой.
Где применяется
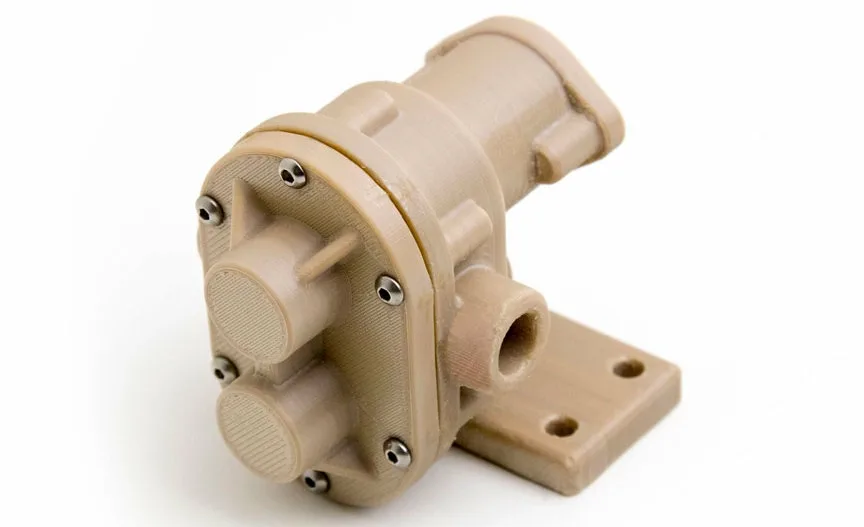
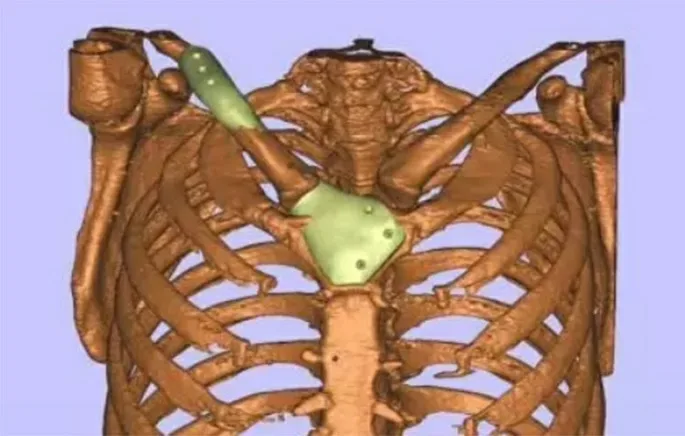
Химическая инертность и безопасность сделали PEEK медицинским материалом: из него изготавливают не только инструменты и части оборудования, но и искусственные кости, суставы, межпозвонковые диски. Там, где нужны прочность и термостойкость при малом весе, он используется в самолётах и вертолётах, на спутниках и космических станциях, а также в машиностроении и приборостроении.
Слабые стороны
- высокая стоимость самого материала и подходящего оборудования;
- сложная печать, с которой справляются в основном принтеры, специально рассчитанные на PEEK;
- разрушается под действием брома, хлора, натрия, концентрированной серной и азотной кислот, нитробензола и кетонов;
- неустойчив к ультрафиолету — длительное прямое солнце вредит изделию; проблему снимает непрозрачное покрытие: краска, лак, другой пластик, резина.
Условия и параметры печати
Экструдер должен держать 370–450 ℃, что сразу исключает бытовые и большую часть полупрофессиональных принтеров. Материал чувствителен к перепадам температуры: деформируется, отрывается от стола, трескается, поэтому нужна активная термокамера. Пассивная камера прогревается только от стола и экструдера и редко даёт больше 50 ℃, чего для уверенной печати недостаточно.
| Температура экструдера | 370–450 ℃ |
| Температура стола | 100–120 ℃ |
| Температура камеры | 70–150 ℃ |
| Обдув | отключён |
| Скорость печати | 10–50 мм/с |
Значения ориентировочные и зависят от партии прутка, поэтому перед длительной печатью режимы подбирают опытным путём. PEEK не гигроскопичен, но влага на поверхности прутка при таких температурах способна испортить работу, так что филамент сушат: 3 часа при 150 ℃ или 5 часов при 120 ℃, лучше в сушилке с рециркуляцией воздуха.
Адгезия к столу осложняется низким поверхностным трением и высокой усадкой. Активная камера в основном решает вопрос усадки, а в качестве подложки обычно применяют термостойкую каптоновую ленту или специальные составы. Вредных испарений при печати выделяется очень мало, в основном это углекислый газ; тем не менее при работе с такими температурами нужно соблюдать правила пожарной и электробезопасности.
Термообработка после печати
Готовую деталь настоятельно рекомендуется обжечь: это снимает внутренние напряжения, улучшает кристаллическую структуру и даёт окончательную прочность. Полный цикл занимает около суток:
- 4 часа при 90 ℃;
- нагрев до 120 ℃ в течение часа и выдержка 3 часа;
- нагрев до 150 ℃ в течение часа и выдержка 8 часов;
- нагрев до 200 ℃ за 2 часа и выдержка 4 часа.
Вручную выдержать такой график почти невозможно, поэтому используют печи с программным управлением. Для равномерного нагрева и остывания деталь полностью засыпают мелким кварцевым песком или солью, уплотняя засыпку, чтобы не оставалось воздушных полостей. После правильного обжига пластик светлеет, становится менее гибким и более прочным.
Если требования к прочности умеренные, изделие можно оставить без обжига — оно и так прочнее многих пластиков. Существует и упрощённый вариант: 8 часов при 200 ℃, который тоже заметно улучшает характеристики.