3D-печать металлом: технологии, возможности и ограничения
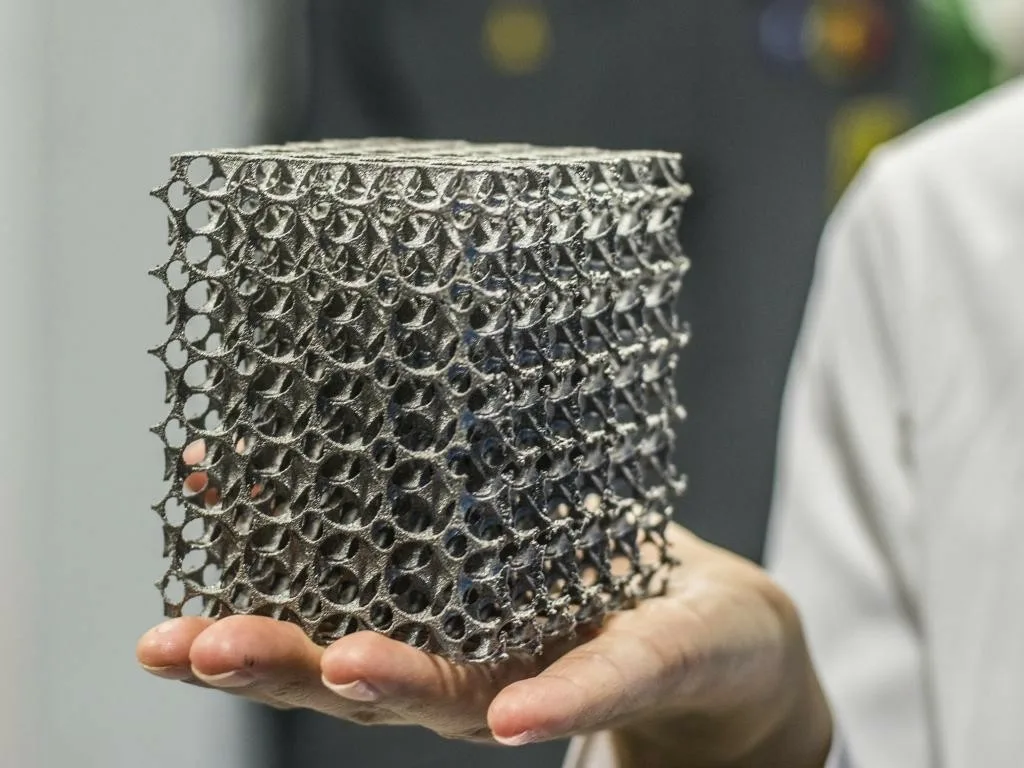
Чем металлическая 3D-печать выгодна и где она проигрывает, как устроены FDM, SLM, binder jetting, холодное напыление, DED и LMM.
Что и из чего печатают
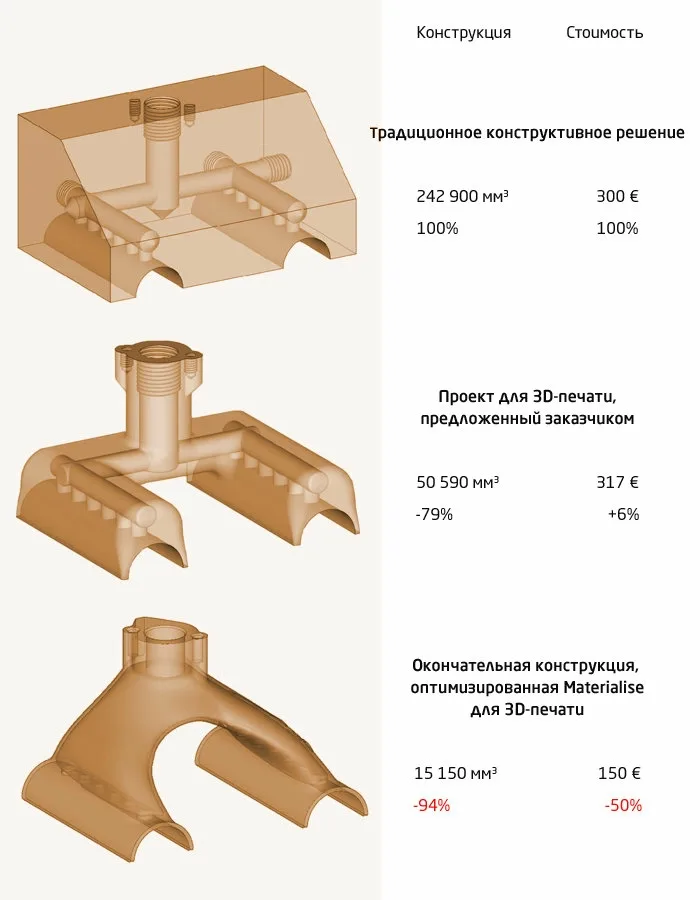
На 3D-принтере можно изготовить почти всё то же, что и другими способами металлообработки, а по сложности формы — заметно больше. Напечатанные изделия немного уступают по прочности кованым, но это важно лишь при предельных нагрузках: деталь с нормальным запасом прочности служит так же долго.
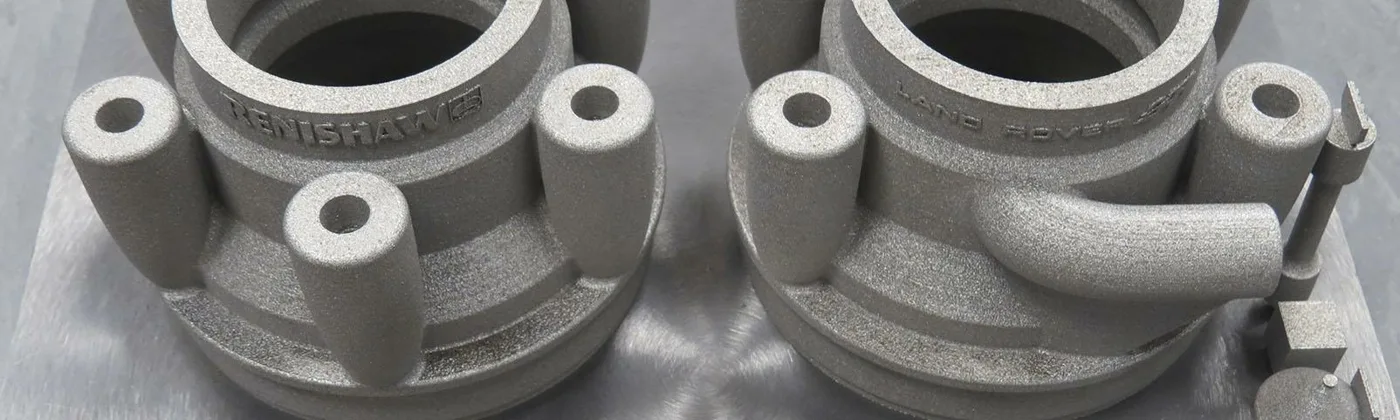
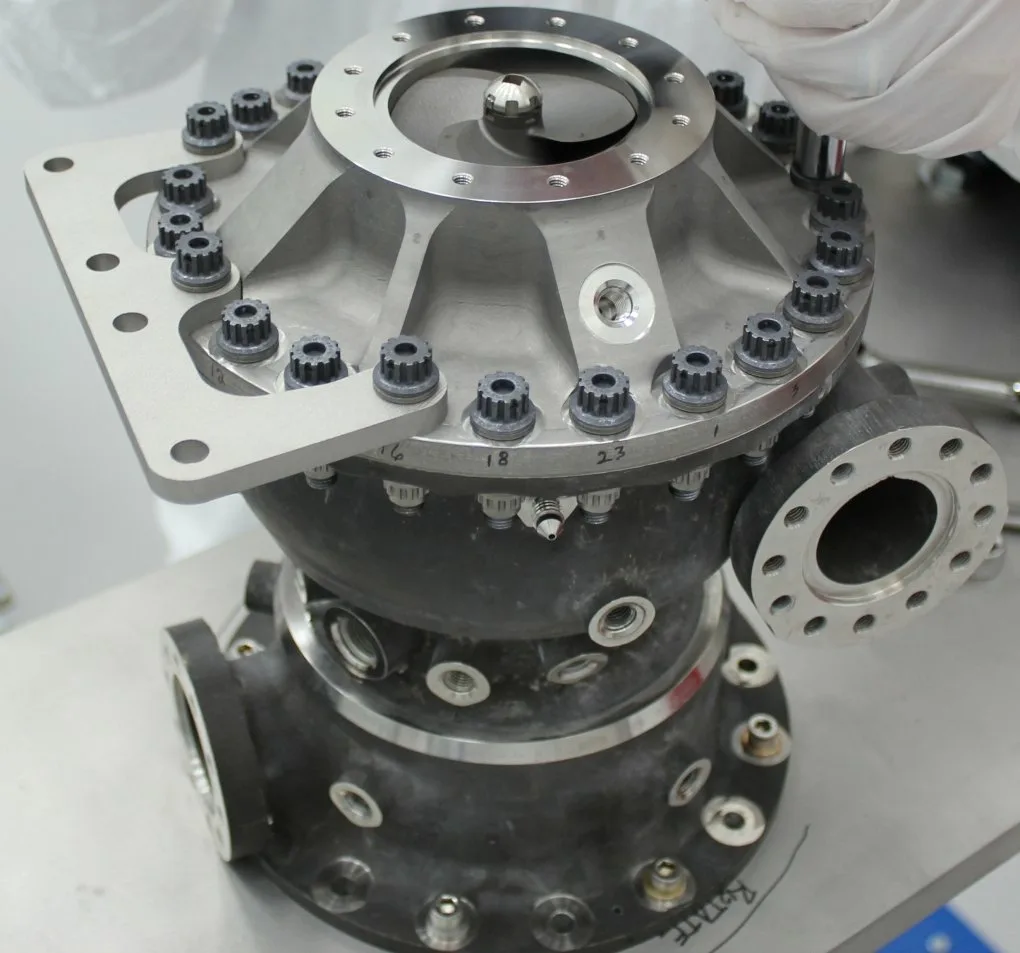
Перечень материалов близок к обычному набору конструкционных металлов: нержавеющие и инструментальные стали, жаропрочные, титановые и алюминиевые сплавы, медь, латунь, цинк, медицинские сплавы на основе хрома, кобальта и титана. Самые мощные установки работают и с тугоплавкими металлами вроде вольфрама. Так получают лопасти турбин, скоростные подшипники, свёрла, пилы, резцы и сопла ракетных двигателей.
Сильные стороны
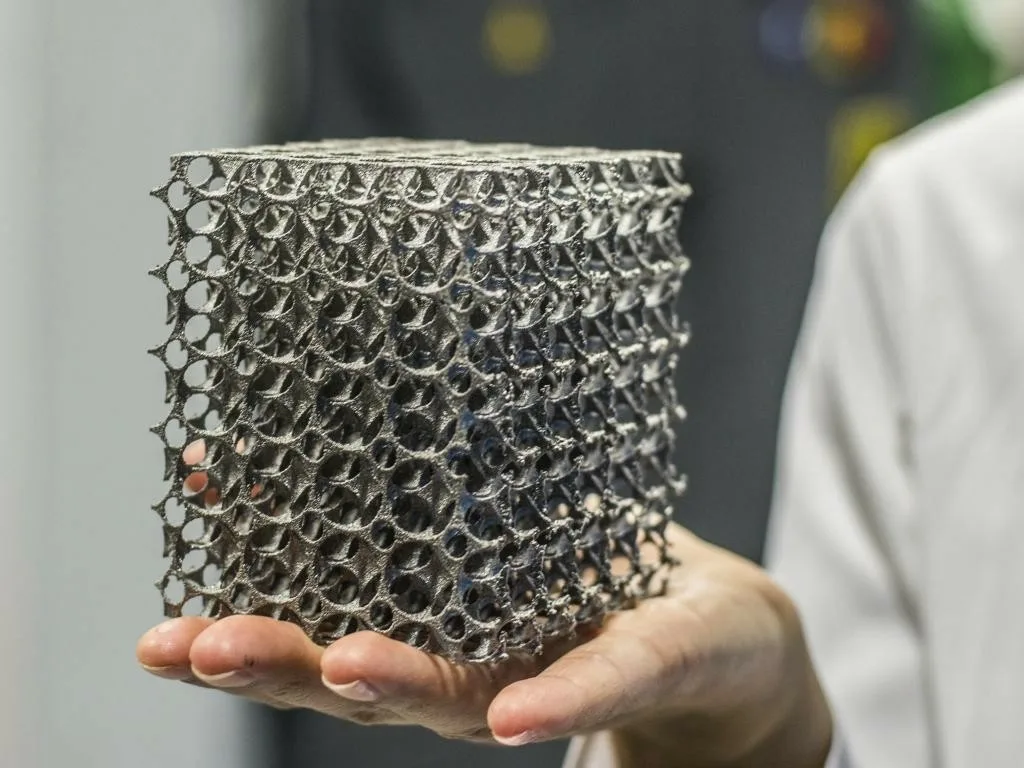
- монолитные детали очень сложной формы, которые иначе пришлось бы собирать из частей;
- малый расход материала: постобработка минимальна или не нужна вовсе;
- меньший вес при той же прочности, что важно для аэрокосмической и медицинской техники;
- высокая точность и мелкая детализация;
- свобода для конструкторов, не связанных возможностями литья и фрезеровки;
- быстрое изготовление металлических прототипов и запчастей для редкого оборудования;
- индивидуальные протезы и эндопротезы костей, суставов, позвонков.
Ограничения
Область построения невелика: у самых крупных современных принтеров она укладывается в 600×600×1000 мм или 460×360×1200 мм. Оборудование и порошки дороги, поэтому недёшевы и изделия. Скорость уступает традиционным методам, особенно на крупных деталях и в массовом производстве. К помещению, хранению и перевозке сырья предъявляются повышенные требования, а работать на таких установках могут только высококвалифицированные специалисты.
Основные технологии
FDM. Вместо обычного прутка используется пластик с металлическим порошком, доля которого по массе доходит до 80%. После печати деталь спекают или обрабатывают химически, удаляя пластик; усадку нужно закладывать при проектировании. Прочность таких изделий невысока, зато метод прост, а оборудование по стоимости сравнимо с профессиональными пластиковыми принтерами.
SLM. Самый распространённый способ: тонкий металлический порошок наносится слоями и спекается мощным лазером. Затем порошок удаляют в специальной камере, при необходимости деталь проходит термическую или механическую обработку. Качество, точность и прочность максимальны, изделия годятся для аэрокосмической и медицинской отраслей. Минусы — дорогое оборудование и порошки, длительная печать и трудоёмкая очистка.
Binder jetting. Тоже порошковый процесс, но частицы связывает не лазер, а клей, который удаляется при последующем спекании. Скорость здесь самая высокая, прочность сравнима с литьём под давлением, поэтому метод используют в средне- и крупносерийном выпуске инструмента и запчастей.
Холодное напыление. Порошок разгоняется газом через сопло до сверхзвуковой скорости и закрепляется на поверхности за счёт пластической деформации и микронагрева. Точность невысока, и метод больше подходит для восстановления изношенных поверхностей. Его плюсы — отсутствие локального нагрева, вызывающего деформации и трещины, высокая плотность и прочность слоя.
DED, прямая лазерная наплавка. Порошок или проволока подаются прямо в ванну расплава, созданную лазером. Процесс грубый, но быстрый: слой составляет 0,2–1 мм. Применяется для новых деталей, ремонта и защитных покрытий, не деформирует заготовку, соединяет разнородные металлы и не требует особо ровной и чистой поверхности.
LMM, литографическая печать. Разрешение — несколько микрон и меньше. Так делают миниатюрные хирургические инструменты и сверхмалые механические детали. Методы, работающие с наночастицами и на атомарном уровне, пока остаются экспериментальными.
| FDM | Пластик с порошком до 80% по массе, спекание после печати | Недорогие детали без высоких требований к прочности |
| SLM | Лазерное спекание порошка, максимальные точность и прочность | Аэрокосмическая и медицинская техника |
| Binder jetting | Связывание клеем, самая высокая скорость | Средние и крупные серии |
| Холодное напыление | Сверхзвуковой поток порошка без нагрева | Восстановление поверхностей |
| DED | Наплавка в ванне расплава, слой 0,2–1 мм | Изготовление, ремонт, покрытия |
| LMM | Разрешение в несколько микрон | Микродетали, хирургический инструмент |
Распространённые заблуждения
- «Напечатать можно что угодно». Мешают размеры камеры, нерентабельность простых форм и частая необходимость постобработки.
- «Это просто». Моделирование и подготовка сложны, а извлечение детали из порошка ещё и опасно: нужна защита глаз и органов дыхания.
- «Печать всегда дешевле». Это верно для единичных и мелкосерийных изделий; в серии традиционные методы удешевляют единицу, а стоимость печати не меняется.
- «Все принтеры печатают одинаково». У каждой технологии свои плюсы и минусы, выбор зависит от требований к изделию.
- «Материалов мало». Список насчитывает сотни позиций, хотя порошки менее доступны и дороже слитков.
- «Печатные детали непрочные». Для большинства технологий их свойства выше, чем у отливок, и лишь немного ниже, чем у штамповок и поковок.
Домашних металлических принтеров в свободной продаже пока практически нет: существуют экспериментальные образцы и самодельные переделки пластиковых аппаратов. Небольшую деталь по собственной модели проще заказать у подрядчиков, которые предлагают такие услуги и постоянно расширяют список материалов.