Типичные дефекты FDM-печати и способы их устранения
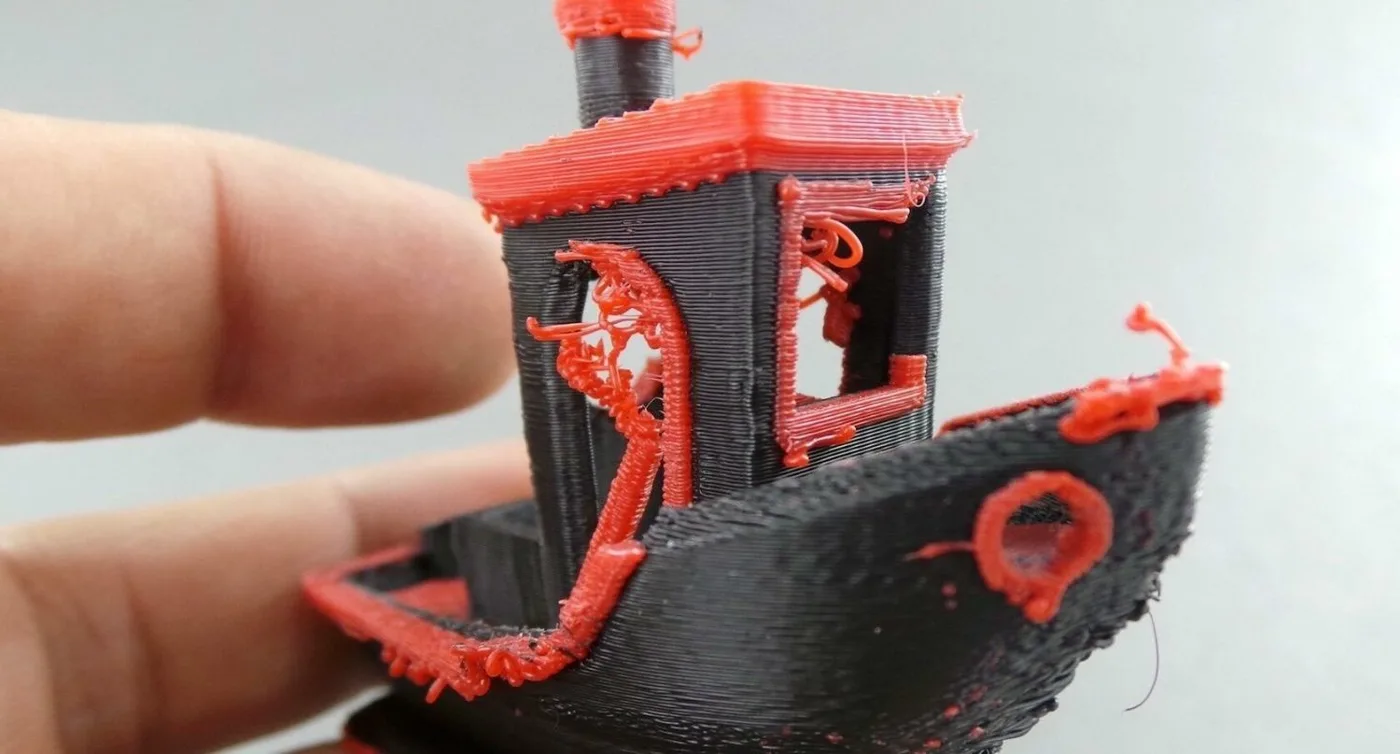
Почему печать не начинается, откуда берутся недоэкструзия, нити, волны и сдвиги слоёв — и что с этим делать без серьёзных вложений.
Три группы проблем
Речь пойдёт только о FDM-печати. Неприятности условно делятся на трудности старта, дефекты из-за настроек слайсера и дефекты из-за механики. Деление нестрогое: одна причина может давать несколько симптомов, и наоборот.
Печать не начинается или модель не держится
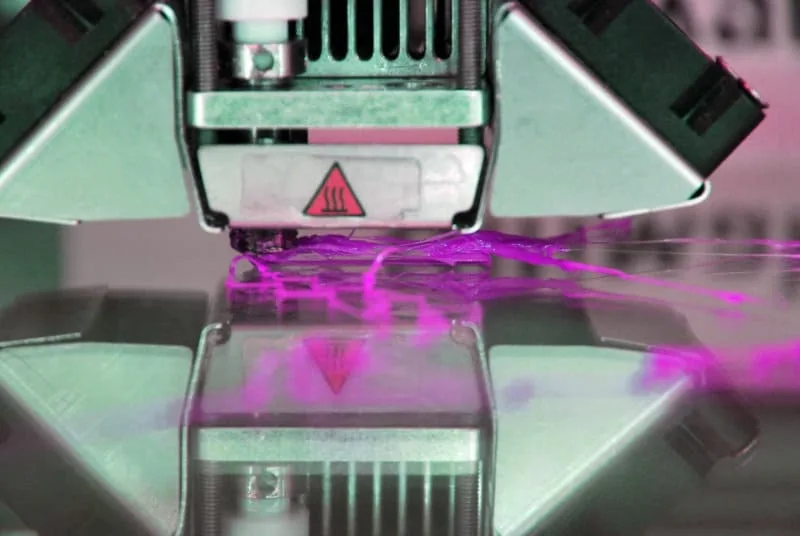
Если стол и сопло нагреты, головка движется, а на столе пусто, сначала проверяют подачу: заправлен ли пруток, не обломился ли он на входе (с PLA это случается часто), не вращаются ли шестерни вхолостую. Застрявший в головке пластик обычно выдаёт себя щелчками проскальзывающих зубьев; тогда экструдер придётся чистить с частичной или полной разборкой. Типичные причины пробки — слишком большой ретракт, заниженная температура, зазор между соплом и термобарьером. При регулярных застреваниях стоит проверить износ тефлонового термобарьера и сократить ретракт до 1 мм или меньше, особенно с металлическим термобарьером.
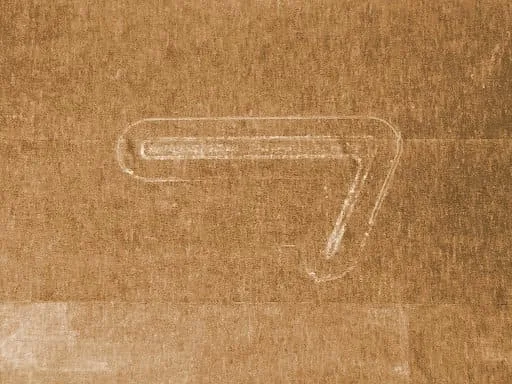
Вторая причина — слишком холодное сопло: густой пластик не продавливается. Третья — сопло стоит вплотную к столу, и материалу некуда лечь; в более мягком варианте это даёт «слоновью ногу», расплющенный первый слой. Нулевой уровень выставляют щупом или листом бумаги.
Когда пластик выходит, но не прилипает, причин обычно четыре:
- сопло слишком высоко над столом;
- стол недостаточно нагрет: PLA держится и на холодном, другим материалам нужно до 100 градусов и выше;
- поверхность грязная или жирная — помогает мытьё и обезжиривание, в трудных случаях адгезивы (спреи, клеи, ленты, специальные стёкла);
- пруток влажный: пар вспенивает материал, его нужно просушить.
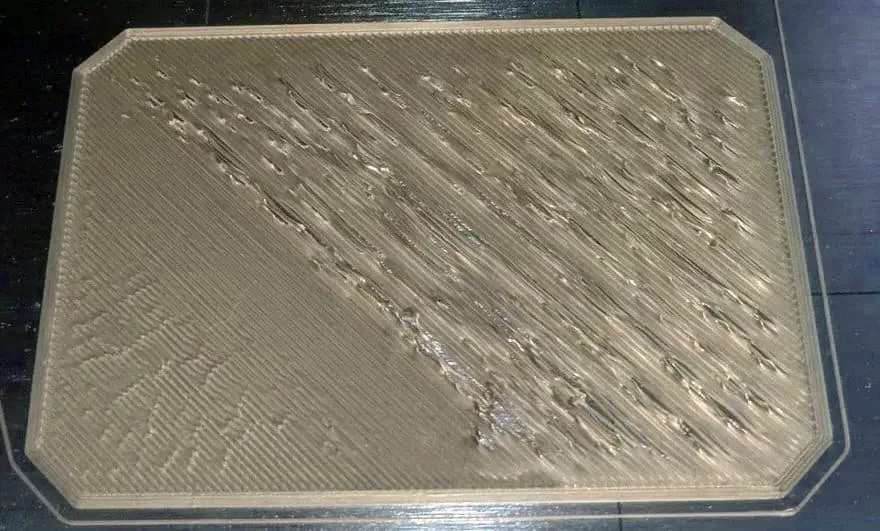
Бывает и неравномерная адгезия: местами слой держится, местами вздувается и загибается, цепляется за сопло. Причины те же, плюс неравномерный нагрев, следы пальцев и пыль.
Количество пластика: недо- и переэкструзия
Недоэкструзия — нехватка выдавливаемого материала, заметная и сверху, и сбоку модели. Проверяют диаметр прутка в слайсере и реальный диаметр штангенциркулем, значение диаметра сопла и его износ, прижим подающего колеса (незакрытый замок, ослабшая пружина, стёртые зубья). При завышенной скорости пластик не успевает плавиться: помогает небольшое повышение температуры, более производительное сопло типа volcano или снижение скорости.
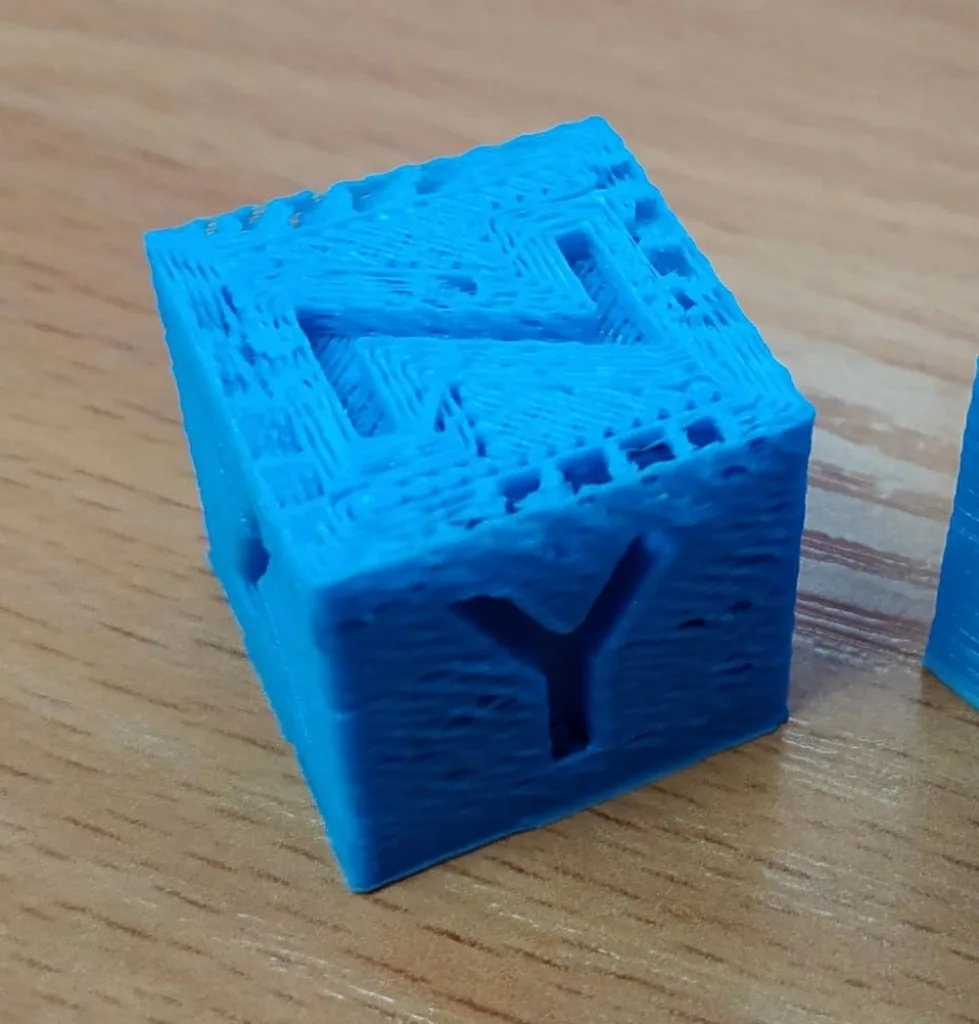
Переэкструзия проявляется наплывами, портящими геометрию. Причины зеркальные: диаметр прутка или сопла в слайсере меньше реального, частично забитое сопло, завышенная температура, при которой пластик вытекает бесконтрольно и симптомы избытка чередуются с симптомами нехватки.
Пропуски слоёв возникают при низкой температуре (вокруг сопла появляются пластиковые «кудри»), перехлёсте нити на катушке, изношенном механизме подачи или засоре сопла. Недогрев похож по картине: пластик скатывается в шарики, особенно рвётся заполнение. Температуру повышают поэтапно, можно снизить скорость и обдув, а для заполнения увеличить ширину линии и примерно на 5% поднять экструзию.
Нити, оплывание, щели и расслоение
- Нити на холостых перемещениях характерны для PETG, нейлона, TPU. Их уменьшают подбором температуры, длины и скорости ретракта, помня, что слишком быстрый и длинный ретракт создаёт другие проблемы. Полностью убрать нити на некоторых материалах нельзя.
- Перегрев: слой не успевает застыть, модель оплывает, сильнее всего на нависаниях. Температуру и скорость немного снижают, обдув усиливают, задают минимальное время слоя, например 10 секунд.
- Щели между стенками и заполнением появляются на высокой скорости. Увеличивают нахлёст, поднимают температуру градусов на 5, включают заполнение промежутков между стенками, в крайнем случае снижают скорость.
- Расслоение свойственно пластикам с большой усадкой. Проверяют температуру сопла, защищают зону печати от сквозняков, убавляют или отключают обдув.
Поддержки, следы сопла и швы
Поверхность над поддержками формируется на весу, поэтому линии лежат неплотно, а сама поддержка оставляет фрагменты; тяжелее всего она отделяется от PETG. Более плотная поддержка сглаживает плоскость, но следов остаётся больше. Чисто задача решается растворимым материалом вроде PVA, для чего нужен второй экструдер. С одним экструдером остаётся шлифовка или химическая обработка с запасом по размерам.
Если сопло оставляет следы на готовых участках или рискует сбить деталь, включают подъём при ретракте на высоту слоя и обход напечатанных поверхностей. Швы дефектом формально не считаются и на прочность не влияют. Сильнее всего их уменьшает Linear Advance, компенсирующий избыток пластика при торможении и недостаток при разгоне; он требует калибровки и поддерживается не всеми принтерами на Marlin. В Klipper аналог называется Pressure Advance. Оставшиеся швы удобно собрать в одну линию.
Когда виновата механика
Механические дефекты бывают врождёнными и приобретёнными, нарастающими постепенно.
- Заскок на углах и вертикальные волны (эхо) вызваны инерцией головки. Подтягивают ремни, крепёж, хотэнд, проверяют износ, снижают скорость. Программный путь — Klipper с настройкой Input Shaping.
- Горизонтальные волны (воблинг) обычно связаны с осью Z: кривой винт, погнутые направляющие, заедания. Реже причина в скачках температуры сопла из-за датчика, нагревателя или платы. Слайсером это не исправить; стоит также попробовать другую катушку.
- Сдвиг слоёв: завышенное ускорение и пропуск шагов, неправильно натянутые ремни, заедание, кусок пластика в механизме, проворачивающийся на муфте вал.
Если новый принтер шумит моторами, но ничего не движется, вероятно, не сняты транспортировочные фиксаторы, скотч и стяжки.