Ошибки 3D-моделирования для FDM-печати и как их избежать
Разбираем типичные просчёты при проектировании моделей под FFF-принтер: слои, стенки, углы, нависания, зазоры и габариты.
Знать особенности проектирования под послойное наплавление полезно не только тем, кто рисует модели, но и тем, кто их просто печатает: часть проблем удаётся заметить заранее и снять, например, перевернув деталь на столе. Ниже — основные просчёты, из-за которых хорошо выглядящая на экране модель плохо получается в пластике.
Возможности технологии и материала
Технологий 3D-печати много — FFF, SLA, DLP, SLS и другие, и у каждой свои сильные стороны. FFF (она же FDM) ценят за прочность изделий, быстрый путь от идеи до детали и самую низкую стоимость оборудования и расходников. Минусы — только термопласты в качестве материала, точность, ограниченная диаметром сопла, слоистая структура и связанная с ней анизотропия.
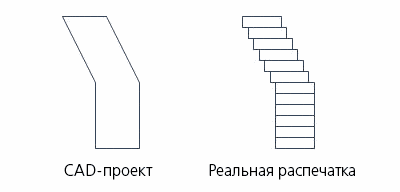
Ещё до начала проектирования стоит понять, как изделие будет эксплуатироваться: размеры, нагрузки, температуры, материал. Сверхточные миниатюрные вещи вроде зубных моделей или украшений на FFF-принтере вряд ли получатся — это задача для фотополимерных аппаратов. Нужно помнить и о том, что гладкая на экране поверхность в реальности будет ступенчатой: ступени можно уменьшить ценой скорости, но не убрать совсем.
Пластики заметно различаются по свойствам. Усадка в пределах 1% на декоративной фигурке незаметна, но способна испортить техническую деталь с жёсткими допусками, причём чем деталь крупнее, тем сильнее искажение. Поправку можно внести в слайсере, слегка увеличив модель, однако надёжнее учесть её при проектировании. Хрупкий пластик требует утолщений и плавных переходов в нагруженных местах, а на прочном можно сэкономить, облегчив деталь. Многие САПР умеют рассчитывать нагрузки и показывать слабые места.
Направление слоёв и толщина стенок
Вдоль слоёв напечатанная деталь прочнее, чем поперёк, иногда в несколько раз. Поэтому конструктор должен понимать, куда будет приложена основная нагрузка, и ориентировать слои соответственно. Элементы с осевой нагрузкой иногда выгодно располагать под углом к столу: геометрия и расход материала те же, а прочность выше.
Если известен диаметр сопла, толщину стенок стоит делать кратной ему — тогда линии экструзии ложатся равномерно, без пустот и подгонки потока. Ширина экструзии в слайсере может быть задана в два-три раза больше диаметра сопла; в этом случае ориентироваться нужно на неё.
Углы, нависания и поддержки
Резкая смена направления на высокой скорости вызывает вибрации, которые проявляются заносами на углах и волнами за ними. Даже небольшое скругление облегчает работу механике. На внутренних углах оно ещё и распределяет концентрацию напряжений, делая деталь прочнее. Если большое скругление невозможно, стоит задать хотя бы 0,5 мм; строго прямые углы оправданы только жёстким техзаданием.
Нависающие элементы — частая и нередко неизбежная часть модели, но там, где без них можно обойтись, от них лучше отказаться. Мосты всегда слегка провисают, а поверхности с крутым отрицательным углом оплывают. Поддержки помогают лишь отчасти: тратят материал и время, трудно отделяются, оставляют следы.
- Правило 45 градусов: нависание до этого угла на настроенном принтере с хорошим охлаждением печатается без поддержек, более пологие поверхности требуют опоры.
- Вертикальное скругление снизу лучше заменить прямым скосом до 45 градусов — у него нет критически нависающей зоны.
- Если мост неизбежен, он должен быть горизонтальным: так есть шанс получить приемлемую поверхность без поддержек.
- Поддержки стоит закладывать короткие, ровные и опирающиеся только на стол; длинные изогнутые могут сломаться, а стоящие на модели портят её поверхность.
Высокие, мелкие и сопрягаемые детали
Тонкие высокие модели чаще отрываются от стола: площадь контакта мала, а от вибрации они раскачиваются. Если конструкция позволяет, их лучше печатать плашмя или увеличить площадь опоры, пусть и временно. При печати помогают адгезив, сниженная скорость и подъём сопла на холостых перемещениях.
У небольших моделей другая беда — верхний слой не успевает остыть до нанесения следующего. Спасают максимальный обдув, снижение скорости, паузы между слоями и, эффективнее всего, одновременная печать нескольких моделей на расстоянии друг от друга.
Сопрягаемые детали с одинаковыми номинальными размерами после печати не соединяются: отверстие выходит чуть меньше, а наружный контур — чуть больше. Проще всего заложить зазор в модели: разница между внешним и внутренним размером порядка 0,5 мм, то есть зазор около 0,25 мм на сторону. Цифра ориентировочная и зависит от материала, сопла, размера и формы деталей, точности принтера.
Габариты и постобработка
Деталь должна помещаться в область построения и по площади, и по высоте. Если она не входит даже после поворотов в слайсере, её делят на части ещё при проектировании — не простым разрезом, а с центровочными отверстиями, пазами и другими элементами соединения.
Наконец, напечатанная деталь не обязана быть готовой сразу со стола. Шлифовка или обработка растворителем порой заменяет печать тонким слоем: грубая печать идёт быстрее, а поверхность получается не хуже. Точные отверстия доводят сверлом, следы поддержек убирают надфилем, посадочные места — наждачной бумагой. Но не каждый пластик легко обрабатывается, и это тоже учитывают заранее. Если деталь печатают не тем материалом, под который она рассчитана, гарантий по нагрузкам, температуре и износу уже нет.