Ultran M20 CF: адгезия, настройки и борьба с усадкой
Практические заметки о печати угленаполненным полиамидом Ultran M20 CF: подготовка стола, режимы, приёмы против усадки.
Адгезия и подготовка стола
Главная особенность Ultran M20 CF — очень сильное сцепление практически с любой печатной поверхностью. На PEI и FR4 материал держится без дополнительных усилий, важна лишь чистота пластины.
- PEI: пластину моют с мылом или средством для посуды, обезжиривают бензином «Калоша», остатки бензина снимают изопропиловым спиртом. Затем маркером наносят тонкий слой ПВП-адгезива (в источнике лучшим в этом классе назван Ateco Hold) — только на полностью высохшую и холодную поверхность. Упрощённый вариант — мытьё с моющим средством и жёсткой щёткой; эффект немного слабее.
- FR4: новую пластину достаточно помыть. Бывшую в работе обрабатывают наждачной бумагой зернистостью от 80 до 240 и моют щёткой или губкой со средством для посуды.
- Нержавеющая сталь: используется с клеем Stimax, который подходит и для PEI. Сцепление получается очень сильным, поэтому такой вариант оправдан только для массивных деталей на весь стол.
После мытья пластину лучше не вытирать полотенцем, которое оставляет ворс, а сдуть воду сжатым воздухом. Если воде дать высохнуть, на поверхности останется невидимый известковый налёт.
Параметры печати
Для очень сложных и массивных моделей в источнике приводится такой набор настроек, печать ведётся прямо из сушилки.
| Температура сопла | 290 °C |
| Стол | нержавеющая сталь + Stimax, 120 °C на первом слое, далее 100 °C |
| Температура камеры | 60 °C |
| Поток | 0,98 |
| Pressure Advance | 0,05 |
| Сопло | 0,4 мм, закалённое |
| Высота слоя | 0,2 мм первый, далее 0,16 мм |
| Ширина линии | 0,5 мм |
| Обдув | 0 % при времени слоя 60 с, 40 % при 5 с |
Для более простых деталей достаточно PEI с ПВП при 110 °C или FR4 при 100 °C, и скорость можно поднять. Ширину линии рекомендуется задавать на 20–30 % больше диаметра сопла: 0,5–0,55 мм для сопла 0,4 и 0,75–0,8 мм для сопла 0,6. Деталь получается прочнее, а печать идёт быстрее. Приведённые значения — ориентир, оптимальные настройки под конкретные задачи могут сильно отличаться.
Усадка
Среди PA6-CF этот материал выделяется малой усадкой, что объясняют высоким содержанием волокна и добавкой производителя ATECO, которая отвечает и за адгезию. Тем не менее основа пластика — PA6, и усадка у него есть. Справиться с ней помогают следующие приёмы:
- надёжное сцепление первого слоя и точно выставленный Z-офсет;
- кайма шириной от 5 мм с нулевым смещением;
- режим печати «по очереди» при нескольких не слишком мелких моделях — для лучшей межслойной адгезии;
- минимальный обдув, ровная температура камеры, низкая скорость и тонкие слои;
- направление сплошного заполнения: у длинных вытянутых деталей линии не должны идти вдоль них, их чередуют под 45°.
После печати модель оставляют в закрытой камере до остывания до комнатной температуры, ориентируясь на температуру стола, и только потом снимают.
Примеры изделий
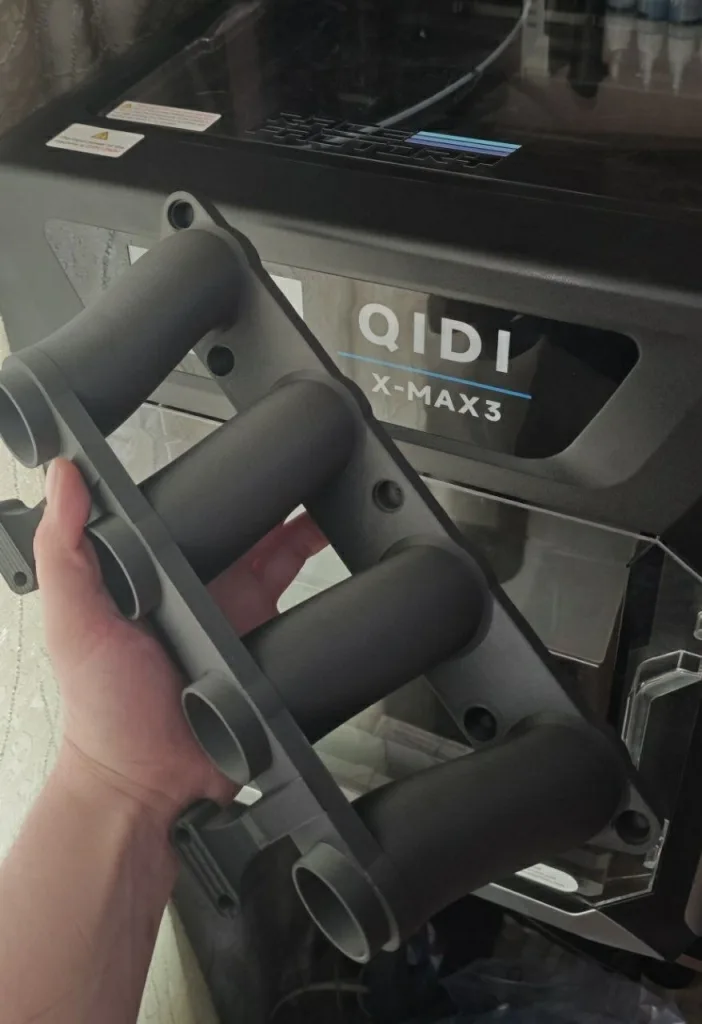
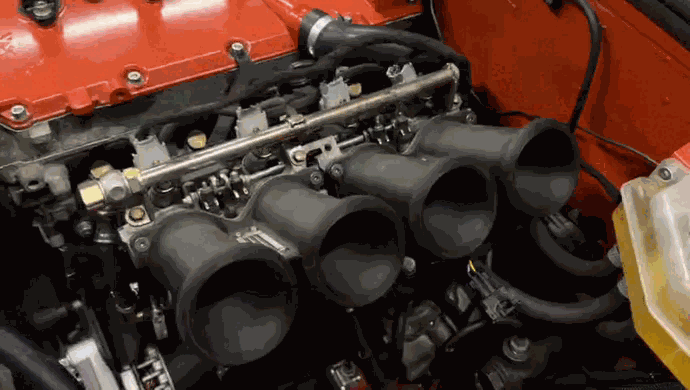
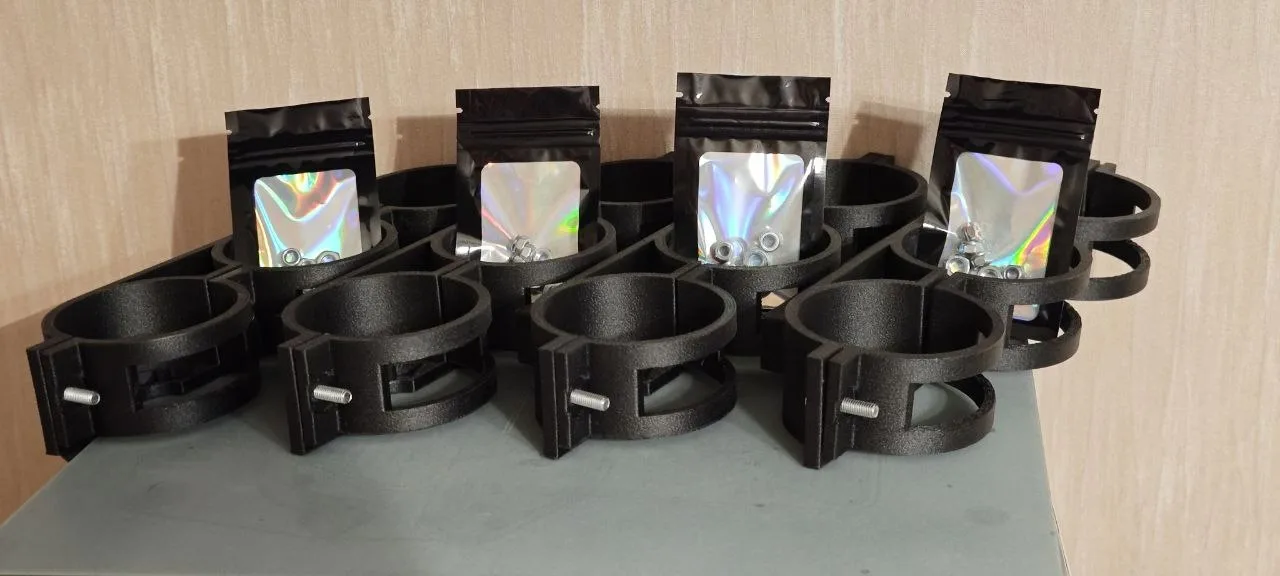
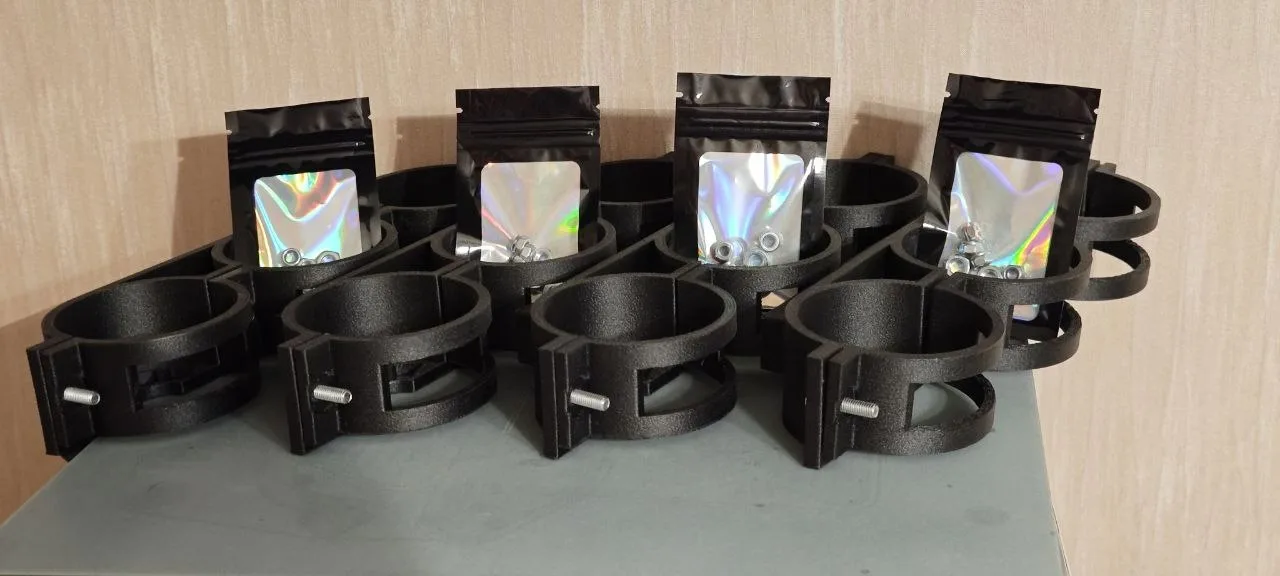
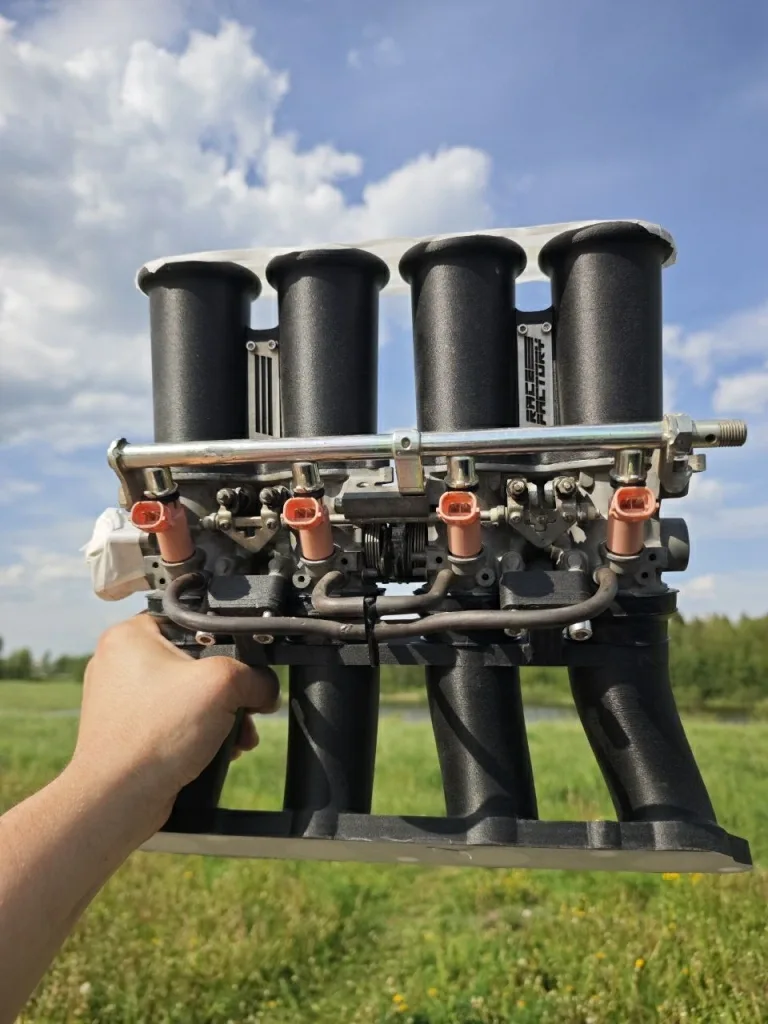
На фотографиях показаны автомобильные детали: впускной коллектор с дудками для шестнадцатиклапанного двигателя «Жигулей», позволяющий установить дроссельный узел от мотоцикла, и комплект для установки бачков Epman. Коллектор уже испытан в работе.