Филаменты eSUN: обзор основных и декоративных пластиков
Линейка пластиков eSUN: от PLA+ и PETG до скоростных HS-версий и декоративных ePLA. Свойства материалов и параметры печати.
eSUN работает с 2002 года и за это время освоила практически все термопласты, применяемые в 3D-печати, а также фотополимерные смолы. Значительная часть материалов — модифицированные версии стандартных пластиков. Производственные площадки расположены в китайском Сяогане и во вьетнамском Хошимине. Ассортимент делится на основные, художественные, инженерные, специальные и функциональные материалы.
Базовые материалы: PLA+, PETG, ABS+
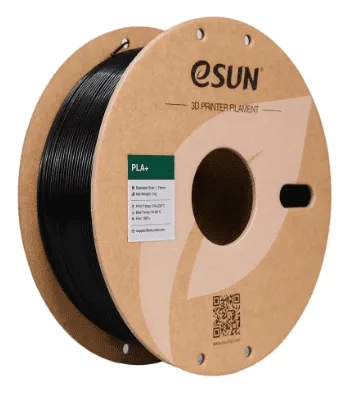
PLA+ — доработанный вариант самого простого в печати пластика. По сравнению со стандартным PLA он почти вдвое прочнее, у него выше межслойная адгезия и температура размягчения. Материал хорошо переносит механическую обработку: не крошится и не плавится. В палитре около тридцати цветов.
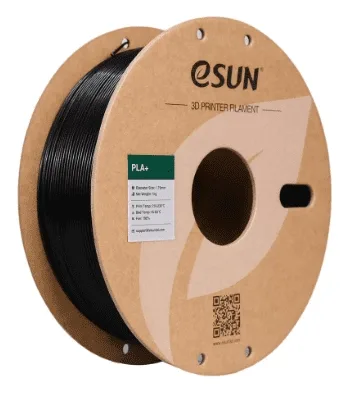
PETG сочетает прочность, долговечность и простоту печати. Он химически стоек, не впитывает и не пропускает воду, поверхность глянцевая и скользкая. Выпускается в 20 цветах.
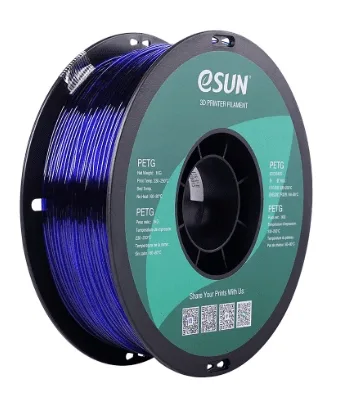
ABS+ отличается от классического ABS повышенной прочностью, меньшей усадкой и более слабым запахом при печати. Он заметно легче PLA и PETG; цветов тоже 20.
Другие варианты PLA, ABS и PETG
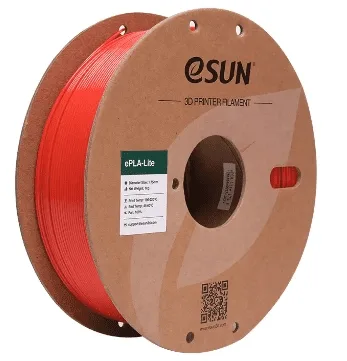
ePLA-Lite — самый доступный в семействе PLA, семь цветов. Натуральный PLA не содержит красителей и наполнителей; он подходит для прототипов и литейных форм, но со временем разлагается, поэтому для долговечных изделий его не советуют.
В линейке ABS есть стандартный недорогой вариант в 22 цветах, ABS без запаха с пониженным выделением вредных веществ, меньшей усадкой и короблением, а также eABS Max. Последний не содержит галогенов, не поддерживает горение (класс UL94V-0) и имеет высокую температуру размягчения; цвет только черный.
PLA+ и PETG выпускаются также без катушки — в виде бухты под многоразовую катушку eSpool. По свойствам они не отличаются от обычных версий.
Скоростные серии HS
Для быстрых принтеров предназначены материалы с индексом HS. ePLA-HS и ePLA+HS быстрее остывают и кристаллизуются, что позволяет раньше укладывать следующий слой без оплывания и деформации; диапазон скоростей — 50-350 мм/с. ePETG-HS рассчитан на 50-200 мм/с, ABS+HS — на 50-300 мм/с.
Гибкие и низкотемпературные материалы
eTPU-95A сочетает упругость с твердостью и хорошо держит разрыв. Материал гигроскопичен: перед печатью его сушат не менее 4 часов при 55 ℃. Предпочтителен директ-экструдер и невысокая скорость; при длительной печати сопло может забиваться, его нужно периодически чистить. Термоцветный TPU на той же основе 95A меняет цвет около 28 ℃ — достаточно тепла руки.
eMate — низкотемпературный PCL для творчества и 3D-ручек. Он размягчается при 60 ℃, его можно многократно разогревать в воде и лепить заново. Печатают им при 70-100 ℃ на столе комнатной температуры со скоростью 10-20 мм/с.
Параметры печати основных материалов
| PLA+ | 1,23 | 210-230 | 45-60 | 40-100 |
| PETG | 1,27 | 230-250 | 75-90 | 40-100 |
| ABS+ | 1,06 | 230-270 | 95-110 | 40-100 |
| ABS | 1,04 | 230-270 | 95-110 | 40-100 |
| eABS Max | 1,05 | 240-270 | 95-110 | 40-100 |
| ePLA-Lite | 1,23 | 190-230 | 45-60 | 40-100 |
| ePLA-HS | 1,24 | 210-230 | 45-60 | 50-350 |
| ePETG-HS | 1,27 | 230-250 | 75-90 | 50-200 |
| ABS+HS | 1,04 | 230-270 | 100-110 | 50-300 |
| eTPU-95A | 1,21 | 220-250 | 45-60 | 20-50 |
| Дерево | 0,7 | 190-220 | 45-60 | 20-50 |
Допуск диаметра у всех перечисленных пластиков — ± 0,05 мм, стандартная катушка — 1 кг (330 м). Для PLA и PETG допускается обдув до 100 %, для ABS охлаждение не рекомендуется. PLA+, PETG, ABS, ABS+ и ePETG-HS доступны и в диаметре 2,85 мм.
Декоративные ePLA
Художественная серия построена в основном на PLA и печатается при 190-230 ℃. Матовый ePLA (14 цветов) скрывает мелкие дефекты поверхности, шелковый (12 цветов) за счет глянца делает слои почти незаметными. «Магический» шелковый пластик двухцветный — оттенок зависит от угла зрения, выпускается в трех сочетаниях; «мистический» объединяет три цвета и доступен в четырех вариантах. Радужные версии, шелковая и матовая, плавно меняют цвет каждые несколько метров.
- ePLA металл — золото, бронза, серебро; не требует полировки.
- ePLA шелковый металл — более глянцевый: бронза, серебро, медь, желтое и красное золото.
- eTwinkling — мерцающий «металлик», семь цветов.
- eMarble — светло-серый с темными вкраплениями, имитация мрамора.
- ePLA глянцевый — черный, белый, синий, красный.
- ePLA звездный — черный с люминесцентными точками.
- ePLA светящийся — светится в темноте; абразивен, рекомендуется сопло из закаленной стали. Есть радужный вариант.
Особняком стоит «Дерево» — вспенивающийся PLA низкой плотности, имитирующий древесину. Он продается катушками по 0,5 кг (150 м) и довольно капризен: советуют снизить температуру и скорость до 20-30 мм/с и использовать закрытый корпус.
Инженерная линейка
В инженерных материалах на первом месте физические и химические свойства, а не внешний вид. Пример — ePA-GF: нейлон 6/66 с добавлением около 25 % стекловолокна. Наполнитель повышает жесткость и прочность и уменьшает термоусадку, так что материал не коробится при печати. Он сохраняет свойства до 120 ℃, во многих случаях способен заменить металл и особенно подходит для трущихся деталей — шестерен, шкивов, валов, шарниров. Температура печати — 260-300 ℃.