FlashForge Adventurer 5M Pro: скорость, обдув и разные пластики
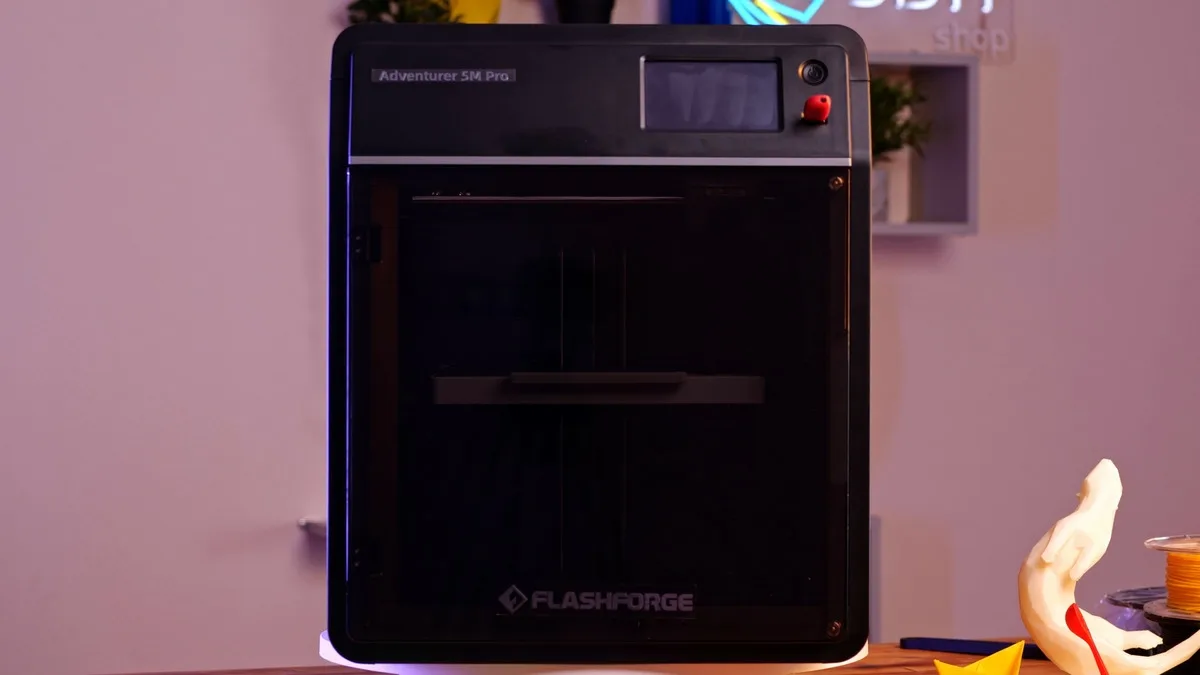
Закрытый скоростной принтер FlashForge Adventurer 5M Pro: что входит в комплект, как он ведёт себя на высоких скоростях и с PLA, ABS, SBS, TPU и композитами.
Заявленные возможности и комплект
Adventurer 5M Pro — принтер с полностью закрытой камерой и областью печати 220 х 220 х 220 мм. Производитель заявляет скорость до 600 мм/с, ускорения до 20 000 мм/с2 и производительность системы подачи до 32 мм3/с. Сопло нагревается до 280 °C, стол — до 110 °C.
Из коробки аппарат выходит практически готовым: нужно снять защитные плёнки и прикрутить двумя винтами держатель катушки на заднюю стенку. В комплекте лежат:
- флешка с тестовыми файлами и установщиками слайсеров;
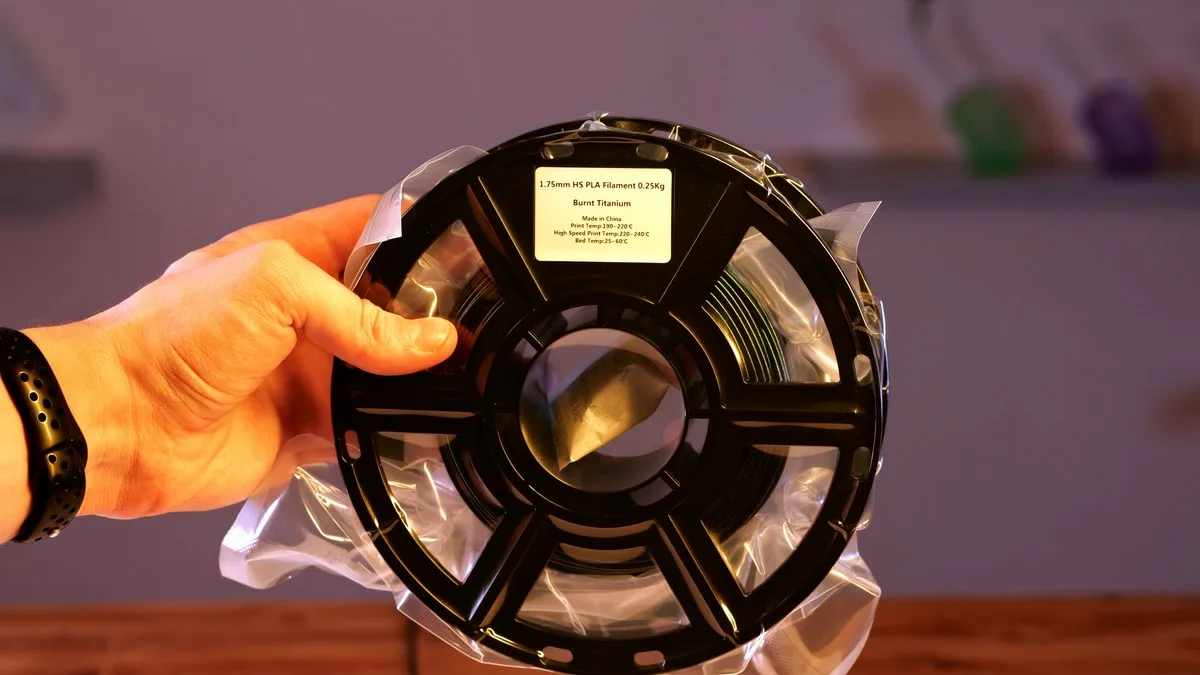
- катушка филамента на 250 граммов;
- смазка, шестигранники и винты для держателя;
- клей-карандаш для адгезии;
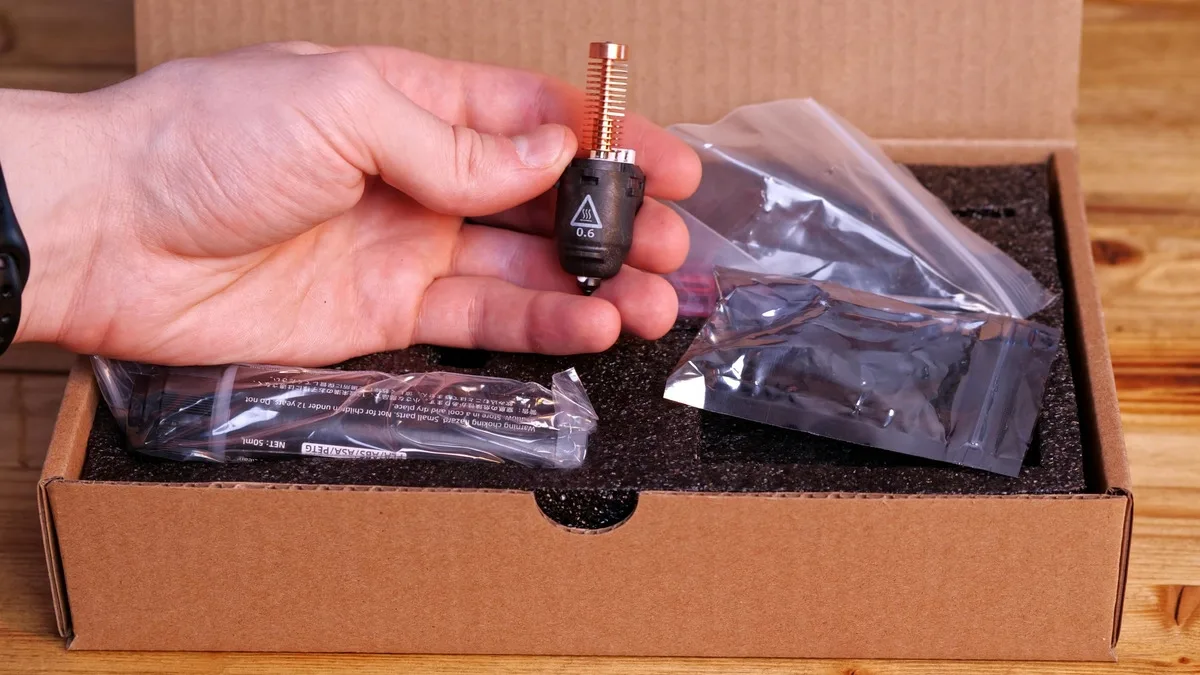
- второй съёмный хотэнд с соплом 0,6 мм для композитных материалов.
Корпус и подключение
Отделка корпуса простая: пластик выглядит недорого и легко собирает отпечатки пальцев. Камеру закрывают тонированные пластиковые крышки, а в местах их прилегания наклеено волокнистое полотно, смягчающее хлопки. Передняя дверца держится на магнитах и металлических петлях, открывается примерно на 120–140 градусов. Сзади расположены съёмный кабель питания и разъём для проводной сети.
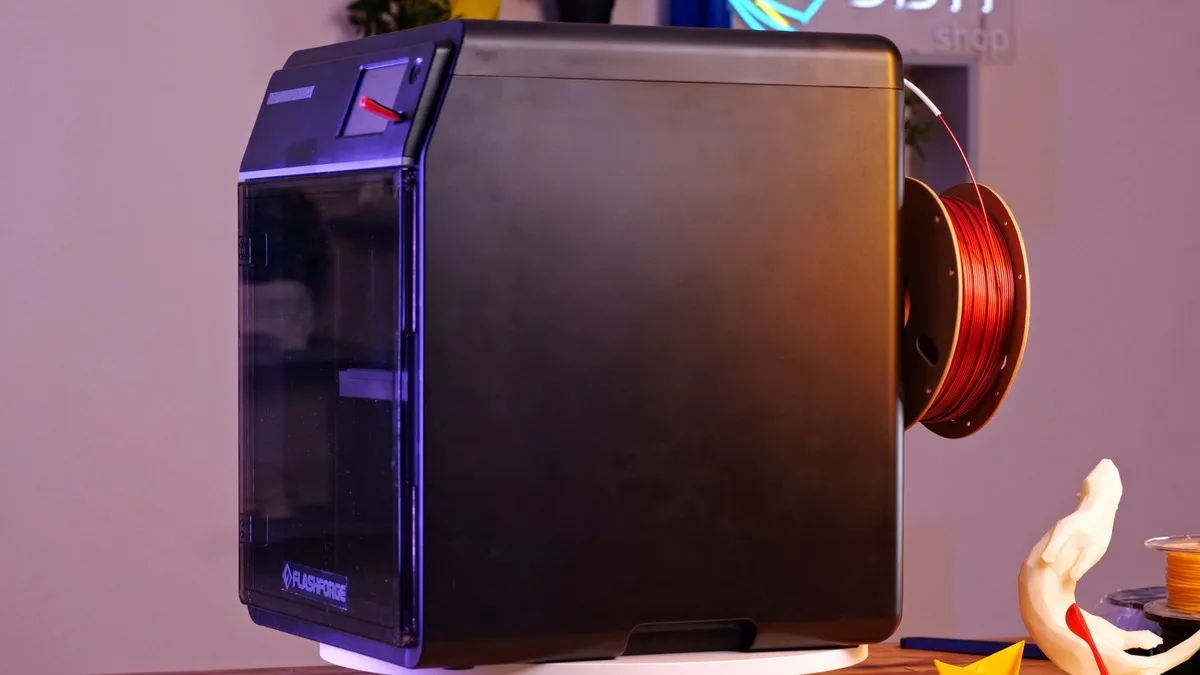
Замечена одна мелочь: при закрытой верхней крышке тефлоновая трубка подачи трётся о неё и оставляет царапины, поэтому трубку в месте касания советуют обернуть тканью или малярным скотчем.
Первый запуск, прошивка и слайсеры
При первом включении принтер проводит тест вибраций и калибровку стола; на это уходит около десяти минут. На флешке есть заводской файл скоростного кораблика Benchy, рассчитанный на 14 с половиной минут печати. Геометрия кораблика при этом немного отличается от оригинальной, но результат получается достойным.
Прошивка построена на модифицированном Klipper. Обновить её можно через интернет напрямую либо с флешки, скачав файл с сайта производителя. Несколько принтеров объединяются в локальную сеть средствами слайсера.
Для подготовки моделей предлагаются фирменный Flashprint 5 и OrcaSlicer. Flashprint после Cura и PrusaSlicer кажется непривычным и иногда подвисает. В OrcaSlicer уже загружены официальные профили FlashForge.
Печать на предельных скоростях
В проверке на обычном PLA внешние периметры печатались на 450 мм/с, внутренние — на 500, заполнение — на 600 мм/с при ускорениях 20 000 и ограничении потока 25 мм3/с из стандартного профиля. Линии заполнения выходят чуть тоньше расчётных, но не рвутся и не превращаются в «лапшу», а верхние слои, уложенные медленнее, получаются чистыми.
Основная заслуга здесь у высокопроизводительного хотэнда. У него есть и обратная сторона: узел фирменный, найти замену сложнее, чем для распространённых конструкций, а его ресурс при длительной эксплуатации остаётся невыясненным. Хотэнды выпускаются в четырёх вариантах: 0,25 и 0,4 мм — с незакалённым соплом, 0,6 и 0,8 мм — с закалённым. Абразивные композиты имеет смысл печатать только закалёнными.
Мощный обдув и адгезия
К обычному двустороннему обдуву в печатающей голове добавлен крупный боковой вентилятор, который включается при скоростной печати. Дует он с одной стороны, и это стоит учитывать при ориентации модели на столе. Работает система громко.
Избыток охлаждения проявился на сложной модели вертолёта, которая печатается без поддержек и касается стола лишь хвостом и винтом. На полной мощности обдува деталь остывала настолько, что отрывалась от платформы даже с клеем, а при сильном ослаблении нависания загибались вверх и задевали сопло. Удачным оказался такой набор: свежий PLA, разворот модели на 180 градусов, стол 57 °C, максимальный обдув и обильный слой адгезива. Скорости составляли 100 мм/с на внешних периметрах, 200 на внутренних и 250 на заполнении; провисания остались только на ножках. Вывод из этого опыта — для быстрой печати PLA одного текстурированного PEI недостаточно, клей понадобится.
ABS, SBS, TPU и композиты
В принтере предусмотрены два режима фильтрации воздуха, открытый и закрытый. Для ABS используется закрытый: воздух циркулирует внутри камеры через фильтр, и запах снаружи не ощущается. Крупная фигурка почти во всю высоту области печати, с древовидными поддержками и стандартным профилем, была готова примерно за четыре часа — с ровными стенками и без искажений формы. ABS на этой модели даётся даже проще, чем PLA.
SBS в списке поддерживаемых материалов нет, но он хорошо печатается на профиле PETG: при скоростях около 300 мм/с разрывов в заполнении не возникает. Для TPU твёрдостью 95А берётся профиль Generic TPU со скоростями, сниженными до 100–150 мм/с, и каймой. Подача и спекание слоёв в норме, но тонкостенную модель слегка сминает у основания, поэтому обдув в стартовом профиле лучше убавить.
Стеклонаполненный rPETG-GF на готовом профиле для композитного PETG и хотэнде 0,6 мм тоже не вызвал трудностей: напечатанный разводной ключ с подвижным механизмом получился рабочим. Полиамид и поликарбонат в официальном перечне материалов отсутствуют, однако их профили есть и в меню заправки, и в OrcaSlicer.
Замена хотэнда и заправка филамента
Чтобы сменить хотэнд, пруток обрезают над печатающей головой и через меню выдавливают остатки. После остывания нажимают два красных рычага по бокам головы и тянут хотэнд вниз — с небольшим усилием. Оставшийся кусок прутка срезают, новый хотэнд вставляют до щелчка, после чего на экране снова появляется температура сопла.
Заправка устроена необычно: механизм работает только на подачу. Старый пруток отрезают над головой, подводят новый и нажимают кнопку заправки — экструдер проталкивает через сопло сначала остаток прежнего материала, затем свежий.