Нейлон (PA) для 3D-печати: свойства, настройки и применение
Нейлон — один из самых прочных и термостойких пластиков для домашней печати, но и один из самых капризных. Разбираем его свойства, режимы печати и области применения.
Что представляет собой нейлон
Нейлон — это полиамид, отсюда второе обозначение материала: PA. Он находится на границе между бытовыми и инженерными пластиками. Материал рассчитан на функциональные детали и тяжёлые условия работы: от него ждут прочности, термостойкости, ударопрочности и износостойкости. Для декоративных изделий его почти не используют, поэтому цветов немного — около пяти, включая бесцветный.
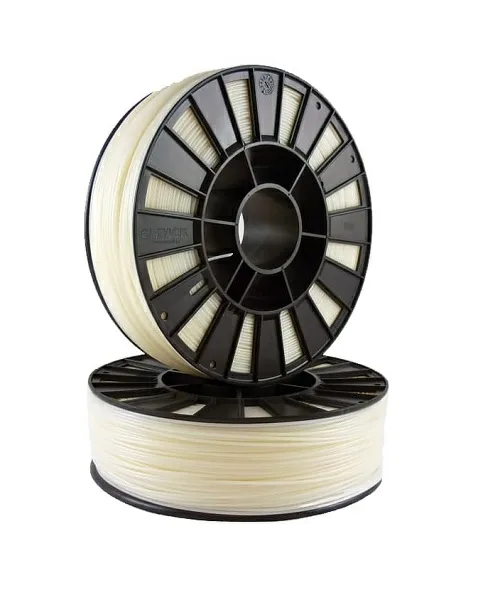
Под названием PA продаются разные марки: PA6, PA11, PA12, 910, 645 и другие. Они различаются температурой плавления, усадкой и твёрдостью, а более новые составы обычно проще в печати. Стоит нейлон в несколько раз дороже ABS, PLA и PETG, поэтому его часто продают катушками по 500 г.
Сильные стороны материала
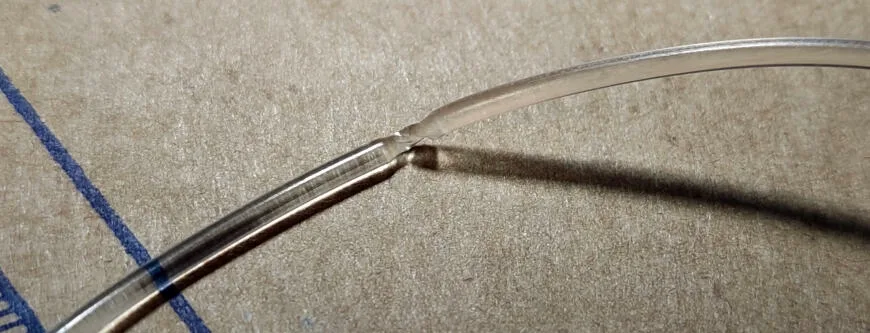
Главное достоинство — прочность. Даже пруток с катушки трудно порвать руками: он вытягивается, становится тоньше, но держится. Изделие из нейлона практически невозможно сломать, однако согнуть при достаточном усилии можно, и после снятия нагрузки форма восстанавливается лишь частично. По упругости нейлон заметно превосходит PETG, поэтому деформацию на изгиб нужно закладывать ещё при проектировании.
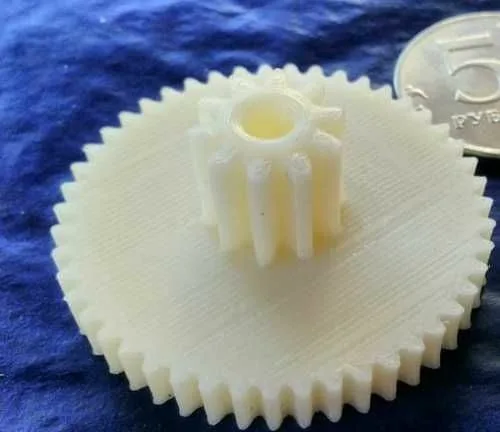
Второе достоинство — гладкая, «скользкая» и износостойкая поверхность. Коэффициент трения в паре нейлон — нейлон без смазки достигает 0,15, что вдвое меньше, чем у пары латунь — латунь. Детали долго работают без смазки, не ржавеют и не окисляются, поэтому шестерни, втулки и шарниры из нейлона получаются лучше, чем из других пластиков.
Нейлон — самый термостойкий из бытовых пластиков: по этому показателю он далеко опережает ABS и HIPS и выдерживает кипяток, слегка размягчаясь, но сохраняя форму. Он стоек к щелочам, маслам, жирам, растворам солей, бензину и органическим растворителям. Слабые места — ультрафиолет и кислоты, особенно концентрированные. Готовые детали хорошо сверлятся, шлифуются и режутся.
Гигроскопичность
Нейлон впитывает влагу из воздуха быстро и в больших количествах. Сушка в течение нескольких часов нужна перед каждой печатью, даже если катушка хранилась в герметичном пакете. Показательный пример: после примерно 12 часов на принтере в комнате с относительной влажностью менее 30 % пластик стал мягким, мутным и шершавым, а печать сопровождалась шуршанием и потрескиванием из-за выхода пара. Через сутки и более печатать таким прутком было бы невозможно.
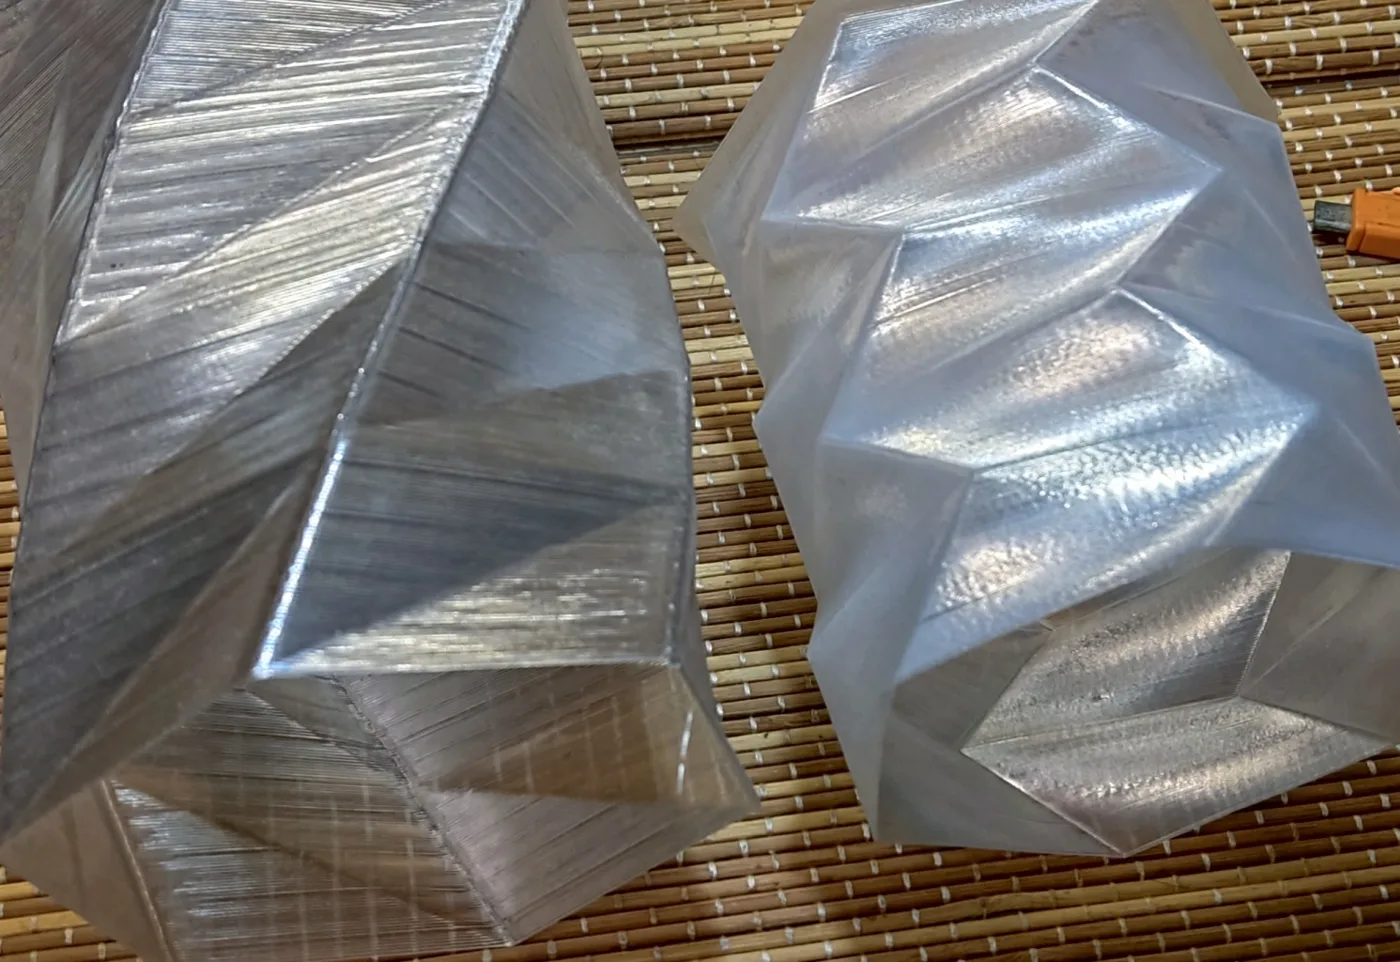
Готовые изделия тоже продолжают набирать влагу — они становятся белее и менее прозрачными. На физические и химические свойства это влияет незначительно.
Трудности при печати
- Большая усадка и слабая адгезия к столу: детали коробит при остывании, высокие модели отрываются. Помогают адгезивы, широкая юбка, рафт и горячий стол, но надёжный результат даёт в основном термокамера.
- Остывшая деталь сжимается, поэтому модель заранее увеличивают в слайсере. Величину подбирают опытным путём, она может достигать нескольких процентов и зависит от производителя и партии.
- Температура плавления до 280 градусов доступна не каждому принтеру.
- Материал боится сквозняков и обдува, что осложняет печать мелких тонких элементов.
- Поддержки получаются плохо, трудно удаляются и оставляют следы. По возможности их избегают или печатают из другого пластика, например ABS.
- Пластик даёт нити, причём очень прочные: их проще срезать ножом или ножницами.
- Нейлон плохо склеивается и слабо поддаётся химической постобработке, поэтому вместо клеевых соединений лучше предусмотреть другие, например резьбовые.
Запах при печати почти не ощущается, но, по некоторым данным, выделяется небольшое количество вредных паров, поэтому находиться рядом с работающим принтером без необходимости не стоит.
Рекомендуемые настройки
| Температура экструзии | 240–280 °C |
| Температура стола | 100–120 °C |
| Скорость печати | 30–40 мм/с |
| Высота слоя | 25–75 % диаметра сопла, оптимально 50 % |
| Обдув | Нежелателен |
| Сушка перед печатью | Обязательна, несколько часов |
| Камера | Желательна активная термокамера |
К чистому стеклу нейлон прилипает плохо, поэтому перед печатью наносят 3D-лак или другой адгезив. При холостых перемещениях над деталью полезно включить подъём по оси Z, чтобы сопло не задевало уже напечатанные элементы. Существуют и адаптированные смеси нейлонов с добавками, которые печатаются заметно проще: держатся на столе при 100 градусах и ниже, дают малую усадку, допускают обдув 10–30 % и скорость 50–60 мм/с. Сушить их всё равно необходимо.
Где нейлон уместен, а где нет
Материал подходит для следующих задач:
- детали, работающие при температурах от 100 градусов и выше;
- сопрягаемые элементы механизмов — шестерни, шарниры, рычаги;
- замена утраченных или сломанных деталей устройств и корпусов;
- нагруженные предметы интерьера и экстерьера: ручки, крепления, элементы мебели, плафоны (на улице — с обязательной покраской);
- демпферы, упоры и ограничители, где важна ударопрочность.
Не стоит применять нейлон для посуды и медицинских изделий, для декоративных моделей, для уличных изделий без покраски, а также для тонких рычагов и кронштейнов с большой нагрузкой на изгиб, если важно сохранение формы.
Новичкам нейлон не рекомендуют: он требует навыков и терпения. К нему стоит относиться как к инженерному пластику для случаев, когда другие материалы не справляются.