Бюст Железного человека на 3D-принтере: от модели до покраски
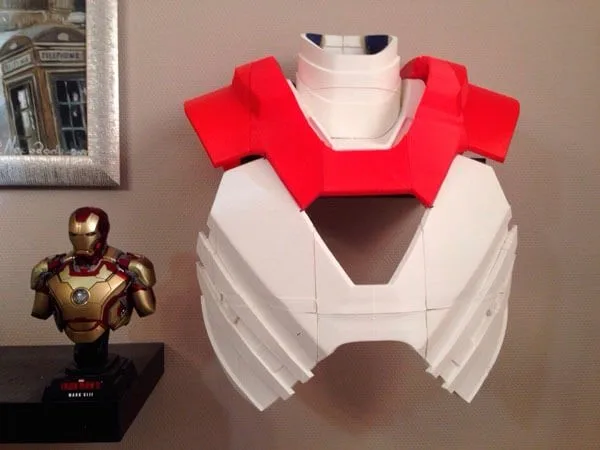
Как печатают и обрабатывают бюст костюма Железного человека MARK 33 в натуральную величину: подготовка модели, склейка, шпатлёвка и покраска.
Идея проекта
Сделать костюм Железного человека вручную сложно, но с распространением домашних 3D-принтеров задача стала выполнимой. В описываемом проекте за основу взят костюм MARK 33, а формат — бюст в масштабе 1:1, который при желании можно надеть.
3D-модель и подготовка к печати
Для печати нужна трёхмерная модель костюма. Готовые варианты встречаются на Thingiverse и других ресурсах, но чаще модель приходится делать самостоятельно либо заказывать у моделиста. Во втором случае работа может обойтись дорого, однако точность модели напрямую влияет на результат печати.
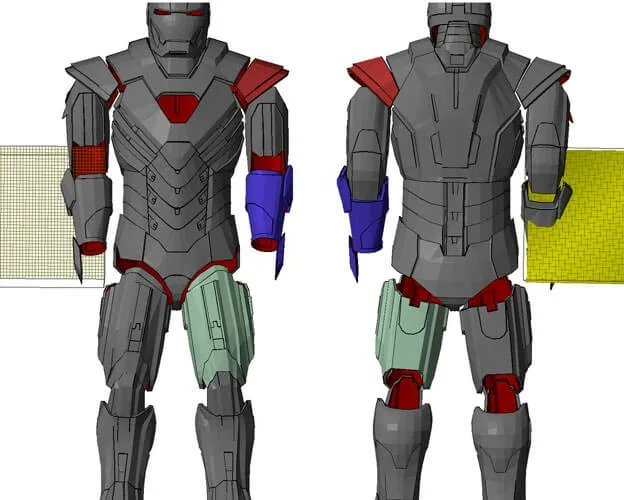
Каждую деталь костюма разрезают на части под рабочую зону принтера. Проект начинался на Prusa i3 Steel с областью 20 на 20 см, затем был использован стальной корпус Bizon Prusa i3 Steel под область 30 на 30 см — более крупные фрагменты упрощают последующую сборку. Материал — PLA, сопло диаметром 0,4 мм.
Печать и сборка
Печать — самый долгий этап, и заранее стоит решить, что важнее: скорость или качество. При выборе в пользу скорости грудная часть печаталась 16 часов; с настройками на качество времени ушло бы примерно вдвое больше. Шею костюма рекомендуется разрезать пополам, чтобы бюст было проще надевать.
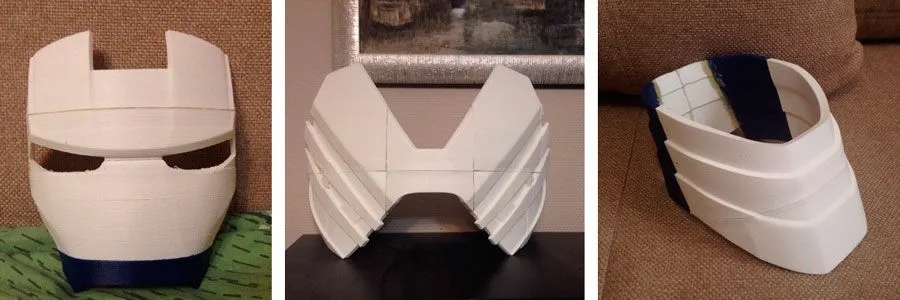
Склеивать детали суперклеем не советуют. Подходят термоклей или Ak-Fix 705, причём второй даёт намного более прочное соединение.
Шпатлёвка и шлифовка
Обработка склеенных деталей — трудоёмкий процесс, который состоит из нескольких шагов.
- Автомобильная двухкомпонентная (2К) шпатлёвка. Её наносят ровным слоем, чтобы выровнять поверхность и скрыть швы. Запах очень сильный, поэтому нужны респиратор и проветриваемое помещение. Сохнет около часа.
- Грубая шлифовка. После первого слоя неровностей много, их снимают грубым напильником или шкуркой P60.
- Латексная финишная шпатлёвка. Кладут 2–3 тонких слоя, каждый сохнет до 30 минут. Затем поверхность шлифуют шкуркой P2000, проблемные места — P400. Гладкая поверхность получается через 3–4 повтора.
- Грунт из баллончика. После первого слоя становятся заметны микротрещины и поры; их закрывают тонким слоем латексной шпатлёвки и зашкуривают только P2000.
Покраска
Когда поверхность стала ровной, детали красят аэрозольной краской — в проекте использованы красный и серебристый цвета — и покрывают лаком. После высыхания бюст окончательно собирают и при желании дополняют подсветкой.
Типичные ошибки и способ сэкономить время
- Двухкомпонентную и однокомпонентную финишную шпатлёвки нельзя наносить друг на друга — поверхность потрескается.
- Перед нанесением шпатлёвки поверхность лучше прошлифовать.
- Чтобы сократить объём шлифовки, принтер настраивают на чёткую печать с соплом 0,4 мм или меньше. Готовую деталь обрабатывают шкуркой P80 и покрывают 4–8 слоями аэрозольной краски, которая заполняет рельеф слоёв. Ровная поверхность получается намного быстрее, чем при шпатлевании.