Как выбрать экструдер для 3D-принтера
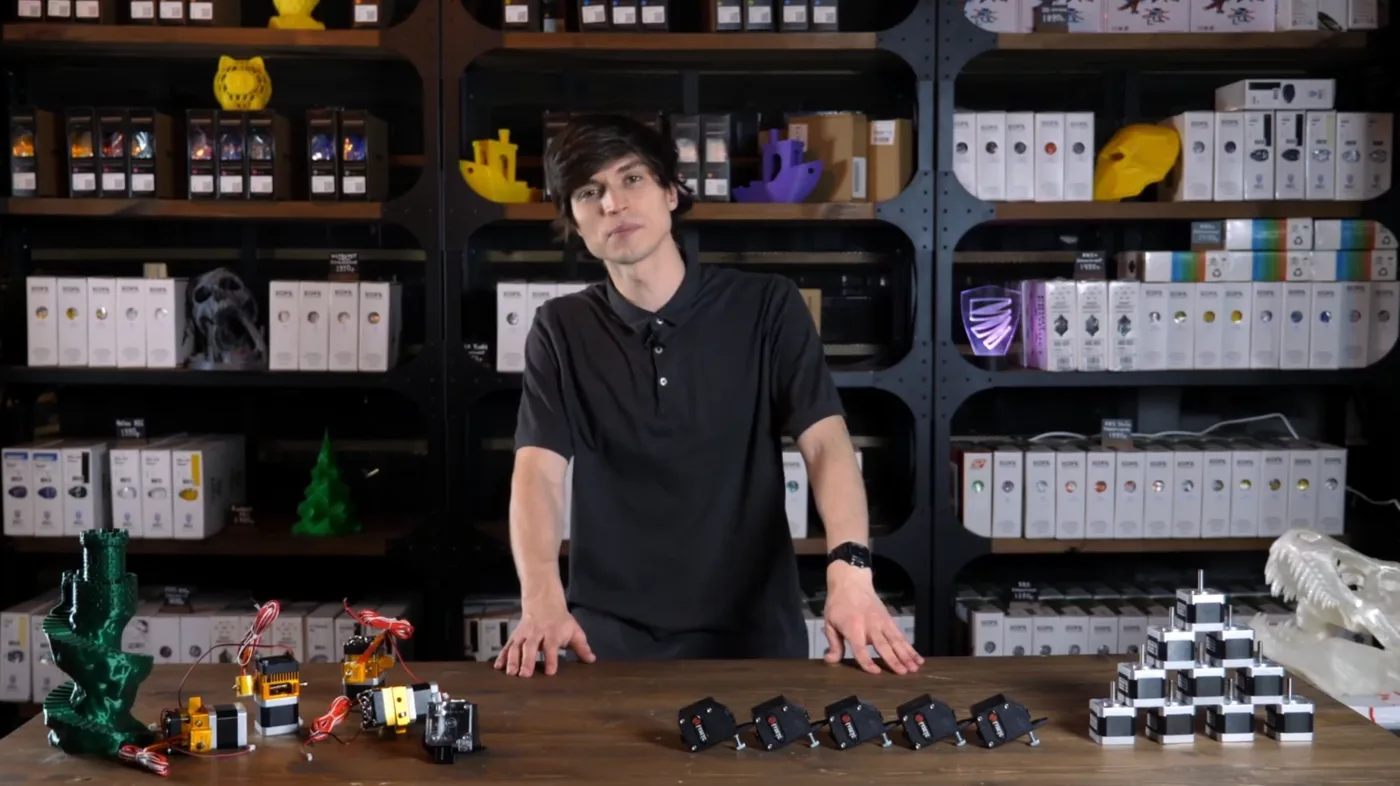
Direct или Bowden, из чего состоит хотенд и на какие свойства сопла, нагревательного блока и термобарьера стоит обращать внимание.
Что входит в экструдер
Экструдер — узел FDM-принтера, который непосредственно формирует модель. Его часто сравнивают с головкой струйного принтера, только вместо чернил здесь пластиковая нить. Узел делится на две части: корпус с механизмом подачи и хотенд, где пластик плавится. От качества обеих зависит, насколько стабильно и чисто будет печатать принтер.
Прямая подача: direct
В большинстве принтеров двигатель подачи стоит на каретке рядом с печатающей головкой и толкает нить прямо в хотенд. Для таких экструдеров типична нить диаметром 1,75 мм.
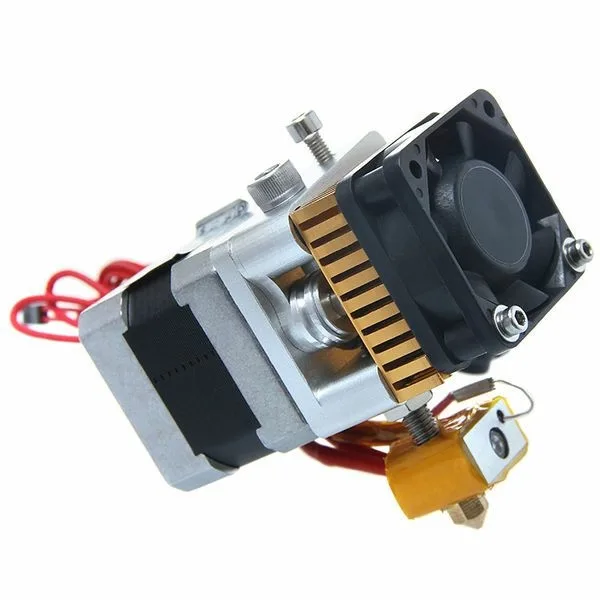
Путь нити короткий, отсюда и достоинства схемы:
- гибкие пластики печатаются даже на высоких скоростях;
- погрешность подачи минимальна;
- менять материал быстро и удобно.
Расплачиваться приходится массой: каретка с мотором тяжелее и инертнее, а её конструкция сложнее, потому что на ней нужно разместить и двигатель, и механизм проталкивания.
Удалённая подача: Bowden
В боуден-схеме механизм подачи вынесен на раму, а нить идёт к хотенду по трубке из PTFE. Каретка становится легче и компактнее и может двигаться быстрее.
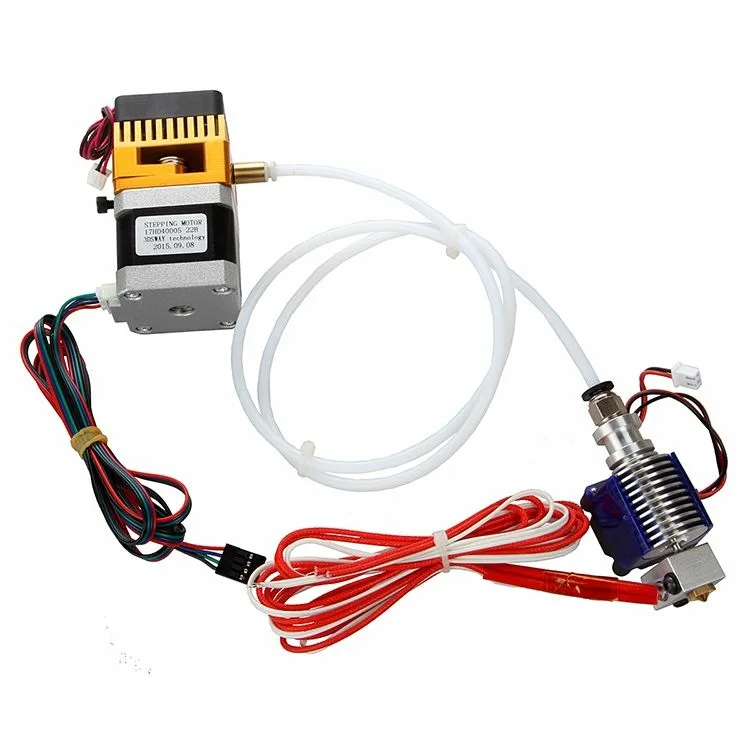
Недостатки связаны с длинной трубкой:
- гибкими материалами (FLEX, RUBBER и подобными) печатать трудно, а чаще всего невозможно;
- для проталкивания нити нужен более мощный двигатель, нередко с редуктором;
- точность подачи ниже, чем при прямой схеме.
Устройство хотенда
Хотенд отвечает за расплавление пластика и состоит из четырёх основных деталей.
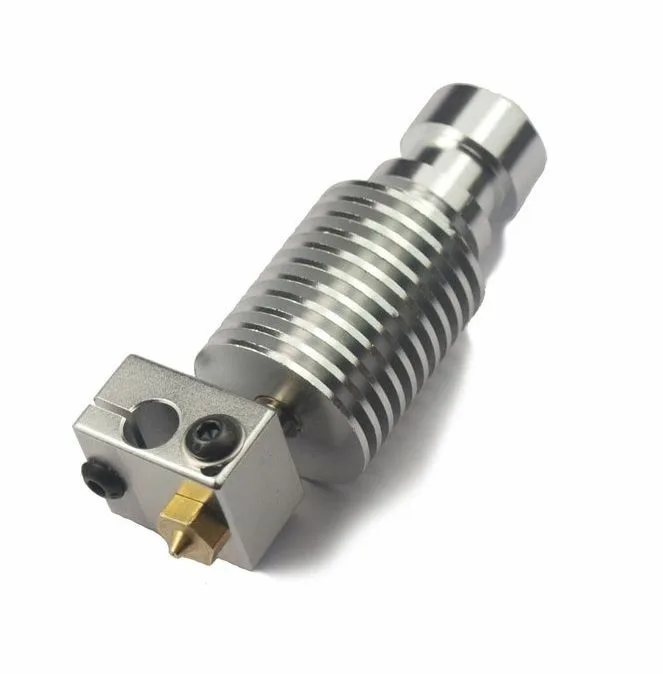
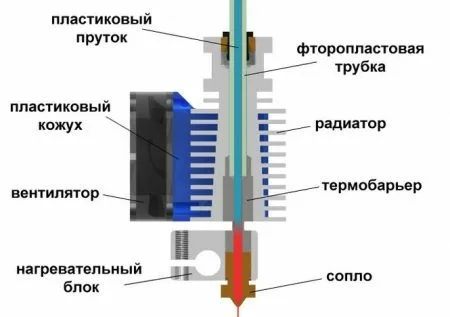
- Сопло — диаметр его отверстия определяет детализацию и скорость печати.
- Термобарьер — трубка, по которой нить входит в горячую зону.
- Нагревательный блок — объединяет нагреватель, датчик температуры, сопло и термобарьер.
- Радиатор — отводит тепло от термобарьера.
Сопло и нагревательный блок
Из сопла выходит расплавленная нить диаметром, равным его отверстию. Чаще всего сопла делают из латуни. Самый распространённый диаметр — 0,4 мм, но встречаются варианты от 0,1 до 1,2 мм. Чем отверстие меньше, тем аккуратнее получается модель и тем дольше она печатается, поэтому диаметр выбирают под задачу.
При оценке сопла полезно проверить несколько вещей:
- можно ли быстро его заменить;
- соответствует ли реальный диаметр отверстия заявленному;
- гладок ли внутренний канал — заусенцев быть не должно, канал должен быть отполирован;
- качественно ли нарезана резьба, иначе пластик будет подтекать.
В нагревательном блоке закреплены нагревательный элемент, датчик температуры (термистор или термопара), сопло и термобарьер. Хороший блок позволяет без труда вынимать и ставить нагреватель и термистор и имеет достаточную высоту, чтобы равномерно прогреть сопло. Мощности нагревателя должно хватать для нужной температуры — обычно достаточно 40 Вт. Стоит учитывать и максимальную рабочую температуру блока.
Термобарьер: резкая граница температур
Термобарьер — одна из самых ответственных деталей. В идеале пластик плавится только в сопле, а выше остаётся твёрдым и работает как поршень, выталкивающий расплав. Для этого переход от горячей зоны к холодной должен быть как можно короче. Если нить размягчается уже в термобарьере, образуется пробка: мягкий участок не способен продавить пластик через сопло.
Чтобы граница была резкой, производители применяют тефлоновые вставки, алюминиевый радиатор, активное охлаждение и материалы с низкой теплопроводностью, например нержавеющую сталь, — по отдельности или в сочетании. При растянутом температурном градиенте проблемы возникают в первую очередь с гибкими материалами.
Корпус и механизм подачи
Вторая половина экструдера — корпус с подающим механизмом: зубчатые шестерни, подшипники, регулировка прижима прутка. От удачной конструкции этого узла зависит, справится ли принтер не только с жёсткими пластиками вроде ABS, PLA и HIPS, но и с гибкими.
Итог простой: тип подачи выбирают исходя из того, что важнее — работа с гибкими материалами и точность подачи или лёгкая быстрая каретка, а при оценке хотенда в первую очередь смотрят на качество сопла и на то, насколько чётко термобарьер отсекает горячую зону.