Инженерные пластики для FDM-печати: от ASA до PEEK
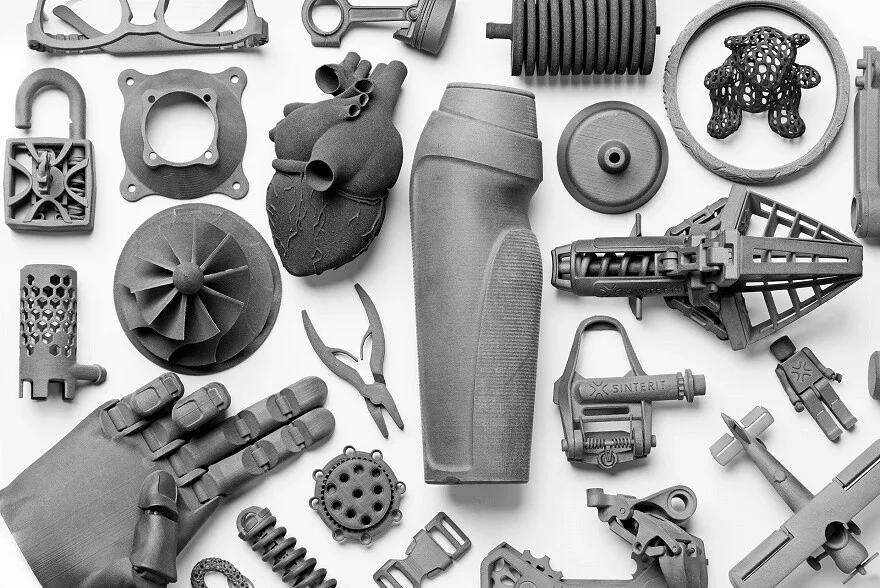
Чем инженерные материалы отличаются от декоративных, какие из них доступны домашнему принтеру, а какие требуют промышленного оборудования.
Где проходит граница
Пока принтер используют для сувениров, пластик выбирают по цвету и фактуре. Когда начинают печатать полезные вещи — от прищепок до деталей механизмов, — на первый план выходят механические и химические свойства. В этом и состоит отличие «инженерного» материала от «декоративного».
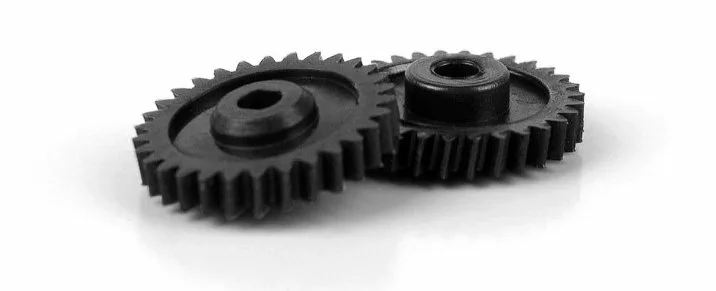
Чёткой границы нет. Традиционно к инженерным не относят материалы, плохо переносящие нагрев до 100 ℃: PLA, PETG, PP, а также HIPS и чистый ABS. ASA и нейлон занимают пограничное положение. Самые прочные пластики сопоставимы с некоторыми конструкционными металлами по прочности и тугоплавкости и превосходят их по лёгкости, тепло- и электроизоляции, химической стойкости.
Доступные домашнему принтеру: ASA, PP, TPU
ASA близок к ABS, но не разрушается ультрафиолетом и может работать на улице без защитного покрытия. Рабочий диапазон — от -40 до +80 ℃. Он прочнее: предельная нагрузка на растяжение около 1500 Н против 800 Н у ABS. Печатается примерно так же, желательны закрытая камера и адгезив. Стоит ASA примерно вдвое дороже ABS; из него делают в том числе наружные автомобильные детали, работающие в жару, мороз, под водой и солью.
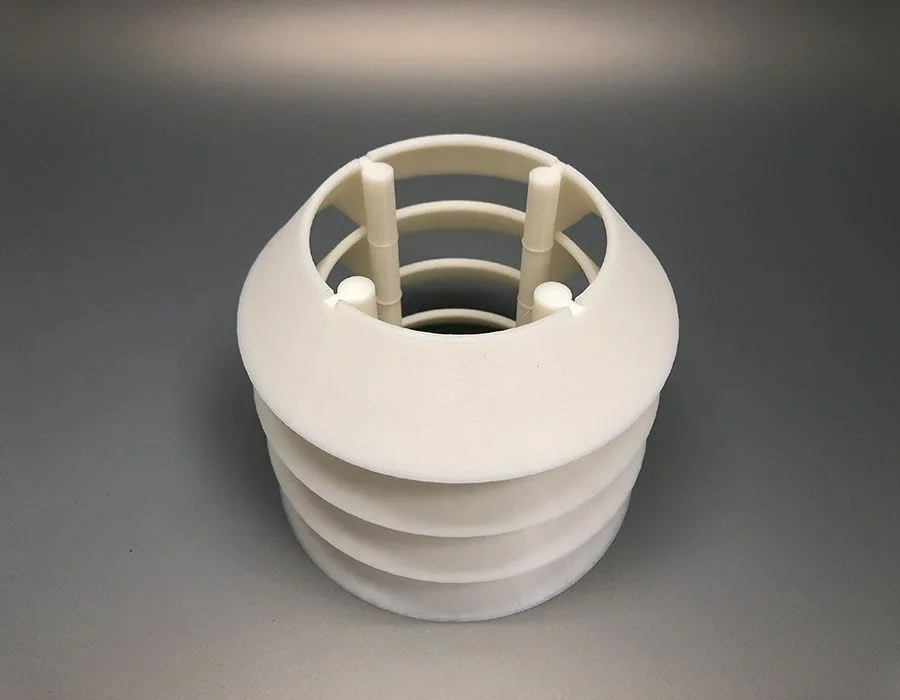
Полипропилен едва перешагивает рубеж в 100 ℃ и выдерживает кипяток. Он прочен, эластичен, не разрушается при значительной деформации, биологически чист и долговечен, хорошо пропускает свет, не будучи прозрачным. Выпускается во многих цветах, недорог и сравнительно прост в печати.
TPU — гибкий материал с высокой прочностью на разрыв и удар, износостойкий, устойчивый к большинству растворителей, практически не токсичный. Из него печатают ремни, уплотнители, отбойники, ролики, чехлы, подошвы обуви. Усадка ему не страшна, к столу он липнет лучше нейлона; стол желательно греть до 100–110 ℃, а скорость держать до 30 мм/с. По цене сопоставим с брендовыми PETG и PLA.
На пределе бытовой техники: нейлон и поликарбонат
Нейлон — группа полиамидов PA6, PA66, PA11 и PA12 с немного разными свойствами. Общие черты: очень высокая прочность, термостойкость и гладкая «скользкая» поверхность с хорошей износостойкостью. Материал гибок, но упруг и возвращает форму после снятия нагрузки. Он почти идеален для шестерён, втулок и шарниров и работает даже без смазки. Напечатать его дома можно при определённой сноровке: нужна закрытая камера, лучше активная, и обязательно адгезив. Материал довольно дорогой. Родственный полиацеталь (POM) жёстче и ещё более скользкий, но на обычном принтере не печатается.
Поликарбонат работает при температуре до 130 ℃, кратковременно до 153 ℃, и биологически инертен, поэтому применяется в медицине и пищевой промышленности. Он жёсткий, обладает очень высокой ударной прочностью при высоких и низких температурах, хорошо держит сжатие и изгиб, химически инертен. Трудности — слабая адгезия и существенная усадка, так что требуются закрытая камера, надёжный адгезив и экструдер с нагревом до 250–310 ℃. Цена в 2–3 раза выше, чем у бытовых пластиков.
Промышленный уровень: PEEK, PEI, PSU
PEEK считается самым прочным по совокупности свойств пластиком для 3D-печати и в ряде случаев заменяет металл. Детали работают при температуре до 250 ℃ с кратковременным повышением до 300 ℃, материал самозатухает, почти ничем не растворяется, биологически инертен и мало меняет размеры при перепадах температур, что важно для научных приборов и аэрокосмической техники. Расплата — цена в десятки раз выше бытовых пластиков и сложная технология. Пруток сушат при температуре от 130 ℃, печатают соплом с температурой 400 ℃ на столе до 180 ℃ в мощной активной термокамере с дорогим адгезивом, строго выдерживая скорости и ускорения, а после печати деталь проходит многочасовую термообработку. Домашние принтеры с этим не справляются.
PEI — более дешёвый аналог: рабочая температура до 217 ℃, прочность примерно в полтора раза ниже, химическая стойкость сопоставима. Востребован в авиации, космической технике и беспилотниках, а печатникам знаком как покрытие стола. Для него нужны принтеры того же класса, что и для PEEK.
PSU ещё доступнее — примерно в 2–3 раза дешевле PEEK — и скромнее по характеристикам. Его выбирают там, где нужны прочность, малый вес, химическая стойкость, электроизоляция и долговечность, а запас PEEK по прочности и жаростойкости избыточен. Требования к принтеру остаются серьёзными.
Композиты с волокном
Стекловолокно (GF) и углеродное волокно (CF) повышают жёсткость, термостойкость и износостойкость пластика и уменьшают усадку. Основой обычно служат PETG, ABS, нейлон или TPU; маркировка вида PETG GF-20 означает PETG с 20% стекловолокна. Доля наполнителя составляет от 5 до 30%, и с её ростом увеличиваются цена и хрупкость, поэтому состав подбирают под задачу. Печатать композитами не сложнее, чем основой, а в случае ABS и нейлона даже легче; из доработок принтера нужно только твердосплавное сопло. Металлическая пыль в составе даёт лишь эффект «металлик» и к инженерным свойствам отношения не имеет.
Существуют композиты и на основе PEEK, например PEEK-CF: прочность возрастает ещё примерно в полтора раза, а по удельной прочности материал вдвое превосходит алюминий. Особняком стоят филаменты вроде BASF UltraFuse, на 80–90% состоящие из стального порошка: после удаления связующего заготовку запекают в печи при температуре до 1300 ℃ и получают металлическую деталь.
Как выбирать
Материал подбирают по соотношению физических и химических свойств, цены и возможностей принтера. Пластик выигрывает у алюминия и стали там, где важен каждый грамм, где деталь не должна проводить ток и экранировать радиоволны или нужна низкая теплопроводность.