Фотополимерная 3D-печать: как работают LCD, DLP и SLA
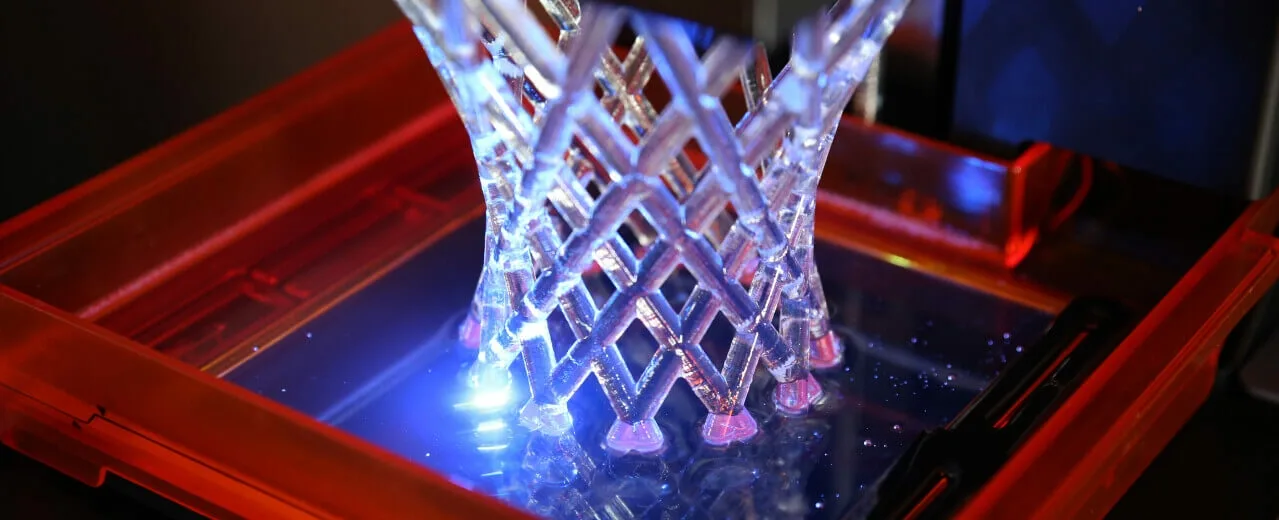
Принцип фотополимерной печати, её сильные и слабые стороны по сравнению с FFF, различия технологий LCD, DLP и SLA и области применения.
Принцип работы
Фотополимерной печатью называют группу аддитивных технологий — SLA, DLP и LCD, — в которых объект выращивается из жидкого пластика, твердеющего под ультрафиолетом. Такой пластик называется фотополимером, а в обиходе — «смолой»: он такой же вязкий и липкий.
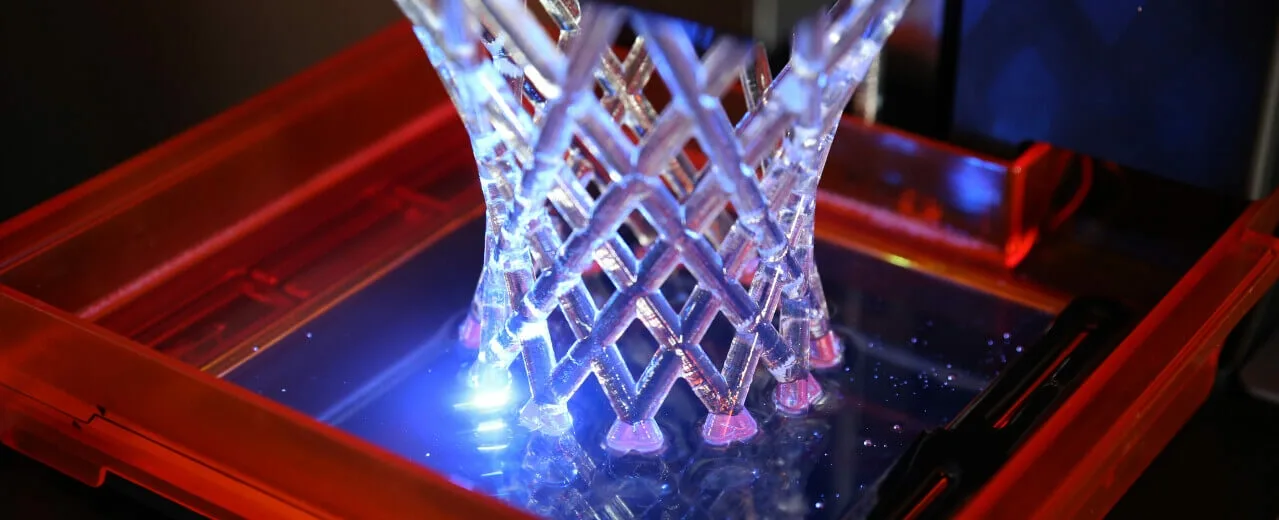
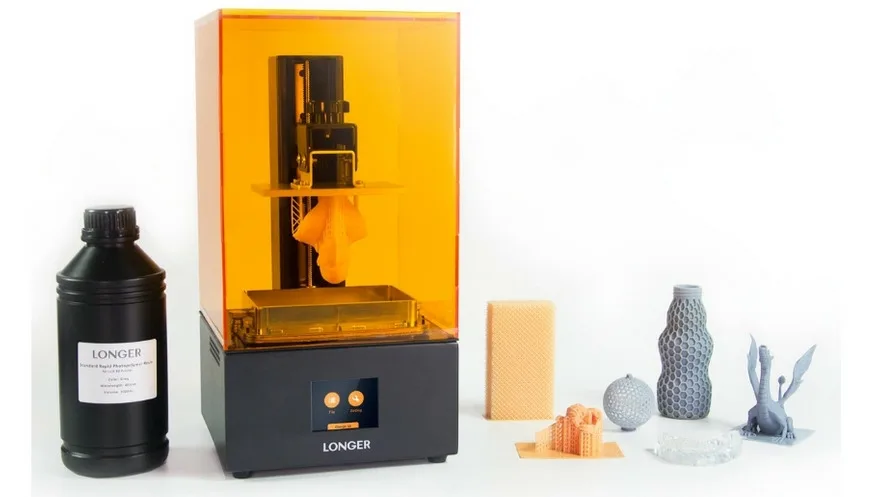
Как и в FFF, модель строится послойно от платформы. Но устройство принтера другое: подвижная ось, как правило, одна — Z, а перемещения по X и Y заменяет управляемый свет. Платформа погружена в ванну со смолой и по ходу печати движется вверх или вниз в зависимости от конструкции. Рабочую зону закрывает прозрачный кожух, обычно жёлто-розовый: он защищает смолу от высыхания и пыли, позволяет наблюдать за процессом и не выпускает ультрафиолет наружу.
В чём выигрыш перед FFF
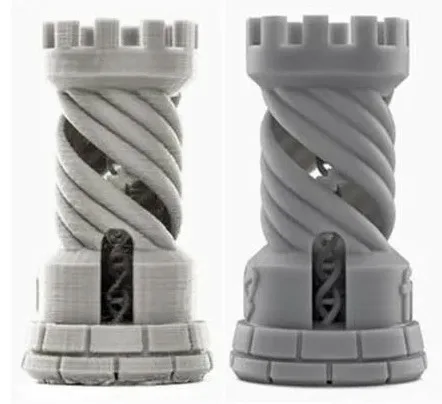
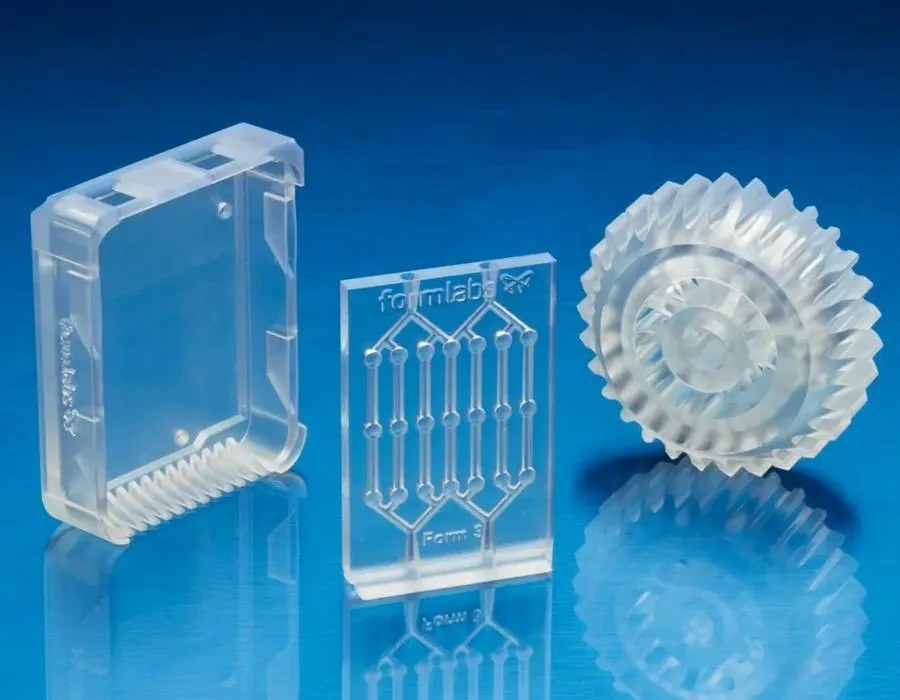
Мощность и время засветки подбирают так, чтобы свет проникал в смолу только на заданную глубину. В результате толщина слоя составляет порядка 35–50 микрон — многократно меньше, чем при печати прутком.
- Высокая детализация: мелкие элементы, недоступные FFF, и почти незаметные «ступеньки» слоёв.
- Нет шва: слой формируется сразу по всей площади.
- Время слоя не зависит от его площади — одна деталь и полностью заставленная платформа печатаются одинаково долго.
- Изделие получается практически монолитным и одинаково прочным во всех направлениях, без характерной для FFF разницы «вдоль» и «поперёк» слоёв.
Невысокая прочность раньше считалась слабым местом технологии, но сейчас выпускаются смолы, которые заявлены как сопоставимые по свойствам с PLA, ABS, а также TPU и нейлоном. Постепенно сокращается и время отверждения, то есть растёт скорость печати.
Недостатки и меры предосторожности
- Тонкие слои означают долгую печать даже небольших моделей.
- Смола требовательна к хранению: герметичная непрозрачная тара, температура 18–28 °C. Даже в хороших условиях она со временем деградирует — срок хранения в лучшем случае около года. При нарушении условий появляются кристаллы и пузыри, меняется текучесть.
- Материал токсичен при контакте с кожей, глазами и слизистыми, вредны и пары. Работают в перчатках и защитных очках, при хорошей вентиляции или со средствами защиты дыхания.
- Смола очень липкая и плохо удаляется с одежды и предметов.
- В среднем она в несколько раз дороже филамента, а экономия на качестве рискованна: неудачный материал может испортить многочасовую печать и сам принтер.
- Нужна постобработка: деталь и принтер отмывают от остатков смолы (обычно спиртом), затем изделие дополнительно засвечивают ультрафиолетом для набора окончательной прочности. Водорастворимые полимеры упрощают и удешевляют мойку, но не отменяют её.
- При моделировании избегают замкнутых полостей, из которых жидкий полимер не сможет вытечь.
Современные дорогие смолы почти не пахнут и заявляются как значительно менее вредные. Остатки, сливаемые из ванны, пропускают через фильтр, чтобы убрать твёрдые включения.
LCD
Технология, на которой построены почти все бытовые и недорогие профессиональные принтеры. Ультрафиолетовая подсветка проходит через ЖК-матрицу: экран пропускает свет там, где слой должен затвердеть, и перекрывает его в остальных местах. Точность определяется разрешением экрана. Не так давно нормой считались 854х480 точек, сейчас распространены 2К–4К, существуют модели 8К и выше. Принтеры недороги, компактны, просты в работе и обслуживании; к минусам относят паразитную засветку и довольно долгое время экспонирования слоя.
DLP
Технология известна с 1987 года. Источник света — проектор, засвечивающий весь слой сразу. Первоначально изображение формировали тысячи микрозеркал, что было сложно, дорого и ненадёжно; позднее слой стали проецировать как подготовленный программой кадр. DLP-принтеры выпускаются и сейчас. Они быстрее благодаря более мощному излучателю, но сложнее, дороже, крупнее и тяжелее, поэтому их вытесняют LCD-модели.
SLA
Самый старый способ, появившийся в середине 1980-х. Поверхность смолы выборочно засвечивает лазер, лучом которого управляют зеркала с гальванометрами по двум осям. Платформа здесь не поднимается, а опускается вглубь полимера, поэтому смолы нужно намного больше — полная ёмкость размером с область печати. После каждого слоя поверхность выравнивает специальный скребок — рекоутер. Такие машины на порядки сложнее, дороже и крупнее, требуют частого квалифицированного обслуживания и не подходят ни для дома, ни для малого бизнеса.
| LCD | УФ-подсветка через ЖК-матрицу | Недорогие компактные принтеры; паразитная засветка, долгий слой |
| DLP | Проектор | Быстрее, но сложнее, дороже и массивнее |
| SLA | Лазер с зеркалами | Платформа опускается в смолу; сложное и дорогое оборудование |
Где применяется
- Декоративные изделия: скульптуры, статуэтки, которые после обработки и окраски выглядят как ручная работа.
- Прототипирование: быстрое получение образца будущего серийного изделия, чтобы оценить вид и примерить по месту.
- Масштабное моделирование: точные миниатюры техники.
- Мастер-модели для литья в силикон, в том числе в ювелирном деле.
- Стоматология: модели зубов, коронок, мостов.
Круг задач ограничен размером рабочей области и свойствами материала, и оба этих параметра постепенно улучшаются. Фотополимерная печать дороже, дольше и сложнее FFF, требует аккуратности и большей квалификации, но взамен даёт несравнимо более точные и детализированные изделия.