FLEX и TPU: свойства гибкого пластика и настройки печати
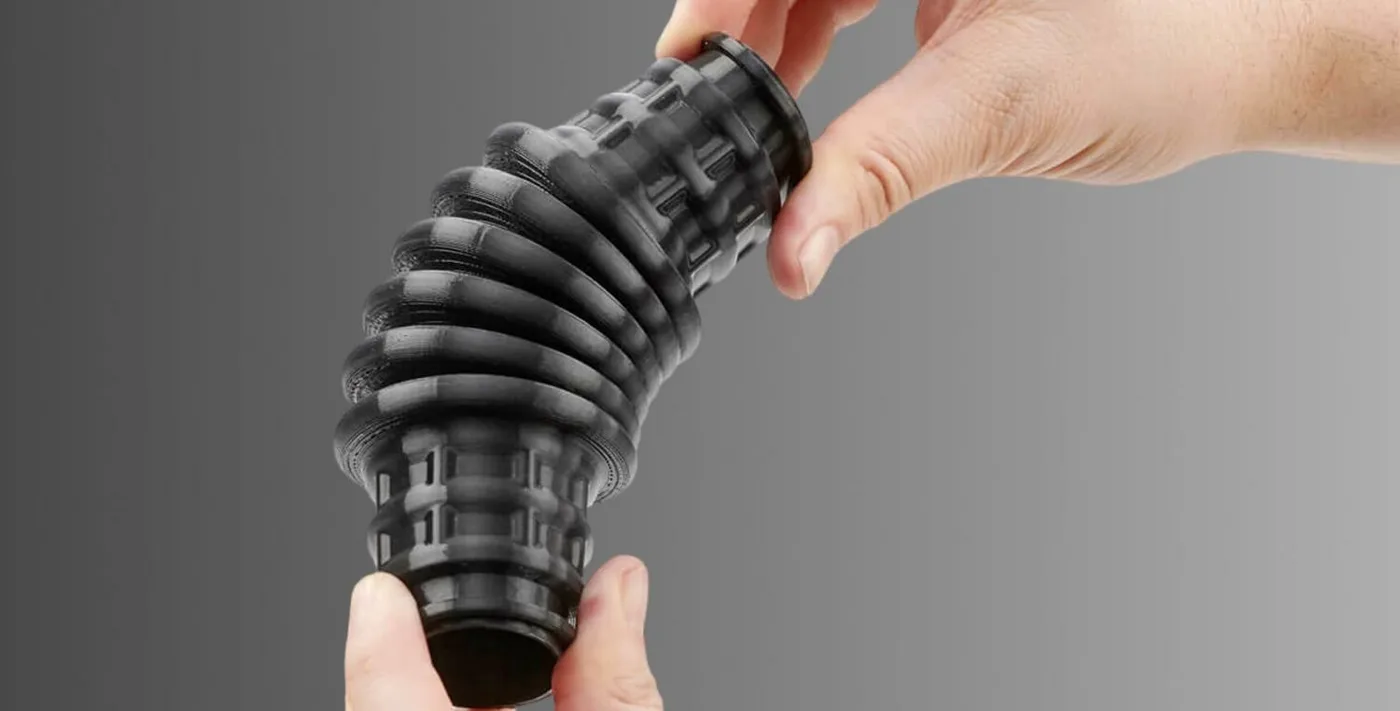
Что такое FLEX-пластики, чем хорош и чем неудобен TPU, что из него печатают и какие параметры принтера для этого нужны.
Что называют FLEX
FLEX — собирательное название гибких, растяжимых, похожих на резину пластиков для FDM-печати; их же называют эластомерами. Конкретное имя материалу даёт производитель, и состав раскрывается не всегда. Обычно в основе лежит полиуретан, каучук или их смесь в разных пропорциях, плюс красители и добавки, облегчающие печать.
Полиуретан изобретён более 80 лет назад и применяется в технике, строительстве, машиностроении и медицине. Меняя состав, его можно сделать и очень твёрдым, и очень податливым. Термопластичная версия для 3D-печати — TPU (Thermoplastic Polyurethane) — находится между этими крайностями, ближе к мягкой.
Сильные стороны TPU
- Очень высокая прочность, особенно на разрыв и удар, и стойкость к износу.
- Отличное спекание слоёв: при верных настройках деталь получается практически монолитной и не расслаивается.
- Нет запаха при печати и эксплуатации, материал нетоксичен.
- Гибкость сохраняется и на морозе; производители указывают рабочий диапазон от −40 до +110 °C.
- Стойкость к кислотам, щелочам и маслам, нечувствительность к ультрафиолету — изделия можно использовать на улице.
- Долговечность: тонкостенная ваза, напечатанная более двух лет назад, не потеряла ни прочности, ни упругости.
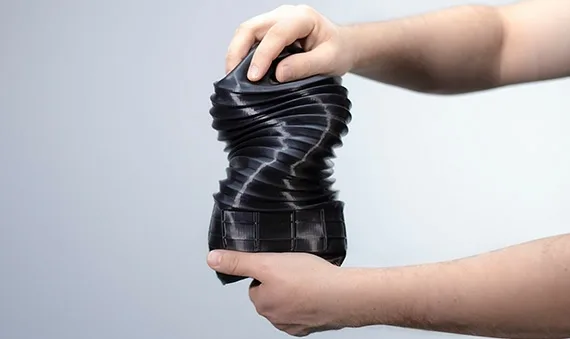
Тонкостенные изделия из TPU можно скрутить в узел или сильно согнуть — после снятия нагрузки они сразу возвращают форму, тогда как PLA в такой ситуации сломался бы или остался деформированным. Массивные и толстостенные детали, напротив, довольно жёсткие: согнуть их трудно, но упругость заметна при ударе или падении.
Ограничения материала
- Из-за вязкости плохо поддаётся механической обработке — сравнительно легко его только резать.
- Детали трудно склеить между собой или с другими материалами.
- Грунтовать, красить и лакировать практически невозможно.
- Нестоек к некоторым органическим растворителям, хлору и горячему пару.
- Гигроскопичен: нужна сушка перед печатью и герметичное хранение.
- Стоит в несколько раз дороже PLA, ABS и PETG.
- Капризен в печати — предъявляет требования к конструкции принтера и ограничивает скорость.
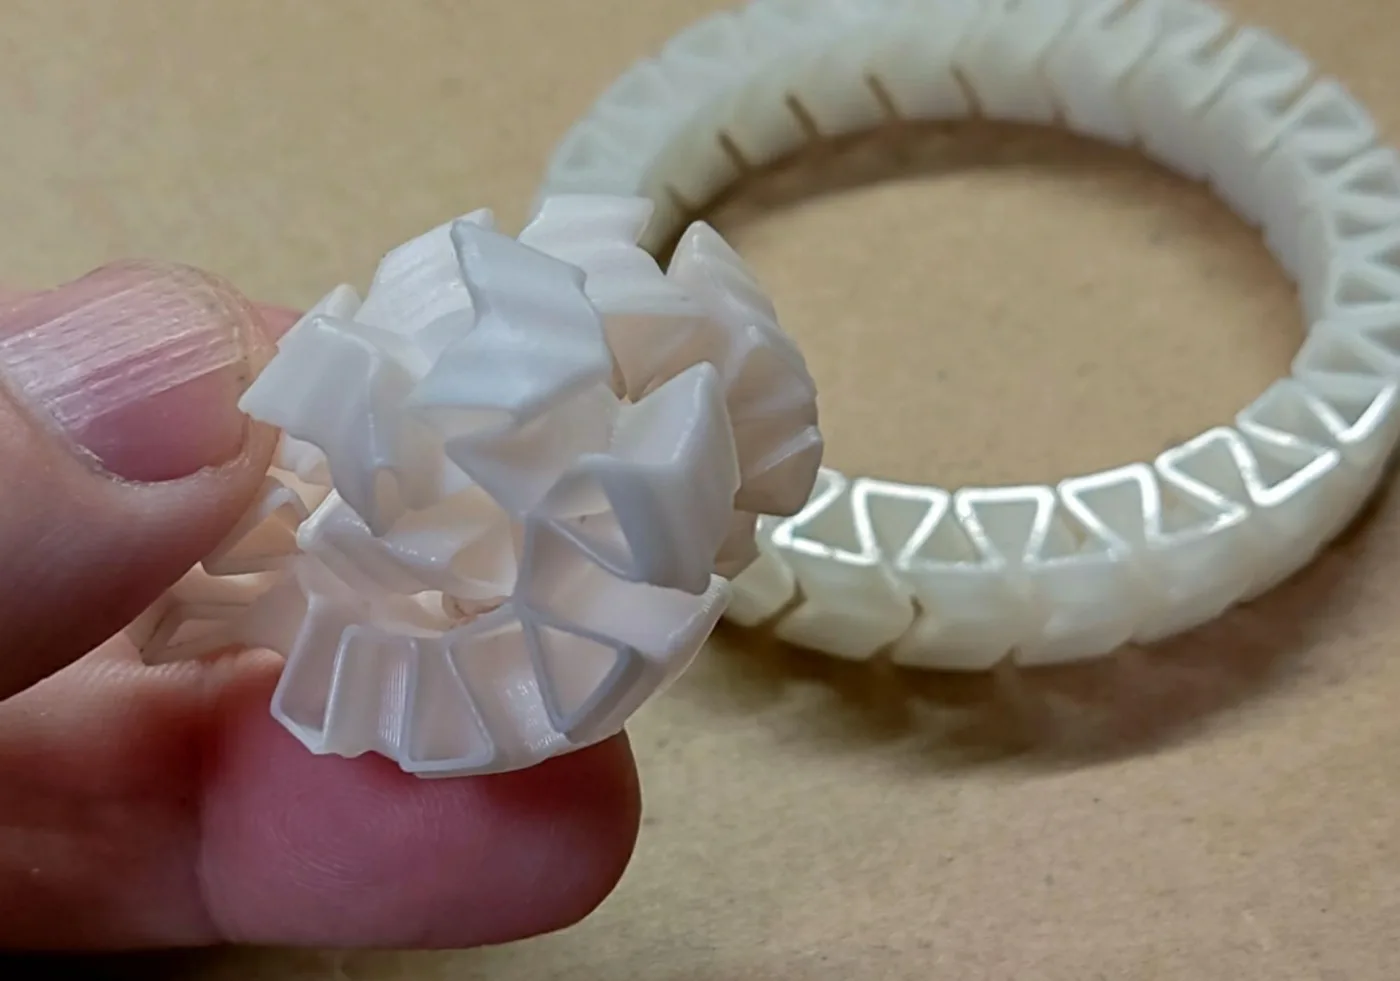
Саму эластичность недостатком не считают, но её нужно учитывать при проектировании: под нагрузкой на изгиб и растяжение деталь охотно деформируется. Кроме того, TPU довольно скользкий. Это повышает износостойкость, но для колёс и гусениц моделей оборачивается слабым сцеплением с поверхностью.
Что печатают из TPU
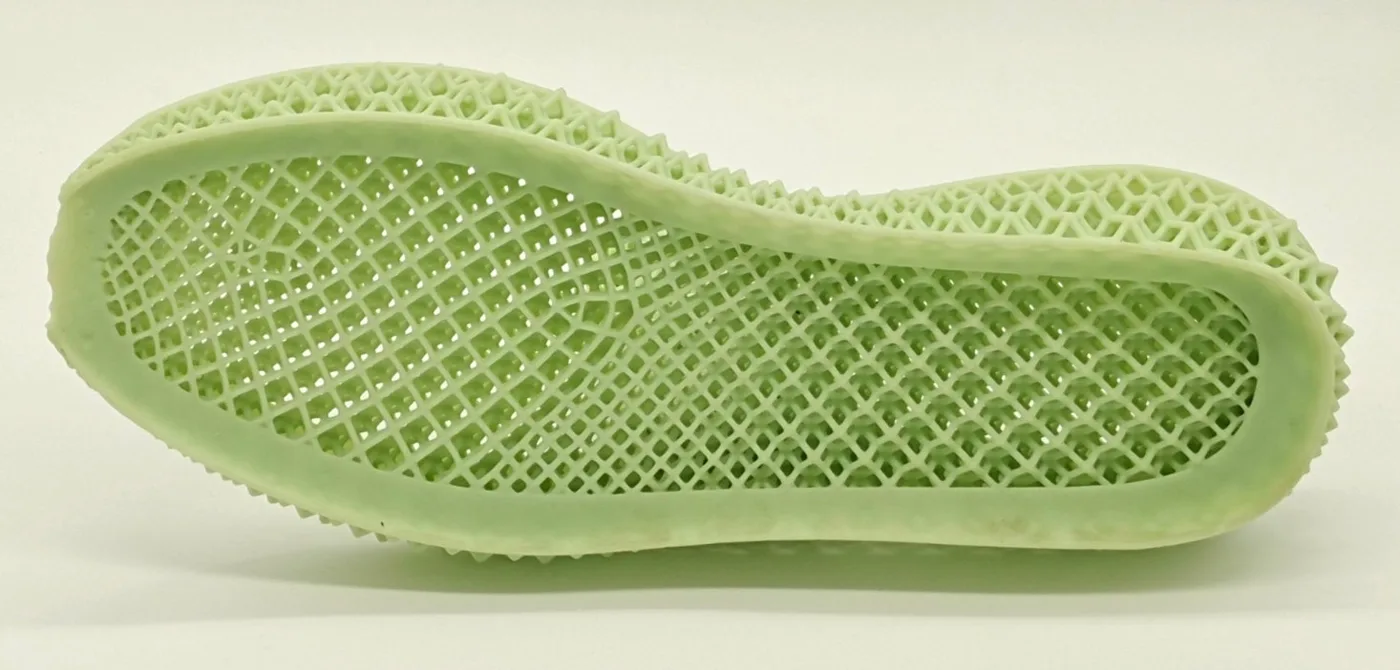
Круг применений широк: зубчатые ремни, уплотнители и прокладки, отбойники, упругие подставки под тяжёлые предметы, чехлы для телефонов, небьющаяся посуда, подошвы и даже обувь целиком. Материал хорошо сочетается с более жёсткими пластиками — пример тому ролик, у которого «шина» из TPU натянута на обод из PETG.
Каучуковые FLEX-пластики отличаются от TPU: они заметно мягче и гибче, пруток напоминает скорее тканевый шнурок. Зато они сильнее деградируют от солнца, перепадов температур и агрессивных жидкостей, поэтому подходят в основном для помещений. Для колёс и гусениц, где важно сцепление, каучуковый вариант предпочтительнее.
Требования к принтеру
Главное — экструдер. Лучше подходят принтеры с прямой (директ) подачей: у них нет длинного участка между подающей шестернёй и соплом, на котором мягкий пруток сжимается при подаче и растягивается при ретракте. В механизме подачи не должно быть зазора между шестернёй и трубкой, иначе нить сложится петлёй. Сильно прижимать пруток тоже нельзя — он только хуже пойдёт через сопло.
Скорость печати снижают до минимума, иначе слои плохо спекаются. Обдув либо отключают, либо включают осторожно, например на мелких элементах. Усадка у TPU небольшая.
Сушка и параметры печати
Перед печатью пруток обязательно сушат при 70–80 °C хотя бы пару часов: герметичная упаковка с силикагелем не гарантирует, что влаги в нём нет. Непросушенный TPU в лучшем случае даст вспененный, неплотный и непрочный материал, в худшем — отдельные нити и комки, вылетающие из сопла с хлопками пара.
| Температура экструзии | 220–240 °C |
| Температура стола | 90–110 °C |
| Скорость печати | до 30 мм/с |
| Высота слоя | 25–75 % диаметра сопла, оптимально 50 % |
| Сушка перед печатью | 70–80 °C, не менее пары часов |
Значения ориентировочные: под конкретный пластик и принтер их, скорее всего, придётся подбирать.
Вывод
TPU — материал со своей нишей: его легко согнуть, но трудно порвать, он переносит и жару, и мороз, служит долго. Плата за это — высокая цена и требовательность к принтеру и настройкам. Там, где нужна упругая, износостойкая деталь, заменить его другими пластиками практически нечем.