Директ или боуден: чем различаются схемы подачи пластика
Две схемы подачи филамента отличаются расстоянием от экструдера до сопла. Разбираем, на что это влияет и когда какая схема уместнее.
В чём суть различия
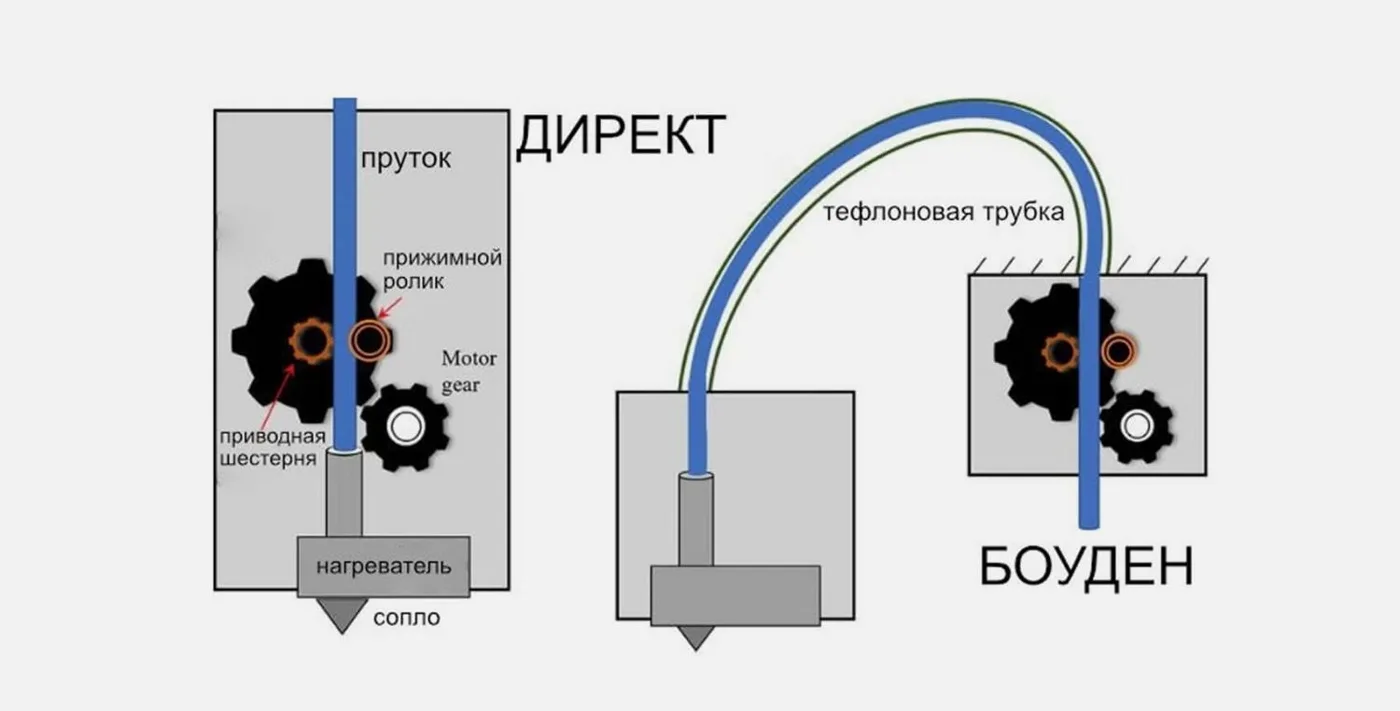
В принтерах, печатающих прутком, пластик подаётся одним способом: нить зажимается между вращающимися шестернями и проталкивается в сопло с нужной скоростью. Экструдеры различаются шестернями, прижимным механизмом, наличием редуктора, но главный параметр — расстояние между подающим механизмом и нагревателем. От него зависят и поведение пластика при печати, и устройство всего принтера.
Вариантов два. В схеме директ экструдер давит на пруток вплотную к нагревателю. В схеме боуден он отнесён от горячей части на заметное расстояние, а пруток идёт к соплу по трубке.
Боуден: лёгкая головка и длинная трубка
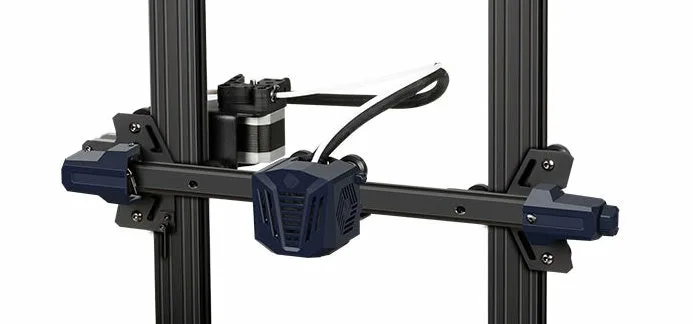
Ещё несколько лет назад недорогие бытовые принтеры почти поголовно делались с боуденом. Причина была в тяжёлых и громоздких экструдерах: на них ставили такие же крупные моторы, как на приводы осей. Массивный узел, который ездит вместе с нагревателем, увеличивает инерцию подвижных частей, требует более мощных приводов и жёсткой рамы, ускоряет износ механики, снижает скорость и качество. Поэтому экструдер вынесли на неподвижную раму, а до нагревателя проложили скользкую тефлоновую трубку с минимальным зазором к прутку. К тому же такая схема проще и дешевле.
Что даёт такое решение:
- печатающая головка получается максимально лёгкой, что важно для быстрых и точных принтеров;
- на головку не передаются вибрации от подающего мотора;
- головка компактнее, поэтому зона построения может быть чуть больше, а процесс печати лучше виден;
- головку и экструдер проще обслуживать и ремонтировать по отдельности.
Слабые места связаны с трубкой:
- отклик на команды подачи запаздывает, что особенно заметно при частых ретрактах и на эластичных пластиках;
- очень мягкий пруток может застрять в трубке и остановить печать;
- из-за трения в трубке экструдеру нужен более мощный мотор;
- пруток с плавающим диаметром, перегибом или утолщением способен заклинить, испортив деталь;
- абразивные материалы с наполнителями изнашивают не только сопло, но и саму трубку.
Пока выбирать приходилось между ABS и PLA, боуден считался универсальным вариантом. Трудности начались с распространением гибких пластиков вроде TPU.
Директ: подача прямо в нагреватель
В директе экструдер установлен над нагревателем и подаёт пруток сразу в него, без лишнего пути и препятствий.
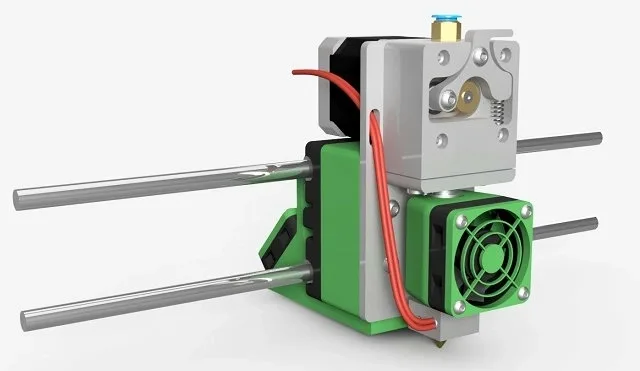
- При правильной настройке схема работает с прутком любой мягкости: пластику после шестерён просто некуда деться, кроме сопла.
- Задержек подачи практически нет, поэтому на моделях с частыми ретрактами качество заметно выше.
- Трубки нет, а значит нет и трения в ней — той же производительности можно добиться с более лёгким мотором.
Минусы зеркальны достоинствам боудена. Более тяжёлая головка ограничивает скорость, на которой сохраняется качество. Крупный узел заслоняет обзор и немного уменьшает зону построения, особенно по высоте. Вибрации экструдера могут проявиться на рельефе линий. Обслуживать и ремонтировать совмещённую головку сложнее и дороже.
Как меняется расклад
Со временем моторы для экструдеров стали миниатюрными, а сами экструдеры — легче, так что главное преимущество боудена частично потеряло актуальность. Производители продолжают дорабатывать директ: уменьшают размеры и массу, упрощают разборку за счёт модульности и быстросъёмных элементов. Современный директ по весу уже почти не отличается от старого боудена, и разрыв, вероятно, продолжит сокращаться.
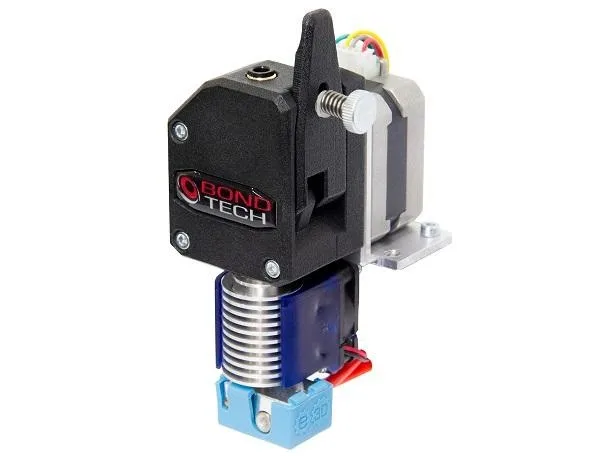
Изменилась и ситуация со стоимостью. Раньше директ обходился дороже сопоставимого боудена, теперь его ставят даже на самые простые модели, а цена принтера больше зависит от производителя, чем от схемы подачи.
Подвесной экструдер: попытка совместить обе схемы
Принципиально иных решений почти нет, но энтузиасты экспериментировали с так называемым летающим, или подвешенным, экструдером. Его вешают на нитях над печатающей головкой, рассчитывая не нагружать её весом и при этом обойтись трубкой минимальной длины.
На практике идея осталась на уровне редких опытных образцов. Конструкция годится только для принтеров с дельта-кинематикой и лишь частично разгружает приводы. Экструдер, который мечется вслед за головкой, постоянно дёргает трубку и регулярно выдёргивает её из фитинга, а недостаток жёсткости приводит к раскачке. За несколько лет схема не прижилась ни у самодельщиков, ни у производителей.
Что выбрать
Однозначного победителя нет. По универсальности и сумме свойств впереди директ, и большинство производителей переводит свои принтеры на него. Он справляется с любыми пластиками, включая резиноподобные и даже старый пересохший PLA, который в изогнутой трубке ломается на куски. Для бытовой и полупрофессиональной печати это оптимальный вариант почти во всех случаях; при выборе стоит отдавать предпочтение лёгким и компактным экструдерам. Для гибких пластиков полезно дополнительно закрыть в экструдере все щели заглушками и направляющими.
Боуден остаётся предпочтительным, когда нужна максимальная скорость укладки пластика при высоком качестве: головка легче, быстрее и не вибрирует от мотора. Здесь имеет значение диаметр трубки: чем она уже, тем меньше люфт и задержка подачи, но выше риск заклинивания при малейшем дефекте прутка.
И в любом случае качество комплектующих, сборки и настройки принтера влияет на результат сильнее, чем выбранная схема подачи.