ABS-пластик для 3D-печати: свойства, настройки и применение
Чем ABS выделяется среди бытовых пластиков, почему он считается капризным в печати, какие параметры выставлять и для каких изделий он подходит.
ABS — сополимер акрилонитрила, бутадиена и стирола, ударопрочный инженерный пластик с высокой механической прочностью, жёсткостью и износостойкостью. Вместе с PLA он относится к самым давним материалам 3D-печати и долго не имел конкурентов по характеристикам. Сегодня его теснят более новые пластики, но в своей нише ABS по-прежнему востребован.
Прочность, стойкость и термоустойчивость
Среди пластиков для любительской печати ABS один из самых прочных; сопоставимы с ним разве что PETG и нейлон. Под нагрузкой он деформируется заметно сильнее PLA и немного меньше PETG, а после её снятия возвращает форму и размеры. По упругости близок к PETG, хорошо работает на изгиб и кручение, однако саму деформацию нужно учитывать при проектировании.
Гладкая поверхность даёт высокую износостойкость, особенно в паре с деталью из того же материала. Шестерни и другие подвижные элементы получаются хорошо; лучше для трущихся узлов подходит только нейлон.
Готовое изделие не боится воды и сырости, устойчиво к кислотам, щелочам, растворам солей, маслам, жирам и бензину. Растворяется в ацетоне, эфире, бензоле и ряде других органических растворителей. Ультрафиолет ABS переносит плохо, поэтому детали для улицы рекомендуется окрашивать. Без прямого солнца материал долговечен.
По термостойкости ABS — один из лучших бытовых пластиков, сравниться с ним может лишь HIPS. В зависимости от производителя он выдерживает от 90 до 105 °C, отдельные марки и больше.
Почему ABS считают сложным
Главная трудность — сильная термоусадка. Остывая, деталь сжимается и может оторваться от стола прямо во время печати, а при неравномерном остывании искажаются размеры и форма. Поэтому зону печати оберегают от сквозняков, а обдув не применяют. Особенно неудобно это при печати мелких деталей с тонкими элементами. Усадку компенсируют масштабированием модели в слайсере в большую сторону. Процент подбирается опытным путём: он различается у разных производителей и даже партий и может доходить до нескольких процентов.
К столу ABS прилипает неохотно. Для надёжной фиксации, особенно крупных изделий, рекомендуют:
- точно отрегулировать положение стола;
- нагревать стол до 100 °C и выше;
- использовать адгезивы: ABS-джус, 3D-лаки, скотч 3М;
- применять специальные стёкла;
- защитить деталь от сквозняков — лучше всего термокамерой, в идеале активной.
В прутке ABS довольно гигроскопичен, хранить его нужно герметично, а перед печатью желательно сушить. Щелчки при печати и «пупырчатая» поверхность означают, что сушка обязательна. Кроме того, при печати выделяются умеренно вредные пары с выраженным химическим запахом, так что помещение должно вентилироваться. В холодном виде пластик почти не токсичен, но для посуды и медицинских изделий его не рекомендуют.
Базовые настройки печати
| Температура экструзии | 230–260 °C |
| Температура стола | 80–110 °C |
| Скорость печати | 30–60 мм/с |
| Высота слоя | 25–75% диаметра сопла, оптимально 50% |
| Обдув | не используется |
| Теплостойкость изделий | 90–105 °C |
При перемещениях над деталью экструдер стоит приподнимать по оси Z, чтобы сопло не ударяло по напечатанным элементам. К чистому стеклу ABS пристаёт плохо, поэтому перед печатью наносят 3D-лак или другой адгезив.
Постобработка и склейка
ABS легко обрабатывается механически: сверлится, шлифуется, строгается, режется. Несмотря на глянец, хорошо грунтуется и красится. Поддержки снимаются легче, чем у PETG, но труднее, чем у PLA, а следы от них убираются механически или химически. Чтобы упростить их удаление, поддержки делают как можно тоньше или стараются обойтись без них за счёт ориентации модели; самый радикальный вариант — поддержки из PVA, если это позволяет принтер.
В химической обработке ABS выигрывает у PETG, PLA и нейлона. Ацетоном поверхность сглаживается до зеркального блеска, одновременно укрепляется спайка слоёв. Для этого придумана «ацетоновая баня» — полезное, но опасное приспособление: пары ацетона действуют на изделие равномерно и с минимальной деформацией, и деталь становится похожа на литую.
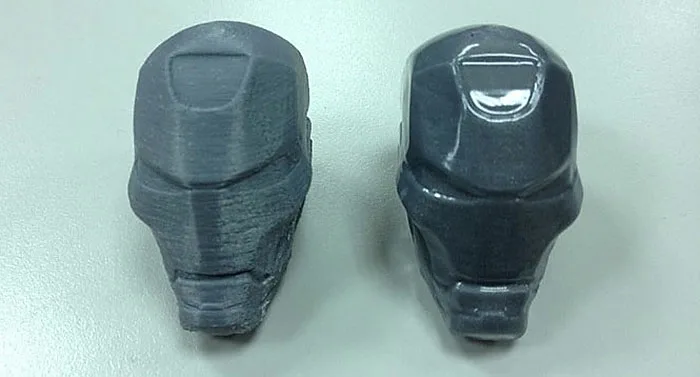
Ацетон работает и как клей: смоченные им поверхности после короткого сжатия соединяются намертво. Составные изделия собираются быстро и по прочности не уступают монолитным, но ошибочно приклеенную деталь отделить без повреждений уже вряд ли удастся.
Где ABS уместен, а где нет
Материал подходит для следующих задач:
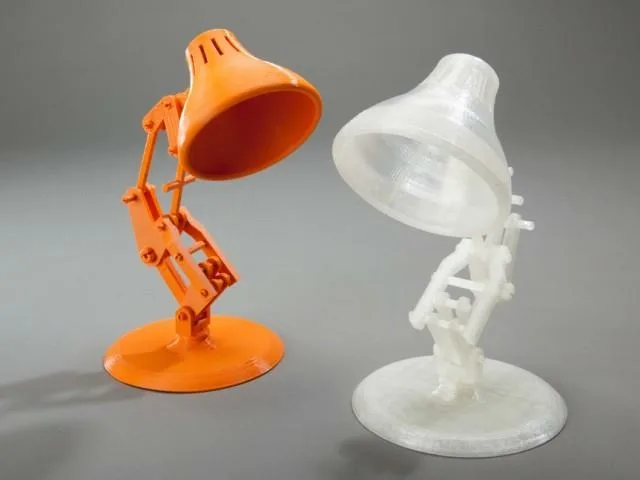
- художественные изделия: вазы, статуэтки, плафоны;
- предметы, работающие при температурах до 100 градусов;
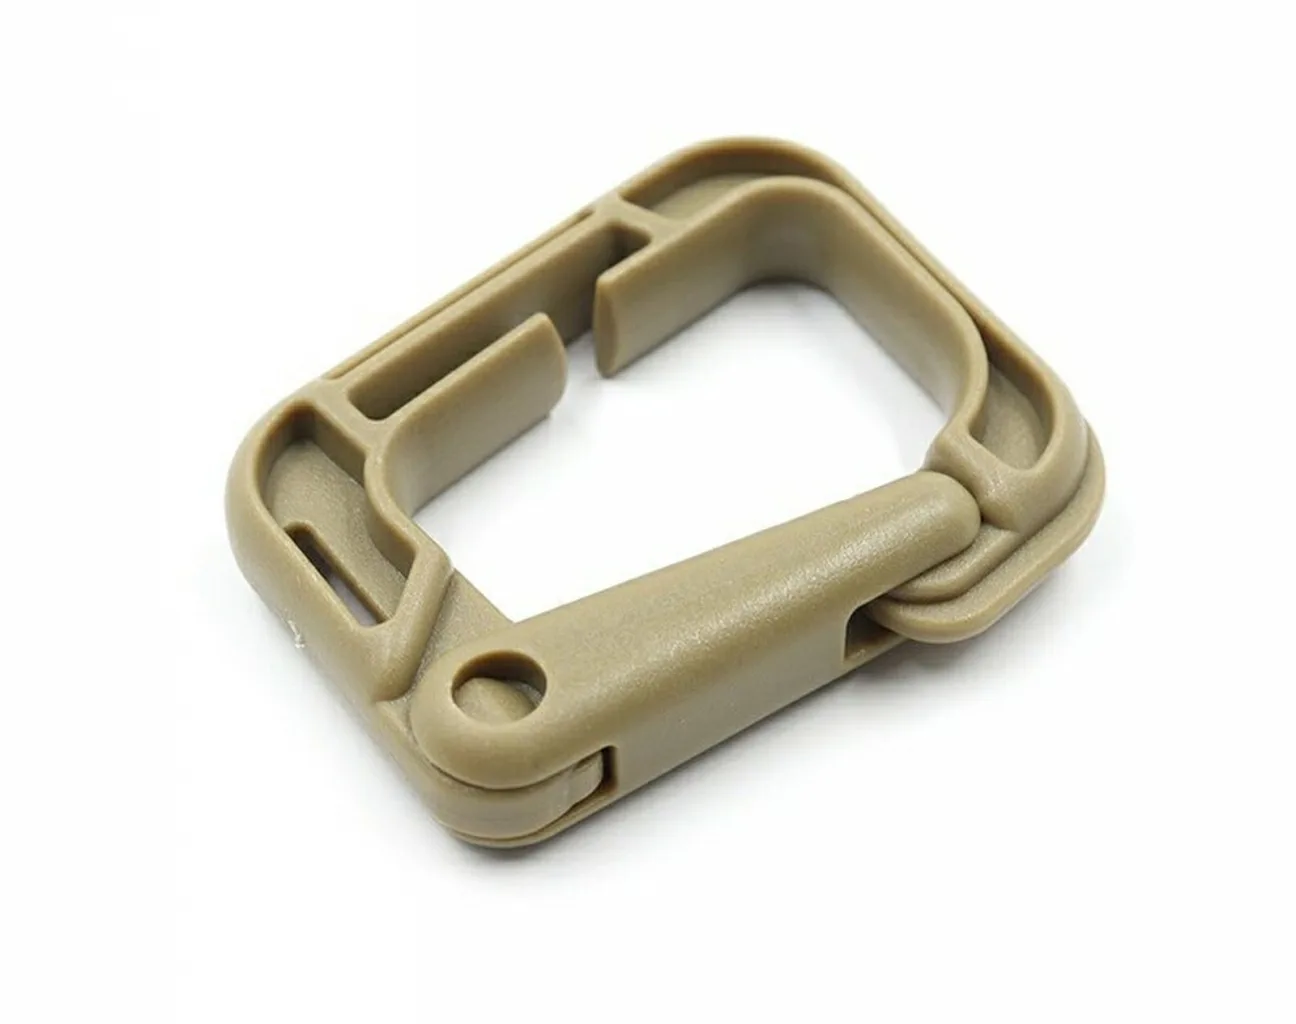
- детали интерьера и экстерьера, в том числе нагруженные: ручки, крепления, элементы мебели (для улицы — с покраской);
- сопрягаемые детали механизмов: шарниры, рычаги, шестерни;
- замена утраченных или сломанных деталей и корпусов;
- крышки, ёмкости и уплотнения.
Не рекомендуется использовать ABS для посуды и медицинских изделий, для уличных деталей без покраски, а также для рычагов и кронштейнов небольшого сечения с большой нагрузкой на изгиб, если важно сохранение формы.
ABS в сравнении с PETG и PLA
Чаще всего ABS сопоставляют с PETG. Часть свойств у них схожа, часть сильно различается: ABS сглаживается и склеивается ацетоном, а PETG к нему равнодушен; зато PETG не выделяет вредных веществ при печати, что важно дома. Один материал не отменяет другой, и опытные печатники держат под рукой оба. PLA твёрже: такая же деталь под той же нагрузкой гнётся меньше, но затем ломается; печатать им проще. По стоимости ABS сравним с PLA и PETG. Из-за сложности в освоении его советуют опытным пользователям, когда нужны высокая прочность и термостойкость.