Модель не держится на столе 3D-принтера: причины и решения
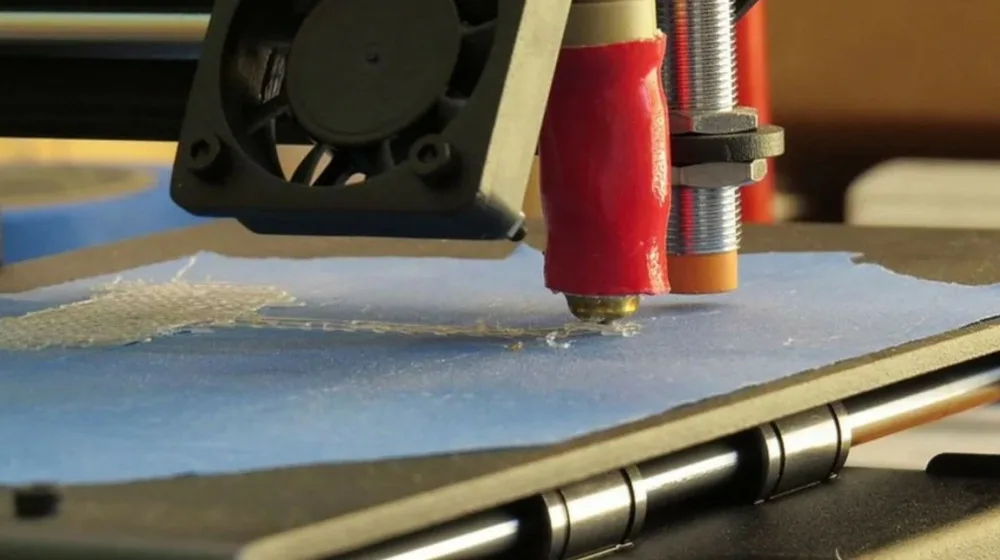
Почему не прилипает первый слой и из-за чего деталь отрывается в середине печати: настройка стола, подогрев, адгезивы, кайма, рафт и борьба с усадкой.
С плохим сцеплением пластика и стола сталкивается почти каждый, кто начинает печатать, иногда уже на первой модели. Проблема проявляется в двух видах. В первом случае не ложится, полностью или частично, самый первый слой, и печать нельзя даже начать. Во втором деталь отрывается от стола уже в процессе, и тогда теряются и материал, и время. У этих ситуаций разные причины, поэтому и разбирать их стоит отдельно.
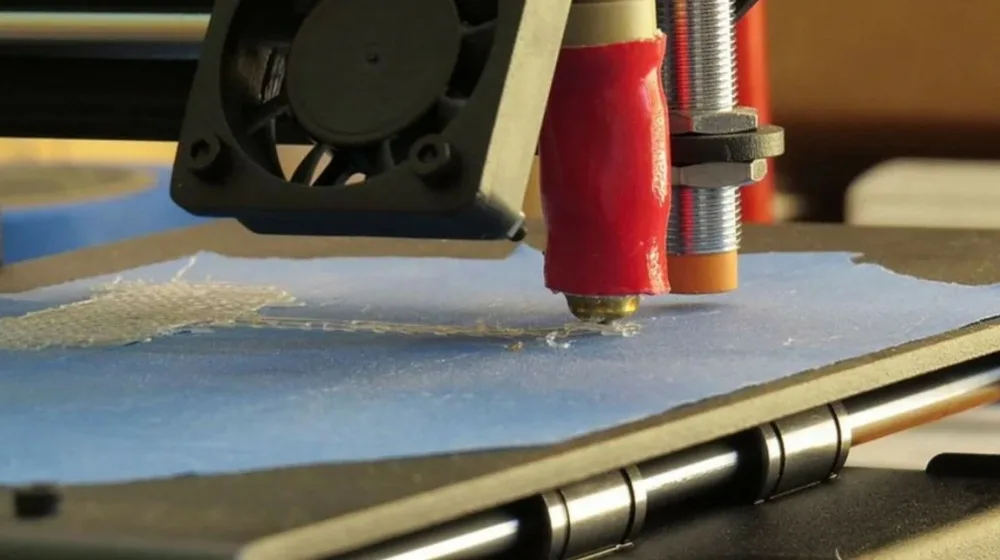
Сначала проверить принтер
Адгезия — это сцепление разнородных тел, в данном случае твёрдого стола и расплавленного пластика. Самое беспроблемное сочетание — PLA практически с любой поверхностью: стеклом, ультрабазой, PEI. Часто он держится даже на холодном столе, поэтому PLA и советуют новичкам, а производители обычно кладут в комплект к принтеру именно его. Если не липнет даже PLA, начинать нужно с исправности и настроек самого принтера.
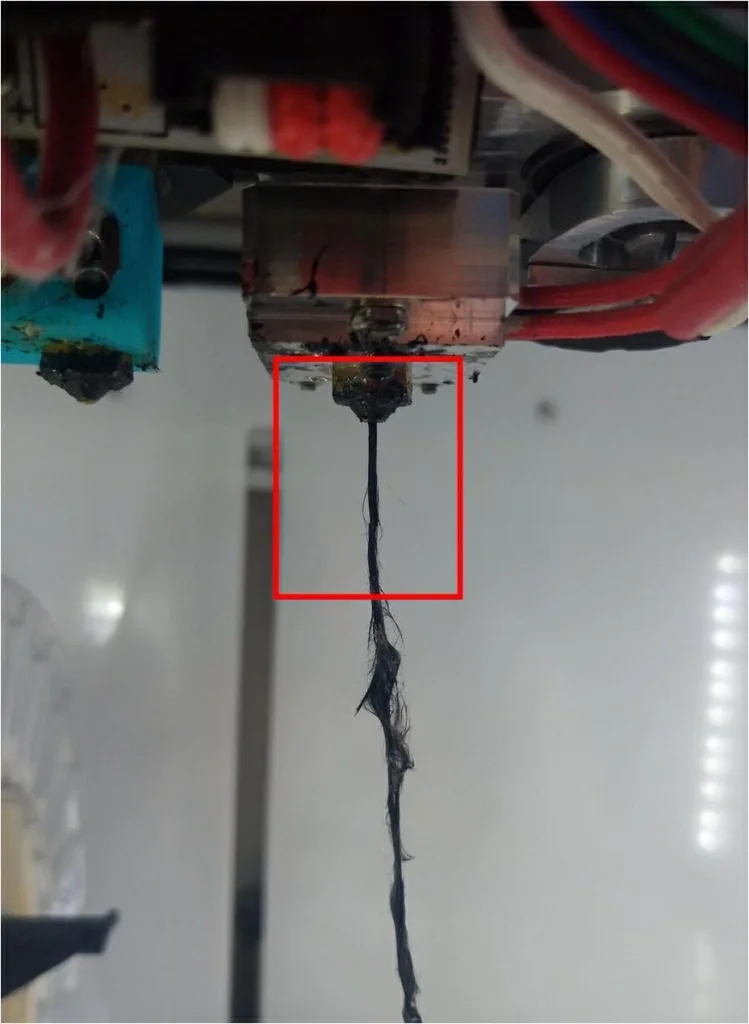
Первый пункт — подача филамента. Экструдер должен быть закрыт, а прижим подающей шестерни к прутку отрегулирован. Проверить это просто: выдавить несколько сантиметров пластика в воздух и посмотреть на нить. Она должна выходить сплошной и ровной. Заодно такая проверка выявляет перегрев, недогрев и повышенную влажность материала.
Высота сопла и уровень стола
Новому принтеру почти всегда нужна первичная регулировка стола, а работающий аппарат стоит периодически перепроверять, особенно при переходе от легкоплавких пластиков к тугоплавким и обратно. Ошибки по высоте выглядят так:
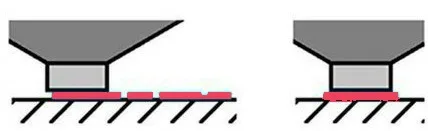
- Сопло слишком низко: пластик размазывается, выдавливается буграми в стороны, местами остаются пропуски. Такой слой плохо держится, следующему трудно на него лечь, к тому же можно повредить сопло или поцарапать стол.
- Сопло слишком высоко: нить не достаёт до поверхности или касается её местами, скатывается в клубок и не липнет. Продолжать печать невозможно.
- Высота оптимальна: нить ложится ровно и плавно, площадь контакта максимальна.
Уровень должен быть одинаковым по всей площади. Для этого в конструкции предусмотрено от трёх до пяти регулировочных винтов, а более оснащённые модели с помощью датчика строят карту высот и учитывают её при печати. Порядок калибровки зависит от конкретного принтера и описан в его инструкции.
Чистота и температура
На поверхности не должно быть пыли, влаги и следов от пальцев, даже если они не видны. Стол можно протереть тряпкой с мыльным раствором, затем чистой водой и дать высохнуть. Быстрее побрызгать спиртом из пульверизатора и слегка протереть; хорошо подходит изопропиловый спирт.
Тёплый стол оставляет пластик мягким и заметно улучшает прилипание. Для PLA достаточно 40–60 градусов. Для более тугоплавких и «скользких» материалов подогрев обязателен: PETG и ABS требуют от 70 до 100 градусов, нейлону может понадобиться 110–120, причём и это не гарантирует результата. Точное значение лучше брать у производителя материала: температура стола указывается на упаковке рядом с температурой сопла.
Адгезивы и покрытия
Если пластик капризнее обычного, применяют адгезивы — составы, усиливающие сцепление. Они бывают специализированными (наносятся кистью или распылителем), самодельными и заимствованными из других областей. Для ABS хорошо работает ABS-джус, то есть пруток ABS, растворённый в ацетоне. Универсальный вариант — клей-карандаш на основе PVP: он надёжно держит деталь, отпускает её после остывания и смывается обычной водой.
Клей наносят тонким слоем на подогретый стол и дают высохнуть. Изношенные участки изредка подновляют, а раз в десяток-другой печатей слой смывают тёплой водой и наносят заново.
Почему деталь отрывается во время печати
Редкая, но весомая причина — удар сопла по уже напечатанным частям. В слайсере этого избегают с помощью комбинга и подъёма головки при откате. Признак касания — полоса на верхнем слое от холостого прохода сопла.
Основная причина — усадка. Остывая, пластик сжимается, деталь изгибается к центру, в нижних слоях возникает напряжение, края отходят от стола, а затем отрывается и вся модель. Чем крупнее деталь, тем сильнее эффект, и даже усадка в пределах 1% почти наверняка создаст проблему. Самый известный пример — ABS.
Меры противодействия:
- максимально прочное сцепление первого слоя;
- кайма — несколько дополнительных колец пластика вокруг модели; чем их больше, тем выше шанс удержать деталь;
- рафт (подложка): первый слой из толстых линий с промежутками, поверх него ещё два-три обычных; гибкая подложка деформируется и снимает нагрузку с основания модели, но требует больше времени, материала и постобработки;
- экспериментальная функция печати кожуха вокруг модели, который прикрывает её от сквозняков.
Надёжнее всего уменьшать саму усадку: отключить обдув, исключить сквозняки, поддерживать в зоне печати максимально допустимую температуру. Закрытые принтеры здесь выигрывают у открытых, а неподвижный стол — у подвижного, который сам создаёт поток воздуха. Даже простая самодельная изоляция из стрейч-плёнки и пакетов заметно повышает шансы. Одним клеем проблему не решить: при неправильной подготовке деталь может оторваться вместе с фрагментами покрытия.
Ограничения и частные случаи
Не каждый бытовой принтер справится с инженерными пластиками. POM, PEEK и некоторым видам нейлона из-за высокой усадки и скользкой поверхности нужна термокамера, поддерживающая температуру воздуха около 100 °C.
Влажный пруток ухудшает весь процесс: пластик пенится и ложится неровно. Сильнее всего это заметно на нейлоне, но проявляется и у PETG с ABS. При подозрении на влажность катушку стоит просушить хотя бы пару часов.