FDM и FFF: как устроена печать пластиковой нитью
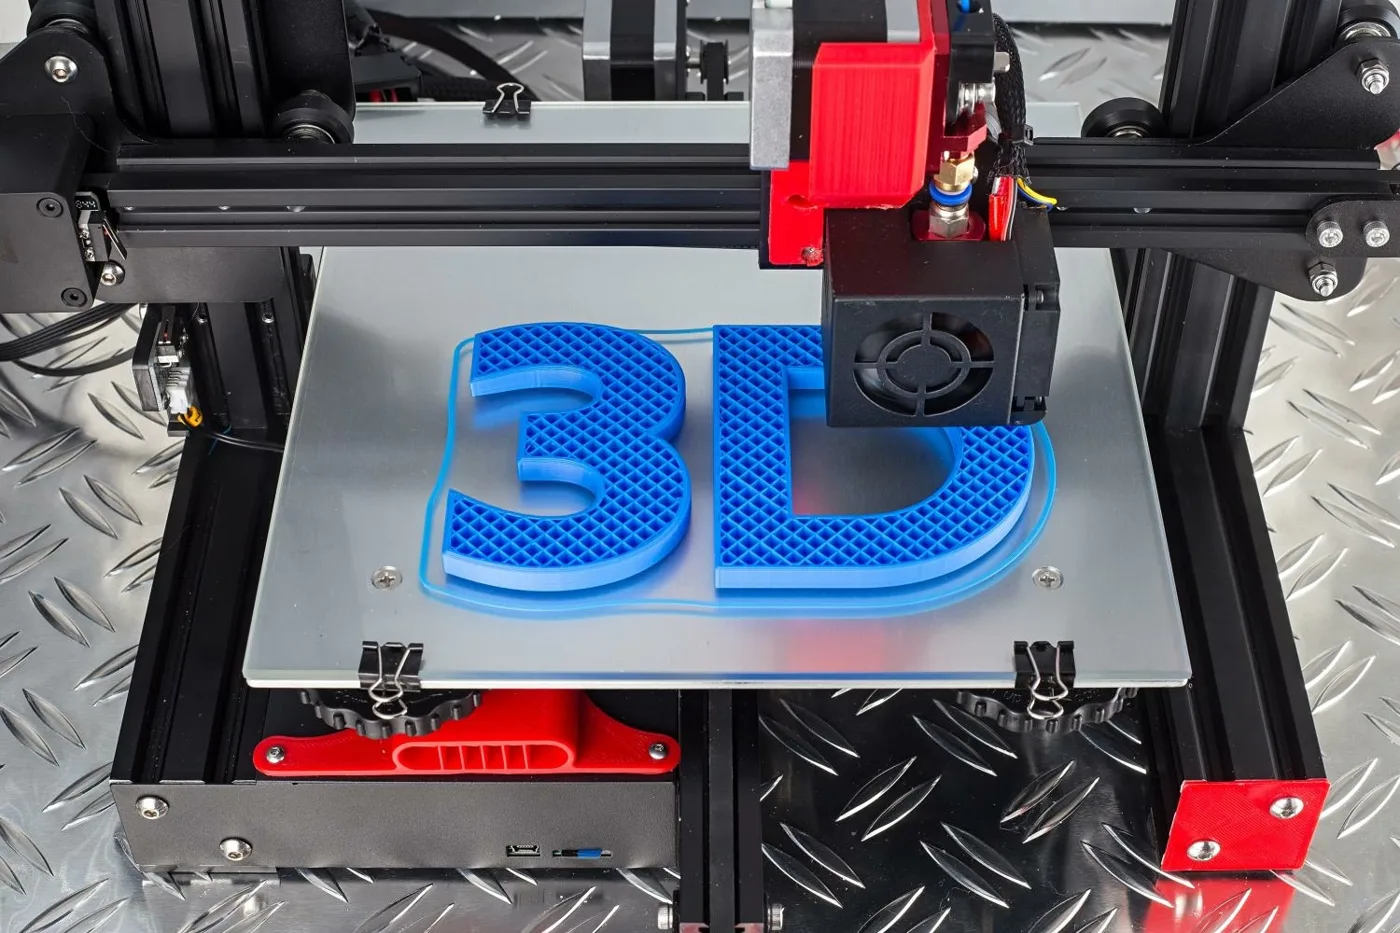
Что такое послойное наплавление, из каких узлов состоит принтер, в чём сильные и слабые стороны технологии и что ею обычно печатают.
Аддитивный принцип
Создавать предмет, постепенно добавляя материал, люди умели давно — так лепят глиняную посуду и кладут стены из кирпича. Противоположный, субтрактивный подход предполагает, что от заготовки отрезают лишнее, и в отходы может уйти до 90% сырья. С появлением станков с ЧПУ аддитивный метод стал применяться гораздо шире: в зависимости от материала так делают украшения, игрушки, корпуса приборов, детали машин, мебель, протезы и даже дома.
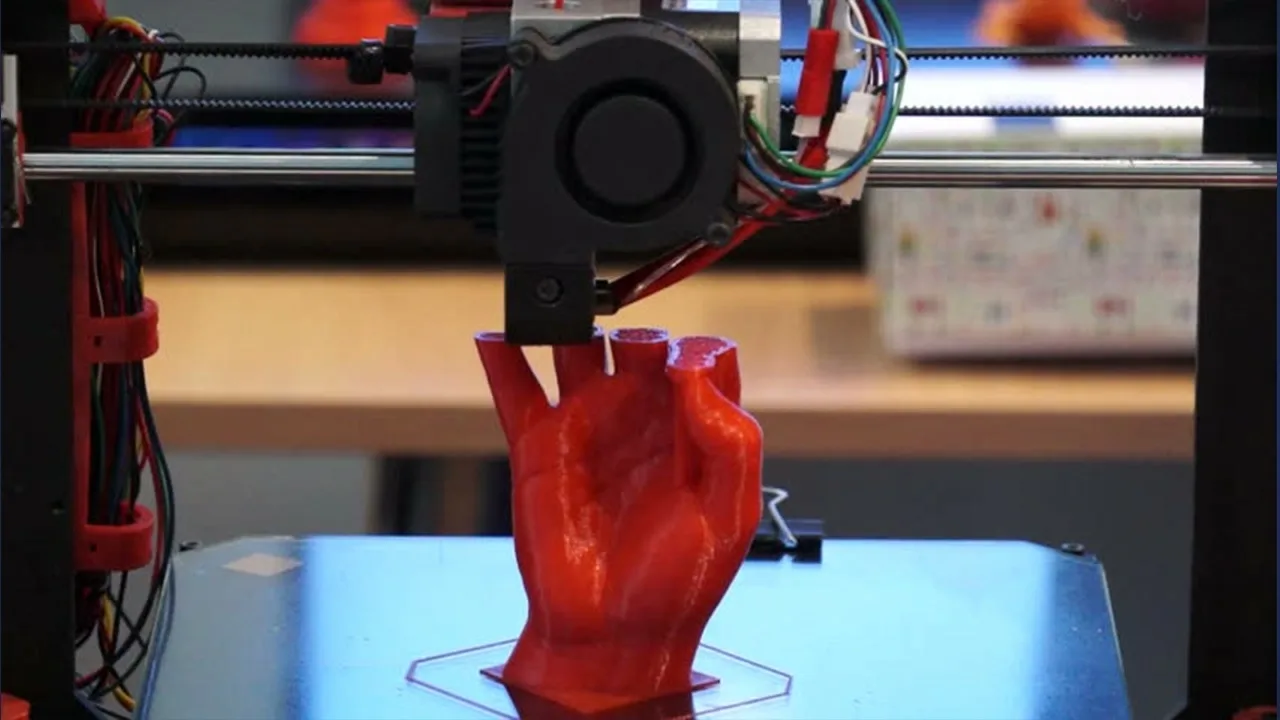
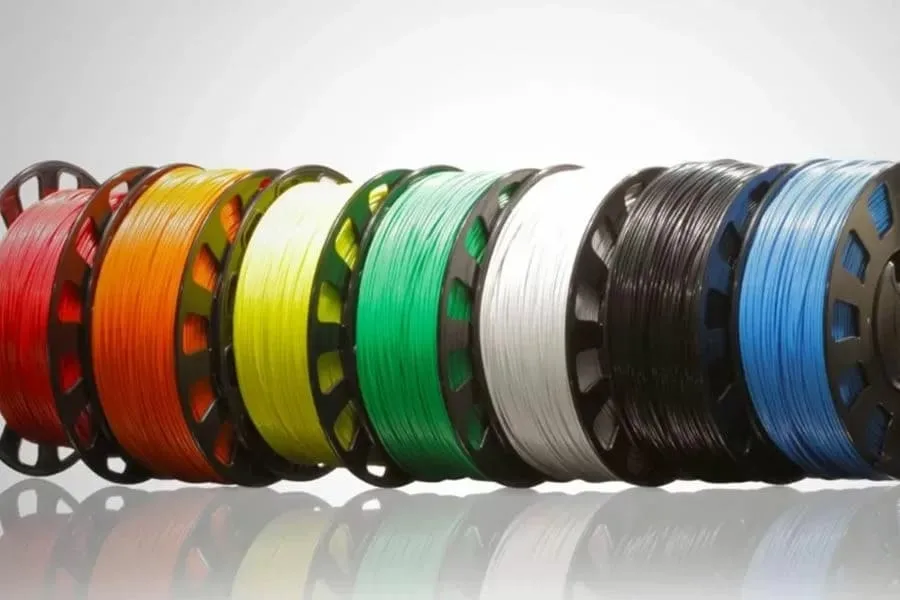
Для настольной 3D-печати основным материалом стал термопластик. Он удобен в работе и достаточно универсален, а деталь при грамотных настройках по прочности приближается к литой. Марок пластика много, и они различаются цветом, физическими и химическими свойствами и назначением.
Чем FFF отличается от FDM
FDM — метод послойного наплавления, FFF (Fused Filament Fabrication) — его упрощённая разновидность. На практике названия используют почти как синонимы, но техническая разница есть: классический FDM подразумевает камеру, прогретую до рабочей температуры, а FFF обходится комнатными условиями за счёт менее требовательных материалов и локального нагрева. В обоих случаях расплав наносится слой за слоем, пока не получится деталь нужной формы.
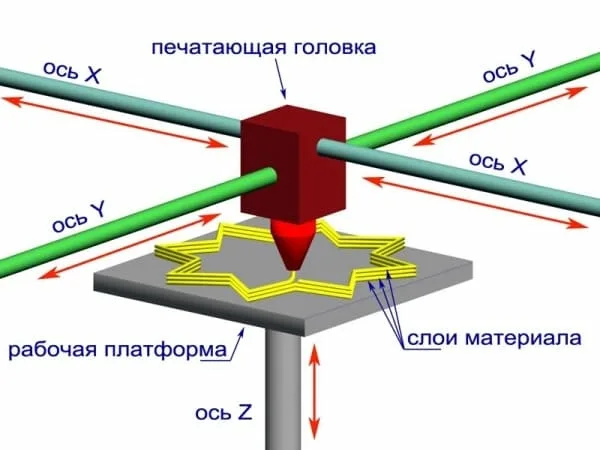
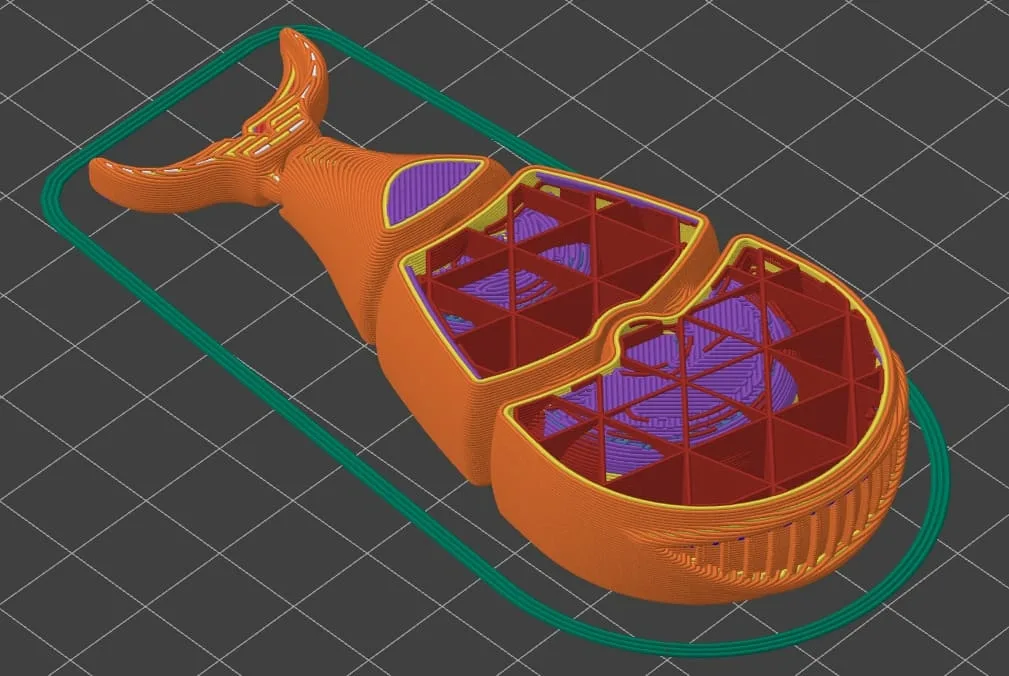
Перед печатью трёхмерную модель обрабатывает программа-слайсер. Она делит модель на слои, а каждый слой — на участки, которые нужно заполнить. Результат записывается в файл в виде последовательности команд, и принтер выполняет их строго по порядку.
Из чего состоит принтер
Принтеры различаются размерами, кинематикой и оснащением, но базовый набор узлов у них общий:
- печатающая головка с соплом, через которое выдавливается материал;
- нагреватель сопла, расплавляющий пластик;
- подогрев стола, улучшающий прилипание первого слоя;
- механизм подачи нити;
- двигатели, перемещающие головку по трём осям;
- датчики начального положения подвижных частей;
- вентиляторы, которые быстро остужают уложенный пластик, чтобы он не стекал и не загибался;
- датчики температуры сопла и стола, а также вспомогательные — например, для выравнивания стола.
К необязательным, но полезным дополнениям относят закрытый корпус и камеру наблюдения.
Сильные стороны
Главное преимущество — экономный расход: пластик уходит только туда, где он нужен, за исключением поддержек под нависающими элементами. Оборудование компактно и не требует ни цеха, ни больших мощностей, поэтому принтер спокойно работает в квартире. Расходные материалы широко доступны, а напечатанная деталь часто обходится дешевле покупной.
Подготовка модели не требует мощного компьютера, сам процесс идёт автоматически и не нуждается в постоянном присмотре. Обслуживание сводится к чистке, смазке и подтяжке креплений и ремней, а ремонт — к замене узлов с помощью простого инструмента. Почти любой принтер можно доработать под свои задачи или собрать с нуля из взаимозаменяемых комплектующих.
Ещё одна возможность — закладные металлические элементы. Гайки, болты, крючки и кольца помещают в заранее предусмотренные полости, поставив печать на паузу, либо вплавляют в готовое отверстие подходящего диаметра. Так получают надёжные резьбовые соединения в пластиковых деталях. Наконец, вокруг технологии сложилось большое сообщество, где обмениваются моделями и опытом.
Ограничения
- Набор материалов узок: по сути это пластики и, в строительстве, бетон. Шоколад и воск — нишевые применения, легкоплавкие металлы пока печатаются плохо. Нити «под дерево», «мрамор» или «керамику» — это PLA с наполнителями.
- Скорость заметно ниже, чем у литья или штамповки, поэтому серийно печатают только небольшие партии, а себестоимость детали выше промышленной.
- Слои видны при любой их толщине. Механическое или химическое сглаживание меняет размеры, что недопустимо для сопрягаемых деталей.
- Точность измеряется десятыми долями миллиметра; для сотых нужен припуск и доводка.
- По прочности печатная деталь уступает литой или штампованной из того же материала.
- Для стабильного результата приходится разбираться в настройках и свойствах материалов, и даже опытные пользователи иногда получают брак.
В сравнении с фотополимерной печатью SLA метод проигрывает в точности и детализации, зато работать с твёрдым прутком проще, чем с жидкой смолой, а детали выходят дешевле, прочнее и, как правило, крупнее. Металлом по принципу наплавления тоже печатают, но температуры, давления и массы там другого порядка, и для дома такие установки не годятся.
Что печатают
Практически всё, что можно сделать из пластика, с поправкой на его прочность, термостойкость и электропроводность: статуэтки и макеты, элементы декора, игрушки, функциональные детали машин, механизмов и мебели, корпуса приборов, коробки и ёмкости, защитную экипировку, протезы, кухонные приспособления, вазы, рекламные вывески. Значительная часть таких работ — быстрое прототипирование и ремонт, поэтому технология востребована в разработке, архитектуре и науке.
Универсального «лучшего» пластика не существует — материал выбирают под задачу. Развитие технологии идёт в сторону большей скорости без потери точности и упрощения работы: в идеале пользователь загружает файл и через некоторое время забирает готовую деталь, не вникая в настройки.